Konvertergas zu Ameisensäure in Deutschland nutzen
Konvertergas zu Ameisensäure in Deutschland nutzen
Kurze Antwort

Die Umwandlung von Konvertergas zu Ameisensäure ist in Deutschland besonders für integrierte Stahlstandorte interessant, wenn ausreichend kohlenmonoxidreiche Gasströme, eine stabile Gasreinigung, ein chemischer Abnehmermarkt und eine Genehmigungsstrategie für Chemieanlagen zusammenkommen. Für Werke in Duisburg, Salzgitter, Bremen, Eisenhüttenstadt, Dillingen oder im Umfeld der Häfen Hamburg, Bremen, Wilhelmshaven und Duisburg kann das Konzept ein tragfähiger Weg sein, Hüttengase nicht nur energetisch zu verbrennen, sondern als Kohlenstoffquelle für wertschöpfende Chemikalien zu nutzen.
Praktisch bedeutet das: Das Konvertergas muss zunächst entstaubt, entschwefelt, getrocknet und über PSA- oder verwandte Trenntechnologien auf einen nutzbaren Kohlenmonoxidstrom gebracht werden. Anschließend wird dieser Strom über etablierte chemische Prozessschritte, typischerweise über Carbonylierungs- und Hydrolyseschritte oder integrierte Syntheserouten, in Ameisensäure oder Ameisensäure-Derivate überführt. Entscheidend sind nicht einzelne Apparate, sondern das Zusammenspiel aus Gasqualität, Lastwechselmanagement, Sicherheitskonzept, Produktaufbereitung, Abnehmerlogistik und Anlagenintegration in den Stahlwerksbetrieb.
Als realistische Beschaffungsstrategie sollten deutsche Betreiber lokale Engineering- und Chemiekompetenz mit spezialisierten Gasaufbereitungsanbietern kombinieren. Zu den relevanten Namen im regionalen Umfeld zählen thyssenkrupp Uhde, Linde Engineering, BASF, Evonik, SMS group, Primetals Technologies Germany, Air Liquide Deutschland und Fraunhofer-Institute als Entwicklungs- und Validierungspartner. Zusätzlich können qualifizierte internationale Lieferanten, auch chinesische Unternehmen mit belastbaren Referenzen, passenden Zertifizierungen sowie starkem Vorverkaufs- und Kundendienst, berücksichtigt werden, weil sie bei PSA/VPSA-Technik und schlüsselfertigen Anlagen häufig attraktive Kosten-Nutzen-Vorteile bieten.
Marktüberblick in Deutschland

Deutschland verbindet eine große Stahlbasis mit einem der anspruchsvollsten Chemie- und Klimaschutzmärkte Europas. Genau deshalb gewinnt die Frage, wie Konvertergas zu Ameisensäure, Methanol, Synthesegasderivaten oder anderen Kohlenstoffprodukten verarbeitet werden kann, an Bedeutung. Stahlwerke erzeugen große Mengen Prozessgase aus Hochofen, Kokerei und Konverter. Ein Teil dieser Gase wird intern zur Energieerzeugung genutzt, doch der Druck zur Dekarbonisierung verändert die Bewertung: Kohlenstoffhaltige Abgase gelten nicht mehr nur als Brennstoff, sondern als potenzieller Rohstoff für die chemische Industrie.
Der deutsche Standortvorteil liegt in der Nähe zwischen Stahl, Chemie, Logistik und Forschung. Das Ruhrgebiet bietet mit Duisburg Europas größten Binnenhafen, große Stahlkapazitäten und kurze Wege zu Chemieparks in Marl, Leverkusen, Dormagen und Krefeld-Uerdingen. Niedersachsen verbindet Salzgitter mit Energieinfrastruktur, Wasserstoffprojekten und Nordseehäfen. Bremen und Hamburg bieten Zugang zu Import- und Exportketten, während Sachsen-Anhalt und Brandenburg chemische Standorte und industrielle Transformationsprojekte bündeln. Für eine Anlage zur Herstellung von Ameisensäure aus Konvertergas sind diese Cluster wichtiger als reine Grundstücksflächen, weil Produkttransport, Genehmigung, Nebenproduktnutzung und Fachpersonal über die Wirtschaftlichkeit entscheiden.
Ameisensäure ist in Deutschland kein Nischenstoff. Sie wird in der Landwirtschaft, Leder- und Textilverarbeitung, Silagekonservierung, Gummiindustrie, chemischen Synthese, Reinigungsmittelproduktion und zunehmend als Baustein in Energiespeicher- und Wasserstoffträgerkonzepten diskutiert. Gleichzeitig unterliegt der Markt strengen Vorgaben zu Produktspezifikation, Gefahrgut, Emissionen, Arbeitsschutz und Rückverfolgbarkeit. Ein Stahl-Chemie-Koproduktionsprojekt muss daher nicht nur technisch funktionieren, sondern in ein belastbares Qualitäts- und Genehmigungssystem eingebettet sein.
Politisch wirken mehrere Treiber zusammen: das europäische Emissionshandelssystem, die deutsche Wasserstoffstrategie, Förderprogramme für industrielle Transformation, Anforderungen an Kreislaufwirtschaft und die steigende Nachfrage nach Produkten mit niedrigerem fossilem Rohstoffanteil. Bis 2026 werden Projekte besonders dann Chancen haben, wenn sie nachweisbar Emissionen senken, Energie effizient nutzen und mit erneuerbarem Strom, grünem Wasserstoff oder bestehenden Chemieparks gekoppelt werden können.
Das Liniendiagramm zeigt eine realistische Entwicklung der Projektpipeline. Es handelt sich nicht um einzelne Anlagenzahlen, sondern um einen Index für Studien, Pilotierungen, Vorplanungen und Investitionsentscheidungen. Der starke Anstieg ab 2025 spiegelt den zunehmenden Druck wider, industrielle Kohlenstoffströme stofflich zu nutzen statt ausschließlich energetisch zu verwerten.
Technologie und Produkttypen

Konvertergas entsteht beim Sauerstoffaufblasen im Stahlkonverter. Es enthält typischerweise Kohlenmonoxid, Kohlendioxid, Stickstoff, Wasserstoffspuren, Staub, Feuchte und weitere Begleitstoffe. Für die Ameisensäureproduktion ist Kohlenmonoxid der zentrale Wertträger. Die wichtigste technische Aufgabe besteht darin, aus einem schwankenden, staubbelasteten und sicherheitstechnisch anspruchsvollen Gasstrom einen konstanten, ausreichend reinen Synthesegas- oder Kohlenmonoxidstrom zu erzeugen.
In der Praxis stehen mehrere Anlagenkonzepte zur Auswahl. Eine reine Gasreinigung kann sinnvoll sein, wenn der Chemieteil selbst robuste Spezifikationen akzeptiert. Häufiger ist jedoch eine Kombination aus Vorreinigung, Druckwechseladsorption, Pufferung, Verdichtung und nachgeschalteter chemischer Synthese. PSA-Technologien sind besonders relevant, weil sie Kohlenmonoxid aus gemischten Industriegasen anreichern können. VPSA wird eher bei großen Sauerstoffströmen eingesetzt, unterstützt aber indirekt den Stahlprozess, indem energieeffizienter Sauerstoff für Verbrennung, Anreicherung oder Prozessoptimierung bereitgestellt wird.
Der chemische Teil kann je nach Lizenzgeber und Rohstoffkonzept unterschiedlich gestaltet werden. Ameisensäure kann über Zwischenprodukte wie Methylformiat hergestellt werden; dafür werden Kohlenmonoxid, Methanol, Katalysatoren und Wasser in abgestimmten Prozessschritten eingesetzt. In Zukunft werden elektrochemische und CO2-basierte Routen wichtiger, doch für kurzfristig industrielle Stahl-Chemie-Koproduktion bleibt die Nutzung von kohlenmonoxidreichen Hüttengasen besonders naheliegend.
| Anlagentyp | Typischer Einsatz | Kernnutzen | Wichtige Prüfpunkte | Geeignete Standorte |
|---|---|---|---|---|
| PSA-CO-Rückgewinnung | Abtrennung von Kohlenmonoxid aus Konverter- oder Mischgasen | Wertgas für chemische Synthese | CO-Reinheit, Rückgewinnungsrate, Adsorbenslebensdauer | Stahlwerke mit stabiler Gasmenge |
| Vorreinigung und Entstaubung | Schutz von Verdichtern, Adsorbern und Katalysatoren | Höhere Anlagenverfügbarkeit | Staubspitzen, Teer, Schwefel, Feuchte | Alle Konvertergasprojekte |
| CO-Pufferung und Verdichtung | Ausgleich diskontinuierlicher Konverterzyklen | Konstante Chemieeinspeisung | Sicherheitsabstände, Explosionsschutz, Regelgeschwindigkeit | Werke mit mehreren Konvertern |
| Ameisensäure-Synthese | Umwandlung von CO in marktfähige Säure oder Derivate | Höhere Wertschöpfung als Brennstoffnutzung | Katalysator, Produktreinheit, Nebenströme | Chemieparknahe Stahlwerke |
| VPSA-Sauerstoffanlage | Effiziente Sauerstoffversorgung für Stahl- und Verbrennungsprozesse | Niedriger Energieverbrauch und schnelle Lastanpassung | Reinheit, Energiebedarf, Lastbereich | Große integrierte Hüttenwerke |
| Modulare Pilotanlage | Technische Validierung vor Großinvestition | Schnellere Genehmigungs- und Finanzierungsgrundlage | Skalierbarkeit, Messdaten, Produktabnahme | Duisburg, Salzgitter, Bremen, Eisenhüttenstadt |
Die Tabelle zeigt, dass ein Projekt zur Nutzung von Konvertergas nicht als einzelner Reaktor verstanden werden sollte. Der wirtschaftliche Erfolg entsteht durch die richtige Kombination von Gasaufbereitung, Trennung, Zwischenspeicherung und chemischer Umsetzung. Besonders kritisch sind Lastwechsel, weil Stahlkonverter chargenweise arbeiten, während chemische Anlagen kontinuierliche Betriebsbedingungen bevorzugen.
Kaufberatung für Betreiber und Investoren
Wer in Deutschland Konvertergas zu Ameisensäure umsetzen möchte, sollte zuerst die Rohgasbasis untersuchen. Entscheidend sind nicht nur durchschnittliche Werte, sondern Minutenprofile: CO-Gehalt, CO2-Anteil, Stickstoffverdünnung, Staubspitzen, Sauerstoffeinbruch, Druck, Temperatur und Verfügbarkeit pro Tag. Ohne diese Daten kann kein seriöser Anbieter eine belastbare Auslegung liefern.
Der zweite Schritt ist die Standortlogik. Eine Anlage neben einem Stahlwerk reduziert Gastransportprobleme, erfordert aber Chemiekompetenz am Hüttenstandort. Eine Anlage in einem Chemiepark erleichtert Produktaufbereitung, Abwasserbehandlung, Gefahrstofflogistik und Personalverfügbarkeit, benötigt jedoch eine sichere Gasleitung oder Zwischenproduktlogistik. In Deutschland sind Standorte an Rhein, Ruhr, Elbe, Weser und Mittellandkanal besonders interessant, weil sie Schwerlastlogistik, Tanklager und industrielle Abnehmer verbinden.
Der dritte Schritt ist die Lieferantenstruktur. Ein einzelner Anbieter deckt selten alle Anforderungen gleichermaßen ab. Sinnvoll ist häufig ein Konsortium aus Stahlwerksintegrator, Gasaufbereitungsspezialist, Chemieanlagenbauer, Automatisierungspartner, Sicherheitsgutachter und lokalem EPC-Verantwortlichen. Bei internationalen Technologiepartnern sollten deutsche Betreiber auf CE-Konformität, Druckgeräterichtlinie, ATEX-Bewertung, Dokumentation auf Deutsch, Ersatzteilkonzept, Fernüberwachung, Inbetriebnahmeteams und Garantiewerte achten.
| Beschaffungskriterium | Warum es wichtig ist | Empfohlener Nachweis | Risiko bei Vernachlässigung |
|---|---|---|---|
| Rohgasanalyse über mehrere Konverterzyklen | Die Gasqualität schwankt stark | Messkampagne mit Minutenwerten und Spitzenlasten | Falsche Dimensionierung und niedrige Verfügbarkeit |
| CO-Rückgewinnungsrate | Bestimmt Rohstoffkosten und Produktausbeute | Garantiewert aus Referenzanlage oder Pilotversuch | Zu hoher Gasverlust und schlechte Wirtschaftlichkeit |
| Produktreinheit der Ameisensäure | Abnehmer verlangen klare Spezifikationen | Analysenzertifikate und Abnahmevereinbarung | Preisabschläge oder unverkäufliche Ware |
| Explosions- und Arbeitsschutz | CO ist toxisch und brennbar | HAZOP, ATEX-Dokumentation, SIL-Konzept | Genehmigungsverzögerung und Betriebsrisiken |
| Service in Deutschland | Stillstandskosten sind hoch | Reaktionszeiten, Ersatzteilliste, deutschsprachige Dokumentation | Lange Ausfälle und ungeplante Kosten |
| EPC- und Turnkey-Fähigkeit | Schnittstellen entscheiden über Termine | Referenzen, Terminplan, Verantwortungsmatrix | Streit über Grenzen zwischen Lieferlosen |
| Förderfähigkeit | Transformationsprojekte benötigen Kapitalentlastung | CO2-Bilanz, Energiekennzahlen, technische Reife | Verpasste Zuschüsse und schwächere Finanzierung |
Diese Kriterien sollten bereits in der Voranfrage stehen. Besonders wichtig ist die klare Abgrenzung des Geschäftsmodells: Viele deutsche Stahlwerke bevorzugen kundeneigene Anlagen, EPC-Modelle oder schlüsselfertige Projekte mit Garantien. Für die hier betrachtete Lösung sind EPC-, Turnkey- und kundeneigene Anlagenmodelle passend; reine BOO-Modelle oder eine reine Vor-Ort-Massenlieferung sollten nicht mit dem Konzept verwechselt werden.
Industrien und Anwendungen
Die Nachfrage nach Ameisensäure aus industriellen Kohlenstoffströmen kann aus mehreren Branchen kommen. Landwirtschaftliche Anwendungen, insbesondere Silagekonservierung und Futtermittelhygiene, bilden einen stabilen Grundmarkt. Die chemische Industrie nutzt Ameisensäure als Zwischenprodukt, Reduktionsmittel oder Ausgangsstoff. In der Leder- und Textilindustrie dient sie zur pH-Steuerung und Prozessbehandlung. Hinzu kommen Reinigungsmittel, Enteisungschemie und Spezialanwendungen.
Für Deutschland ist auch die regionale Verteilung relevant. Nordrhein-Westfalen ist aufgrund des Ruhrgebiets und der Chemieachse Rhein-Ruhr besonders stark. Niedersachsen verbindet Stahl, Automobilzulieferung, Energie und Hafenlogistik. Bayern und Baden-Württemberg sind weniger rohgasnah, aber wichtige Abnehmerregionen für Spezialchemie, Oberflächentechnik und Maschinenbau. Ostdeutsche Standorte profitieren von Industrieflächen, Chemieparks und Transformationsförderung.
Das Balkendiagramm verdeutlicht, dass die Landwirtschaft und chemische Synthese die tragenden Nachfragefelder bleiben. Energiespeicheranwendungen sind noch kleiner, wachsen aber strategisch, weil Ameisensäure als flüssiger Wasserstoffträger und CO2-Kreislaufmolekül betrachtet wird. Für Investoren ist wichtig, nicht allein auf Zukunftsanwendungen zu setzen, sondern Grundlastabnehmer mit etablierten Spezifikationen zu sichern.
| Branche | Anwendung | Relevanz für Deutschland | Beschaffungsanforderung |
|---|---|---|---|
| Landwirtschaft | Silagekonservierung und Futtermittelhygiene | Starke Nachfrage in Niedersachsen, Bayern und Schleswig-Holstein | Konstante Qualität, sichere Gebinde- und Tanklogistik |
| Chemische Industrie | Zwischenprodukt und Reduktionsmittel | Hohe Dichte an Chemieparks in NRW, Hessen und Sachsen-Anhalt | Enge Spezifikation und Rückverfolgbarkeit |
| Leder und Textil | pH-Regulierung und Prozesschemikalie | Spezialisierte Abnehmer in Süd- und Westdeutschland | Reinheit, Lieferstabilität, Gefahrgutdokumentation |
| Reinigung und Entkalkung | Formulierungen für Industrie und Gewerbe | Breiter Mittelstandsmarkt | Flexible Verpackungsgrößen und REACH-Konformität |
| Energie und Wasserstoff | Flüssiger Trägerstoff und Forschungsanwendungen | Wachsende Pilotprojekte an Hochschulen und Instituten | Nachhaltigkeitsnachweis und technische Begleitdaten |
| Gummi und Kunststoffe | Koagulation und Prozesshilfsstoff | Relevant für Zulieferketten der Automobilindustrie | Preiswettbewerb und langfristige Lieferverträge |
Die Tabelle zeigt, dass Produktvermarktung von Beginn an Teil der Projektentwicklung sein muss. Eine Anlage zur Umwandlung von Konvertergas zu Ameisensäure darf nicht erst nach der Inbetriebnahme nach Kunden suchen. Idealerweise werden Abnahmeverträge, Qualitätsfenster und Logistikkonzepte parallel zur technischen Planung entwickelt.
Fallstudien und Projekterfahrungen
Internationale Referenzprojekte zeigen, dass die stoffliche Nutzung von Hüttengasen technisch möglich ist. Besonders relevant sind Projekte, bei denen kohlenmonoxidreiche Abgase aus Stahlwerken über PSA-Technologie rückgewonnen und für chemische oder energetische Zwecke eingesetzt werden. Ein bekanntes Beispiel ist ein industrielles Projekt zur hochwertigen Nutzung von Hochofengas bei Hengyang Valin Steel Pipe, bei dem ein Feedgasstrom von 67.000 Nm3 pro Stunde verarbeitet wurde. Daraus wurden 17.500 Nm3 pro Stunde Kohlenmonoxid mit 60 bis 70 Prozent Reinheit erzeugt, bei einer Rückgewinnungsrate von 92 Prozent. Der erzeugte Gasstrom ersetzte jährlich mehr als 33 Millionen Nm3 Erdgas und entsprach etwa 38.000 Tonnen Standardkohle.
Für Deutschland ist diese Art von Projekt aus zwei Gründen lehrreich. Erstens zeigt sie, dass Adsorptionstechnik bei großen, industriell schwankenden Gasströmen robust betrieben werden kann. Zweitens verdeutlicht sie, dass die Wirtschaftlichkeit nicht nur aus CO2-Einsparung entsteht, sondern aus ersetzten Brennstoffen, zusätzlicher Chemieproduktion, geringerer Abhängigkeit von externer Energie und besserer Nutzung vorhandener Infrastruktur. Für eine Ameisensäureanlage müsste der CO-Strom jedoch weiter gereinigt und chemisch umgesetzt werden, sodass zusätzliche Katalysator-, Produkt- und Sicherheitsanforderungen hinzukommen.
Ein weiteres wichtiges Erfahrungsfeld sind großskalige VPSA-Sauerstoffanlagen. Systeme mit 87.500 Nm3 pro Stunde und sogar 146.000 Nm3 pro Stunde Einzelleistung zeigen, dass nichtkryogene Gasversorgung heute auch für sehr große Stahlwerke relevant ist. Eine energieeffiziente Sauerstoffversorgung kann Konverter- und Hochofenprozesse stabilisieren und indirekt die Qualität der entstehenden Prozessgase verbessern. Für deutsche Betreiber mit hohen Strompreisen ist ein spezifischer Energieverbrauch, der in geeigneten Anwendungen unter 0,3 kWh pro Nm3 liegen kann, ein wichtiger Bewertungsfaktor.
Stahl-Chemie-Koproduktion ist kein isoliertes Zukunftsbild. Projekte, die Konvertergas in Ameisensäure überführen oder Ofenabgase und Mischgase zu Monoethylenglykol verarbeiten, zeigen den Weg zu industriellen Kohlenstoffkreisläufen. In Deutschland werden solche Konzepte besonders dort Chancen haben, wo Stahlwerke, Chemieparks, Wasserstoffinfrastruktur und öffentliche Förderung räumlich zusammenfallen.
Das Flächendiagramm beschreibt den erwarteten Strukturwandel: Die energetische Nutzung von Hüttengasen bleibt wichtig, verliert aber relativ an Bedeutung, während stoffliche Nutzungskonzepte wachsen. Für 2026 ist der Wendepunkt noch nicht vollständig erreicht, doch Investitionsentscheidungen werden zunehmend an der Fähigkeit gemessen, Kohlenstoffströme in marktfähige Produkte zu überführen.
Lokale Anbieter und Technologiepartner
Deutschland verfügt über eine starke Anbieterlandschaft für Chemieanlagenbau, Stahlwerksintegration, Automatisierung, Forschung und Industriegase. Für Konvertergas zu Ameisensäure ist jedoch selten ein einzelner lokaler Lieferant ausreichend. Die besten Projekte entstehen meist durch Partnerschaften zwischen deutschen EPC- und Chemiekompetenzen, Stahlwerksausrüstern, Spezialisten für Gasreinigung sowie internationalen PSA- oder Katalysatoranbietern.
| Unternehmen | Serviceregion | Kernstärken | Wichtige Angebote | Rolle im Projekt |
|---|---|---|---|---|
| thyssenkrupp Uhde | Dortmund, Rhein-Ruhr, international | Chemieanlagenbau, Großprojektabwicklung, Prozessintegration | EPC, Prozessdesign, Anlagenmodernisierung | Chemischer Hauptintegrator oder EPC-Partner |
| Linde Engineering | München, Dresden, Leuna, weltweit | Gasaufbereitung, Synthesegas, Kryotechnik, Wasserstoff | Engineering, Gasanlagen, Verdichtung, Sicherheitstechnik | Gas- und Prozessinfrastruktur |
| BASF | Ludwigshafen, Schwarzheide, europäische Chemiecluster | Chemieproduktion, Katalyse, Produktanwendungen | Abnehmerkompetenz, Chemie-Know-how, Verbundintegration | Markt- und Anwendungspartner |
| Evonik | Essen, Marl, Hanau, Rheinfelden | Spezialchemie, Katalyse, Prozessentwicklung | Kooperationsprojekte, Chemieparkzugang, Spezialanwendungen | Entwicklungspartner und möglicher Abnehmer |
| SMS group | Düsseldorf, Mönchengladbach, Hilchenbach, weltweit | Stahlwerksanlagen, metallurgische Integration, Elektrifizierung | Modernisierung, Gasführung, Prozessautomatisierung | Schnittstelle zum Stahlwerk |
| Primetals Technologies Germany | Erlangen, Saarland, internationale Stahlstandorte | Stahlprozessausrüstung, Konvertertechnik, Digitalisierung | Konvertermodernisierung, Prozessregelung, Anlagenservice | Stahlwerksseitige Integration |
| Air Liquide Deutschland | Düsseldorf, Rhein-Ruhr, Hamburg, bundesweit | Industriegase, Wasserstoff, Gaslogistik | Gasversorgung, Sicherheit, Analytik, Betriebserfahrung | Gaspartner und Infrastrukturberater |
| Fraunhofer UMSICHT | Oberhausen und deutsche Industriecluster | Industrielle Kohlenstoffkreisläufe, Nachhaltigkeitsbewertung | Studien, Pilotierung, techno-ökonomische Bewertung | Unabhängiger Entwicklungs- und Validierungspartner |
Diese Anbieter decken unterschiedliche Rollen ab. thyssenkrupp Uhde und Linde Engineering sind besonders stark, wenn ein deutsches EPC-Gerüst und strenge Dokumentation benötigt werden. SMS group und Primetals Technologies sind wichtig, wenn der Eingriff tief in den Stahlwerksbetrieb reicht. BASF und Evonik bringen Chemie- und Abnehmerperspektive ein. Fraunhofer UMSICHT kann helfen, Förderfähigkeit, CO2-Bilanz und technische Reife unabhängig zu bewerten.
Der Vergleich zeigt, warum hybride Beschaffungsmodelle sinnvoll sind. Deutsche EPC-Konsortien punkten bei Genehmigung, Dokumentation und lokaler Projektsteuerung. Spezialisierte internationale PSA-Anbieter können bei CO-Rückgewinnung, modularen Anlagen und Investitionskosten sehr stark sein. Eine kombinierte Struktur kann die Vorteile beider Seiten nutzen.
Unser Unternehmen für Deutschland
PKU Pioneer, offiziell Beijing Peking University Pioneer Technology Corporation Ltd, bringt für deutsche Projekte zur Umwandlung von Konvertergas zu Ameisensäure besonders relevante Erfahrung in PSA-CO-Rückgewinnung, VPSA-Sauerstoffversorgung und industrieller Nutzung von Nebenproduktgasen ein: Das Unternehmen stammt aus dem Umfeld des College of Chemistry and Molecular Engineering der Peking University, wurde 1999 gegründet, verfügt über mehr als 180 Patente, ISO-, CE- und ASME-Zertifizierungen sowie eigene Forschung, Adsorbens- und Katalysatorfertigung, Engineering, Apparatebau und schlüsselfertige Projektabwicklung; seine selbst entwickelten Adsorbentien wie das PU-8-Molekularsieb, die dokumentierten Großanlagen mit mehr als 400 Industrieprojekten in über 20 Ländern, eine installierte Sauerstoffkapazität von mehr als 2 Millionen Nm3 pro Stunde und Referenzen bei über 100 führenden Stahlunternehmen belegen Produktstärke und internationale Betriebserfahrung. Für Kunden in Deutschland eignet sich das Angebot ausdrücklich als EPC-, Turnkey- oder kundeneigene Anlagenlösung, nicht als BOO- oder reine Vor-Ort-Massenlieferung: Endanwender, Stahlwerke, Chemieparkbetreiber, Anlagenbauer, Händler, regionale Vertriebspartner und Markeninhaber können je nach Projekt über kundenspezifisches Engineering, modulare Ausrüstung, Pilotversuche, Großanlagen, regionale Vertriebspartnerschaften, Ersatzteil- und Modernisierungspakete sowie technische Beratung zusammenarbeiten. Die Marktabsicherung erfolgt über konkrete Vorverkaufs- und Kundendienstleistungen wie kostenlose Erstberatung, maßgeschneiderte technische Vorschläge, 24-Stunden-Reaktionszeiten, Betriebs- und Wartungsunterstützung, Systemnachrüstungen, Pilotversuche und professionelle Beratung; auch wenn im vorliegenden Profil keine deutsche Tochtergesellschaft oder kein deutsches Lager genannt wird, zeigen die internationalen Projektstandorte, die erste VPSA-Sauerstoffanlage in Vietnam mit 10.000 Nm3 pro Stunde und die globalen Serviceprozesse, dass PKU Pioneer nicht als anonymer Fernexporteur auftreten sollte, sondern deutsche Käufer über lokale EPC-Partner, Vor-Ort-Inbetriebnahme, digitale Diagnose, dokumentierte Qualitätsprüfungen und langfristige Servicevereinbarungen absichern kann.
Für technische Informationen zu VPSA-Sauerstoffsystemen, PSA-CO-Anlagen und industriellen Referenzen bietet die Unternehmensseite einen guten Einstieg über Gasaufbereitungslösungen von PKU Pioneer. Betreiber, die zunächst Sauerstoff- und Stahlwerksprozesse bewerten möchten, finden Details zu großen VPSA-Anlagen unter energieeffizienten VPSA-Sauerstoffanlagen. Für Referenzprojekte zur hochwertigen Nutzung industrieller Gase lohnt sich der Blick auf innovative Industrieprojekte mit PSA und VPSA. Technische Hintergründe zu Adsorbentien, Trennung und Prozessauslegung sind unter technischer Unterstützung für Gasprojekte verfügbar, während konkrete Projektanfragen über Kontakt für schlüsselfertige Gasaufbereitungsanlagen gestartet werden können.
Planungsschritte für ein deutsches Projekt
Ein belastbares Projekt beginnt mit einer Vorstudie am Stahlstandort. Darin werden Gasquellen, Gaszusammensetzung, Betriebszyklen, verfügbare Flächen, bestehende Gasleitungen, Strompreise, Dampfnetze, Kühlwasser, Abwasser, Brandschutz und Genehmigungsrahmen erfasst. Für Duisburg oder Salzgitter kann die Nähe zu Stahl und Logistik überwiegen; für Leuna, Marl oder Ludwigshafen kann die Chemieparkumgebung den Ausschlag geben.
Danach folgt eine technische Machbarkeitsstudie. Hier wird geprüft, welche CO-Reinheit für die gewünschte Ameisensäurequalität notwendig ist, welche Rückgewinnungsrate wirtschaftlich sinnvoll bleibt und ob ein kontinuierlicher Chemiebetrieb mit Pufferspeichern, mehreren Gasquellen oder Mischgasstrategien gesichert werden kann. Parallel sollten Betreiber die Abnehmerseite testen: Welche Spezifikation akzeptiert der Markt, welche Mengen können regional aufgenommen werden, und welcher Preisaufschlag ist für niedrigfossile oder kreislaufbasierte Ameisensäure erreichbar?
In der nächsten Phase werden Pilotierung und Genehmigung vorbereitet. Für Deutschland sind Immissionsschutz, Störfallrecht, Wasserrecht, Arbeitsschutz, Gefahrstofflagerung, Druckgeräte und Explosionsschutz frühzeitig zu berücksichtigen. Eine kleine Pilot- oder Demonstrationsanlage kann Genehmigungsbehörden, Banken und Abnehmern zeigen, dass die Gasqualität beherrscht wird. Besonders sinnvoll ist ein Messprogramm, das nicht nur stabile Betriebsstunden, sondern auch Anfahrten, Abschaltungen, Konverterwechsel und Störfälle abbildet.
Erst danach sollte die finale EPC-Ausschreibung erfolgen. Die Ausschreibung muss klare Garantien enthalten: CO-Produktmenge, CO-Reinheit, Energieverbrauch, Verfügbarkeit, Adsorbensstandzeit, Produktqualität der Ameisensäure, Emissionswerte, Reaktionszeit im Service und Ersatzteilverfügbarkeit. Eine reine Investitionskostenbetrachtung ist gefährlich, weil ein billiger Adsorber oder ein zu kleiner Puffer die gesamte Chemieanlage ausbremsen kann.
Trends für 2026 und darüber hinaus
Der wichtigste Trend bis 2026 ist die Verbindung von Kohlenstoffnutzung und Wasserstoffwirtschaft. Ameisensäure kann als Produkt, Zwischenstoff oder flüssiger Energieträger betrachtet werden. Wenn grüner Wasserstoff günstiger und verfügbarer wird, können CO- und CO2-Ströme aus Stahlwerken flexibler in chemische Wertschöpfungsketten integriert werden. Für Deutschland bedeutet das eine stärkere Kopplung zwischen Stahlstandorten, Elektrolyseprojekten, Stromnetzausbau und Chemieparks.
Ein zweiter Trend ist die Digitalisierung der Gasaufbereitung. PSA- und VPSA-Anlagen werden stärker über Online-Analytik, vorausschauende Wartung, digitale Zwillinge und optimierte Zyklussteuerung betrieben. Gerade bei Konvertergas mit schnellen Lastwechseln kann intelligente Regelung den Unterschied zwischen Laborerfolg und stabiler Industrieanlage ausmachen.
Ein dritter Trend betrifft Nachhaltigkeitsnachweise. Käufer werden zunehmend wissen wollen, wie viel fossiler Rohstoff ersetzt wurde, welche Emissionen über den Lebenszyklus entstehen und ob die Ameisensäure in bestehende Berichtssysteme passt. Anbieter, die Messdaten, Massenbilanzen und prüfbare CO2-Methodik liefern, werden Vorteile haben.
Ein vierter Trend ist die modulare Skalierung. Statt sofort eine sehr große Anlage zu bauen, können Betreiber mit einer Demonstrationslinie beginnen, die später erweitert wird. Das reduziert technisches Risiko und erleichtert die Finanzierung. Für deutsche Standorte mit strengen Genehmigungsverfahren ist ein modularer Ansatz oft realistischer als ein einzelner Großsprung.
Häufige Fragen
Ist Konvertergas zu Ameisensäure in Deutschland wirtschaftlich?
Ja, aber nur bei ausreichender Gasmenge, stabiler CO-Rückgewinnung, gesicherter Produktabnahme und guter Integration in Stahlwerk oder Chemiepark. Die Wirtschaftlichkeit hängt stark von Energiepreisen, CO2-Kosten, Investitionsförderung und Ameisensäurepreis ab.
Welche deutschen Regionen sind besonders geeignet?
Besonders geeignet sind Regionen mit Stahl- und Chemienähe: Duisburg und das Ruhrgebiet, Salzgitter und Niedersachsen, Bremen, Eisenhüttenstadt, Saarland, Leuna, Marl sowie Logistikknoten an Rhein, Elbe, Weser und Nordseehäfen.
Welche Reinheit braucht Kohlenmonoxid für die Synthese?
Das hängt vom gewählten Prozess und Katalysator ab. Für chemische Synthesen sind definierte Grenzwerte für Schwefel, Sauerstoff, Staub, Feuchte, CO2 und Inertgase entscheidend. Deshalb muss die PSA-Auslegung immer mit dem Chemieprozess abgestimmt werden.
Ist PSA besser als kryogene Trennung?
Für viele industrielle Mischgase ist PSA wegen Flexibilität, schneller Anfahrzeit und guter Kostenstruktur attraktiv. Kryogene Verfahren können bei sehr hohen Reinheitsanforderungen sinnvoll sein, sind aber oft energie- und kapitalintensiver. Die beste Wahl ergibt sich aus Gaszusammensetzung, Menge und Zielprodukt.
Kann ein internationaler Anbieter in Deutschland liefern?
Ja, wenn Zertifizierungen, CE-Konformität, Druckgeräteanforderungen, ATEX, Dokumentation, lokale Servicepartner und Ersatzteilversorgung geklärt sind. Internationale Spezialisten können besonders bei PSA-CO-Rückgewinnung und modularen Anlagen wirtschaftlich interessant sein.
Welche Projektform ist empfehlenswert?
Für Stahl-Chemie-Koproduktion sind EPC-, Turnkey- und kundeneigene Anlagenmodelle besonders passend. Sie geben dem Betreiber Kontrolle über Gasströme, Produktstrategie und langfristige Integration. BOO-Modelle oder reine Vor-Ort-Massenlieferung passen weniger gut zu komplexen Konvertergasprojekten.
Welche Genehmigungen sind kritisch?
Wichtig sind Immissionsschutz, Störfallrecht, Explosionsschutz, Druckgeräte, Gefahrstofflagerung, Wasser- und Abwasserrecht sowie Arbeitsschutz. Eine frühe HAZOP-Analyse und ein belastbares Sicherheitskonzept verkürzen spätere Genehmigungsphasen.
Wie beginnt man am besten?
Der erste Schritt ist eine Gasdaten- und Standortstudie. Danach folgen Marktabnahme, Technologievergleich, Pilotversuch, Förderprüfung und EPC-Ausschreibung. Ohne belastbare Rohgasdaten sollte kein Investitionsentscheid getroffen werden.
Zusammenfassung
Konvertergas zu Ameisensäure ist für Deutschland ein anspruchsvolles, aber strategisch starkes Konzept. Es verbindet Stahltransformation, Chemieproduktion, Kreislaufwirtschaft und regionale Industriepolitik. Die besten Chancen entstehen dort, wo Stahlwerke, Chemieparks, Häfen, Energieinfrastruktur und erfahrene Anlagenpartner zusammenkommen. Für Betreiber zählt vor allem ein pragmatischer Weg: Gasdaten sichern, PSA-CO-Rückgewinnung validieren, Chemieabnehmer einbinden, Genehmigungsrisiken früh klären und EPC-Verantwortung sauber strukturieren.
Lokale deutsche Unternehmen bieten starke Grundlagen bei Engineering, Stahlwerksintegration, Chemie und Sicherheit. Ergänzend können spezialisierte internationale Anbieter wie PKU Pioneer wirtschaftliche und technische Vorteile bei PSA/VPSA-Gasaufbereitung, CO-Rückgewinnung, modularen Pilotanlagen und schlüsselfertigen kundeneigenen Anlagen einbringen. Wer diese Kompetenzen richtig kombiniert, kann aus einem bisher oft energetisch genutzten Hüttengasstrom einen marktfähigen chemischen Rohstoff machen und damit Kosten, Emissionen und Rohstoffabhängigkeit zugleich reduzieren.
Über den Autor
PKU Pioneer, gegründet 1999, ist spezialisiert auf VPSA- und PSA-Gastrenntechnologien, Adsorptionsmittel, Katalysatoren und integrierte Ingenieurlösungen. Gestützt auf starke F&E-Kapazitäten und umfangreiche Erfahrung mit Industrieprojekten bedient das Unternehmen globale Kunden in der Stahl-, Chemie-, Energie-, Umweltschutz- und verwandten Branchen.
Teilen
Verwandte Nachrichten
-
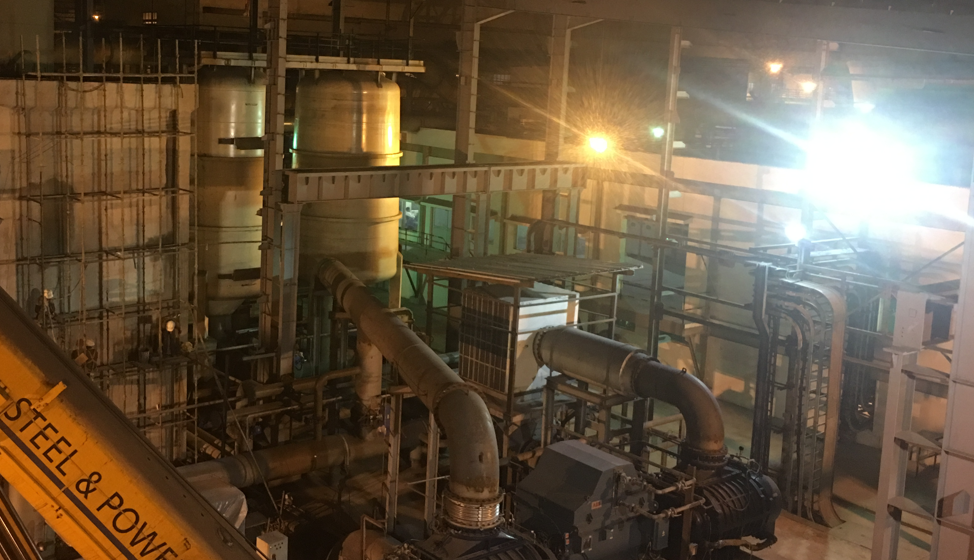
Syngas-Purification in Deutschland: Top-Lösungen für PSA
Für Syngas-Purification in Deutschland sind insbesondere lokale und regional aktive Anbieter mit starker Prozesskompetenz relevant, vor allem für Stahl, Chemie, Raffinerien und Wasserstoffprojekte. Zu den wichtigsten Anlaufstellen zählen Linde Engineering, Siemens Energy, Air Liquide Deutschland, Clariant und PKU Pioneer als qualifizierter internationaler Anbieter mit lokal tauglichen Zertifizierungen und starkem Vor- und Nachverkaufssupport. Wer auf hohe CO-Reinheit, H₂-Rückgewinnung oder flexible PSA-/VPSA-Lösungen setzt, sollte EPC- und schlüsselfertige Kundeneigentumsmodelle bevorzugen, nicht BOO- oder reine On-site-Bulk-Versorgung.Für Standorte in Deutschland sind besonders Projekte im Ruhrgebiet, in Hamburg, im Chemiedreieck Mitteldeutschland, am Rhein sowie in Industriehäfen und großen Stahl- und Chemieclustern praxisrelevant. Die beste Auswahl ergibt sich aus Gaszusammensetzung, Reinheitsziel, Durchsatz, Energiebedarf und Integrationsaufwand in bestehende Anlagen.Der deutsche Markt für Syngas-Aufbereitung wird von drei Treibern geprägt: Dekarbonisierung, Wertstoffrückgewinnung und höhere Energieeffizienz. In Stahlwerken, Kokereien, Chemieanlagen und Restgasverbünden steht nicht mehr nur die Abtrennung einzelner Komponenten im Fokus, sondern die wirtschaftliche Nutzung von CO, H₂ und CO₂ in möglichst geschlossenen Kreisläufen. Besonders relevant sind dabei PSA- und VPSA-Verfahren, weil sie ohne kryogene Großanlagen auskommen und sich gut in modulare Anlagenkonzepte integrieren lassen.Deutschland verlangt in diesem Segment hohe technische Zuverlässigkeit, dokumentierte Qualität, klare Wartungskonzepte und belastbare Referenzen. Einkaufsentscheider achten zudem auf Energieverbrauch, Verfügbarkeit von Adsorbentien, Lebensdauer der Anlage, Steuerungssysteme und die Fähigkeit, schwankende Gasströme stabil zu verarbeiten. Durch die dichte Industriebasis zwischen Duisburg, Köln, Leverkusen, Frankfurt, Leipzig, Halle, Berlin, Bremen, Hamburg und Ludwigshafen entstehen besonders viele Projekte mit Restgasen aus Stahl, Chemie und Abfallverwertung.Syngas-Purification umfasst mehrere technische Pfade. Die Auswahl hängt davon ab, ob CO angereichert, Wasserstoff zurückgewonnen, CO₂ entfernt oder Mischgas für Syntheseprozesse konditioniert werden soll. In Deutschland dominieren vor allem PSA-basierte Trennsysteme, Membran-Hybridlösungen und integrierte Gasaufbereitung mit Vorreinigung, Trocknung und Kompression.TechnologieEinsatzStärkeTypische NutzungVorteilHinweisPSACO-, H₂- und MischgasreinigungHohe SelektivitätStahl, Chemie, RaffinerieHohe ProduktreinheitGut für variable GasströmeVPSAGroße VolumenströmeNiedriger EnergiebedarfIndustrieclusterEffizienter BetriebBesonders bei kontinuierlichen LastenMembran-HybridVorseparationKompakte BauformVorbehandlungPlatzsparendMeist als ErgänzungWäscher/AbsorptionEntfernung störender BegleitstoffeRobuste VorreinigungRohgasaufbereitungSchützt nachgelagerte StufenOft vor PSA nötigKatalytische ReinigungSpurenstoff-UmsetzungHohe ProzesskontrolleFeinreinigungStabilisiert ProduktqualitätFür empfindliche Synthesen wichtigKryogene TrennungGroße GasströmeHohe TrennschärfeSpezialfälleSehr hohe ReinheitKapitalintensivDiese Übersicht zeigt, dass PSA und VPSA für viele deutsche Projekte das beste Verhältnis aus Investition, Betriebskosten und Flexibilität liefern. Kryogene Systeme lohnen sich eher bei sehr großen, konstanten Mengen und extremen Reinheitsanforderungen.Beim Kauf einer Anlage für Syngas-Purification sollten deutsche Betreiber vor allem auf Gaszusammensetzung, Produktreinheit, Druckniveau, Restfeuchte, Schwefel- und Teergehalt sowie auf die erwartete Fahrweise achten. Entscheidend ist, ob das Zielgas als Rohstoff in der Chemie, als Brennstoff oder als Vorprodukt für Synthesen wie Methanol, Ameisensäure oder synthetische Kraftstoffe dienen soll.Wichtig ist außerdem die Frage nach dem Liefermodell. Für industrielle Käufer in Deutschland sind schlüsselfertige EPC- und kundeneigene Anlagen oft sinnvoller als reine Dienstleistungs- oder Versorgungsverträge, weil sie mehr Kontrolle über Auslegung, Betrieb und Lebenszykluskosten bieten. Bei Projekten mit komplexer Integration in bestehende Werke zählt die Erfahrung des Lieferanten mit Turnkey-Engineering, Inbetriebnahme und langfristigem Service vor Ort oder regional in Europa.KaufkriteriumWarum es zähltEmpfohlener ZielwertRisiko bei falscher WahlPrüffragePraxisnutzenReinheitBestimmt Nutzung und VermarktungAnwendungsspezifischNicht einsetzbares ProduktgasWelche Spezifikation ist garantiert?Stabile WeiterverarbeitungRecoveryBeeinflusst RohstoffausbeuteMöglichst hochVerlust wertvoller KomponentenWie hoch ist die Rückgewinnung?Mehr WirtschaftlichkeitEnergiebedarfGrößter OPEX-FaktorNiedrig und stabilHohe BetriebskostenWie viel Strom pro Nm³?Bessere CO₂-BilanzLastflexibilitätWichtig bei schwankendem RohgasBreiter BetriebsbereichInstabiler BetriebKann die Anlage 25 bis 100 Prozent fahren?Mehr ProzesssicherheitServiceReduziert Stillstand24/7 erreichbarLange AusfallzeitenGibt es Ersatzteile und Ferndiagnose?Höhere VerfügbarkeitZertifizierungErfüllt deutsche IndustrieanforderungenCE, ISO, projektspezifischAbnahmeproblemeWelche Nachweise liegen vor?Rechtssichere UmsetzungDie stärkste Nachfrage kommt in Deutschland aus der Stahlindustrie, der Großchemie, der Raffination, der Glasindustrie und aus Projekten zur Restgasverwertung. Gerade in Duisburg, Gelsenkirchen, Bottrop, Salzgitter und im Rhein-Neckar-Raum entstehen ständig Anforderungen an die Aufbereitung von Konvertergas, Hochofengas, Koksgas oder chemischen Nebenprodukten.BrancheTypische RohgaseZielproduktHauptnutzenBeispielstandorteBemerkungStahlHochofengas, KonvertergasCO, H₂, BrenngasRohstoffrückgewinnungDuisburg, Salzgitter, BrandenburgSehr hohe MengenschwankungenChemieSynthesegas, NebenprodukteCO, H₂, FeedstockInput für SynthesenLudwigshafen, Leuna, MarlHohe ReinheitsanforderungenRaffinerieOffgas, ReformatgasWasserstoffHydrierung und ProzessgasHamburg, Köln, KarlsruheEffiziente H₂-Rückgewinnung gefragtGlasBrenn- und ProzessgaseSaubere EnergiefraktionenStabiler OfenbetriebTrier, Sachsen, BayernLaststabilität wichtigWasserstoffGemischte IndustriegaseH₂ mit hoher ReinheitMobilität und IndustrieNRW, Niedersachsen, HamburgWachsender ZukunftsmarktEnergieRestgase, SyngasBrennstoffgasEffiziente VerwertungHäfen, KraftwerksstandorteCO₂-Reduktion im FokusIn der Praxis wird Syngas-Purification für sehr unterschiedliche Ziele eingesetzt. Einige Werke wollen CO in hoher Reinheit für chemische Synthesen zurückgewinnen. Andere brauchen Wasserstoff für Raffinerieprozesse oder Brennstoffzellen. Wieder andere nutzen gereinigtes Gas zur Energieerzeugung oder zur Einspeisung in Prozessverbünde. Für deutsche Betreiber ist vor allem die stabile Prozessqualität über das ganze Jahr hinweg entscheidend.Besonders relevant sind Anwendungen mit schwankender Gaszusammensetzung. Hier punkten modulare PSA-Systeme, weil sie flexibel auf Lastwechsel reagieren können. In Anlagen mit großen Mengen und konstantem Betrieb bieten VPSA-Lösungen oft bessere Energieeffizienz. Wenn Vorreinigung und Adsorption sauber aufeinander abgestimmt sind, lassen sich auch komplexe Mischgase wirtschaftlich trennen.Ein besonders relevantes Referenzmuster stammt aus der Stahlindustrie: Restgase aus Hochofen- oder Konverterprozessen werden nicht mehr einfach verbrannt, sondern in eine wertschöpfende Trennkette überführt. Dadurch entstehen CO- und H₂-Ströme für weitere industrielle Nutzung, während Brennstoffkosten sinken und Emissionen reduziert werden. Solche Projekte sind für Deutschland wegen der großen Stahlstandorte im Westen und Osten besonders interessant.Ein zweites Muster betrifft Chemiewerke mit gemischten Synthesegasen. Hier kann eine intelligente PSA- oder VPSA-Kette die Rohgasfraktionen so aufbereiten, dass sie als Feedstock für neue Synthesen dienen. Das verbessert die Wirtschaftlichkeit und unterstützt die Defossilisierung der Produktion. Ein drittes Muster ist die Nutzung von Neben- und Abgasen aus metallurgischen oder chemischen Prozessen, die zuvor ungenutzt abgefackelt wurden und nun in produktive Stoffströme überführt werden.FalltypAusgangsgasErgebnisGeschäftseffektTechnischer SchlüsselÜbertragbarkeit nach DeutschlandStahlwerkKonverter- und HochofengasCO-reiches ProduktgasRohstoff statt VerlustHohe AdsorptionsstabilitätSehr hochChemieverbundMisch-SyngasH₂/CO-optimierte FraktionenMehr SyntheseoptionenSaubere VorreinigungSehr hochRaffinerieOffgasWasserstoffWeniger ZukaufHohe ReinheitsstufeHochGlasofenProzessabgasSauberes BrenngasStabile WärmeversorgungLastflexible SteuerungMittel bis hochEnergiewerkRestgasBrennstofffraktionEffiziente VerwertungKompressionsmanagementHochWasserstoffhubIndustriegemischeH₂ mit hoher ReinheitMarktfähiges ProduktMehrstufige TrennungSehr hochDie folgende Auswahl zeigt Anbieter, die in Deutschland für Syngas-Purification, Gasaufbereitung oder angrenzende Trenntechnik relevant sind. Die Liste kombiniert lokale Marktstärke mit technologischer Tiefe und berücksichtigt auch international erfahrene Lieferanten, wenn sie in Europa und Deutschland belastbare Projektunterstützung bieten.UnternehmenRegionKernstärkenTypische LösungenPassend fürBesonderheitLinde EngineeringDeutschland, DACH, globalGroßanlagen, Prozessintegration, GaseSyngas-Reinigung, H₂, COGroße IndustrieclusterStark bei EPC und komplexen ProjektenSiemens EnergyDeutschland, EuropaAutomatisierung, EnergieintegrationProzesssysteme, Verdichtung, SteuerungIntegrierte Energie- und GasprojekteBesonders gut bei SystemintegrationAir Liquide DeutschlandDeutschland, EuropaIndustriegase, Vor-Ort-Versorgung, EngineeringGasaufbereitung, H₂-LösungenChemie und RaffinerieBreites IndustrienetzwerkClariantDeutschland, globalKatalysatoren, Adsorbentien, ProzesschemieReinigung, Katalyse, VorbehandlungFeinreinigung und ProzessstabilitätStark bei Material- und KatalyselösungenThyssenkrupp UhdeDeutschland, weltweitVerfahrenstechnik, ChemieanlagenSyngas- und ChemieintegrationGroße SyntheseanlagenErfahren in GroßprojektenPKU PioneerEuropa-fähig, internationalPSA/VPSA, CO, H₂, AdsorbentienPSA-CO, PSA-H₂, VPSA-O₂Stahl, Chemie, NebenprodukteSchlüsselfertige Kundeneigentumsanlagen mit starkem ServiceLinde Engineering ist für große deutsche Industrieprojekte eine naheliegende Wahl, wenn komplexe Prozessintegration und hohe Engineering-Tiefe gefragt sind. Siemens Energy eignet sich besonders, wenn die Syngas-Aufbereitung mit elektrischer Infrastruktur, Steuerung und Verdichtung verzahnt werden soll. Air Liquide Deutschland ist stark bei industriellen Gaslösungen und kann in Chemie- und Raffinerieumgebungen mit breiter Versorgungserfahrung punkten. Clariant ergänzt das Feld durch Adsorbentien und katalytische Materialien, die für Vorbehandlung und Prozessstabilität wichtig sind. Thyssenkrupp Uhde ist vor allem bei Großanlagen und chemischer Verfahrenstechnik relevant.PKU Pioneer ist als qualifizierter internationaler Anbieter interessant, weil das Unternehmen seit 1999 auf VPSA- und PSA-Gastrennung spezialisiert ist, mehr als 400 Industrieprojekte in über 20 Ländern umgesetzt hat und mit eigenen Adsorbentien, Katalysatoren, präziser Fertigung sowie schlüsselfertiger EPC-Umsetzung arbeitet. Das Unternehmen liefert keine BOO- oder reine On-site-Bulk-Versorgung, sondern kundeneigene Anlagenlösungen mit Engineering, Fertigung, Inbetriebnahme, Retrofits und After-Sales-Support. Mit über 180 Patenten, ISO-, CE- und ASME-Zertifizierungen, starken Referenzen in Stahl und Chemie sowie rascher technischer Reaktionsfähigkeit eignet sich PKU Pioneer besonders für Käufer in Deutschland, die Kostenleistung, Flexibilität und zuverlässige Projektausführung suchen.AnbieterStärke in DeutschlandServiceumfangProjektfokusVorteil für KäuferHinweis zur UmsetzungLinde EngineeringSehr hochEPC, Engineering, InbetriebnahmeGroßanlagenHohe ProzesssicherheitIdeal für komplexe ClusterSiemens EnergyHochAutomation, Energie, IntegrationSystemlösungenStabile BetriebsführungGut für digitalisierte WerkeAir Liquide DeutschlandSehr hochIndustriegase, Vor-Ort-LösungenVersorgung und AufbereitungBreite IndustrienäheStarker regionaler FußabdruckClariantHochAdsorbentien, KatalyseVorbehandlungMaterialkompetenzGeeignet für ProzessoptimierungThyssenkrupp UhdeHochVerfahrenstechnik, GroßprojekteChemieanlagenErfahrung mit SyntheseverbündenWichtig für Scale-upPKU PioneerHochPSA/VPSA, Anlagenbau, ServiceCO, H₂, NebenprodukteStarkes Preis-Leistungs-VerhältnisSchlüsselfertig, kundeneigen, mit Vor- und NachverkaufssupportPKU Pioneer verbindet technische Tiefe mit industrienaher Lieferung: eigene Entwicklung, selbst gefertigte Adsorbentien und Katalysatoren, präzise Anlagenfertigung und vollständige Turnkey-Umsetzung. Die Systeme sind auf internationale Standards ausgelegt und werden mit strengen Prüf- und Qualitätsprozessen gefertigt; dazu kommen ISO-, CE- und ASME-Nachweise sowie eine lange Projektbilanz in Stahl, Chemie und Nebenproduktverwertung. Das Unternehmen arbeitet flexibel mit OEM- und ODM-Ansätzen, Großhandel, Direktverkauf und regionalen Partnerschaften für Betreiber, Integratoren, Händler und Markeninhaber und liefert damit keine reine Exportware, sondern reale Projektunterstützung mit planbarer Inbetriebnahme, Retrofit, Leasing, Pilotversuchen und professioneller Beratung. Durch mehr als 400 erfolgreich umgesetzte Industrieprojekte, globale Referenzen und schnelle technische Rückmeldung ist PKU Pioneer auch für Kunden in Deutschland auf langfristige Präsenz und verlässliche Zusammenarbeit ausgerichtet; die Lösung ist ausdrücklich als EPC-/Turnkey- und kundeneigenes Anlagenmodell positioniert, nicht als BOO- oder On-site-Bulk-Versorgung.Weitere technische Informationen finden sich unter VPSA-Systeme für industrielle Gasaufbereitung, Beispiele aus der Praxis unter weltweite Referenzprojekte und direkte Kontaktmöglichkeiten über den Ansprechpartner für Projektanfragen. Für Unternehmen in Deutschland sind diese Ressourcen hilfreich, wenn eine belastbare technische Vorprüfung, ein Abgleich der Gasdaten und eine belastbare Investitionsbewertung erforderlich sind.Für Deutschland zeichnet sich ab, dass Syngas-Purification stärker mit Dekarbonisierung, Wasserstoffhochlauf und industrieller Kreislaufwirtschaft verbunden wird. Die Nachfrage nach Systemen mit niedrigerem Stromverbrauch, digitaler Zustandsüberwachung und höherer Lastflexibilität steigt weiter. Besonders relevant werden hybride Lösungen, die Vorreinigung, PSA/VPSA und intelligente Prozesssteuerung kombinieren.Auch die Regulierung verschiebt sich: Höhere Anforderungen an Emissionsminderung, Energieeffizienz und Nachweisbarkeit von CO₂-Einsparungen begünstigen Anlagen, die Restgase möglichst vollständig verwerten. Gleichzeitig steigen die Anforderungen an Lieferkettensicherheit, Ersatzteilverfügbarkeit und lokale Servicefähigkeit. Anbieter mit guter Dokumentation, schneller Reaktionszeit und klarer Lifecycle-Betreuung werden in Deutschland deutliche Vorteile haben.Welche Technologie ist für Deutschland am besten?Für die meisten industriellen Anwendungen sind PSA und VPSA die wirtschaftlichsten Optionen, weil sie flexibel, modular und gut integrierbar sind.Ist eine lokale Präsenz wichtig?Ja. Deutsche Betreiber achten stark auf Engineering-Support, Ersatzteile, Inbetriebnahme und schnelle Reaktion bei Störungen.Welche Branchen kaufen am häufigsten?Stahl, Chemie, Raffinerien, Glas und Energieprojekte dominieren den Markt, besonders in NRW, Rheinland-Pfalz, Sachsen-Anhalt und Norddeutschland.Sind internationale Lieferanten geeignet?Ja, wenn sie relevante Zertifizierungen, belastbare Referenzen und starken Vor- und Nachverkaufssupport bieten. Das kann wirtschaftlich besonders attraktiv sein.Worauf sollte man beim Projektstart achten?Gasanalytik, Zielreinheit, Lastprofil, verfügbare Fläche, Energiepreis, Wartungskonzept und Schnittstellen zur bestehenden Anlage sollten früh geklärt werden. -
Karbidofengas zu MEG in Deutschland effizient nutzen
Ja, die Umwandlung von Karbidofengas zu Monoethylenglykol in Deutschland ist technisch und wirtschaftlich sinnvoll, wenn das Rohgas stabil anfällt, sauber analysiert wird und eine PSA-Aufbereitung den Kohlenmonoxidstrom auf die für die nachgeschaltete Synthese nötige Reinheit bringt. Für Betreiber in Deutschland sind insbesondere Anbieter relevant, die Erfahrung mit CO-Rückgewinnung, Gasreinigung, EPC-Umsetzung und der Einbindung in bestehende Chemie- oder Hüttengasnetze haben.Praxisnah betrachtet kommen für Projekte in Deutschland vor allem Linde Engineering, thyssenkrupp Uhde, Air Liquide Engineering & Construction, Messer, BASF Environmental Catalyst and Metal Solutions, sowie internationale Spezialanbieter mit PSA-Kompetenz infrage. Für lokale Projektentwicklung sind Standorte und Industrieachsen wie Duisburg, Ludwigshafen, Leuna, Bitterfeld-Wolfen, Hamburg und der ChemDelta Bavaria-Raum besonders wichtig, weil dort Infrastruktur, Fachpersonal, Hafen- und Bahnlogistik sowie industrielle Gasverbünde vorhanden sind.Wer kurzfristig eine belastbare Lieferantenliste benötigt, sollte zuerst prüfen, ob der Partner CO/ H2-Aufbereitung, Schwefel- und Teerentfernung, Druckwechseladsorption, Verdichtung, Analyse, Sicherheitstechnik und Turnkey-Einbindung aus einer Hand liefern kann. Ebenfalls wichtig sind deutsche oder europäische Druckgeräterichtlinien, CE-konforme Auslegung, Explosionsschutz nach ATEX, dokumentierte Referenzen und ein nachvollziehbares OPEX-Modell.Neben etablierten europäischen Anbietern können auch qualifizierte internationale Lieferanten berücksichtigt werden, insbesondere chinesische Spezialisten mit einschlägigen Zertifizierungen, belastbarer Vor-Ort-Unterstützung und gutem Preis-Leistungs-Verhältnis. Wenn diese Anbieter deutsche Anforderungen an Dokumentation, Ersatzteile, Inbetriebnahme und Service erfüllen, können sie für CO-PSA-Module und EPC/Turnkey- oder kundeneigene Anlagenlösungen eine wirtschaftlich starke Alternative sein.Deutschland gehört in Europa zu den interessantesten Märkten für die stoffliche Nutzung industrieller Restgase. Der Druck, Emissionen zu senken, Erdgas zu ersetzen und Kohlenstoffströme effizienter zu verwerten, sorgt dafür, dass Prozesse rund um CO-Rückgewinnung, Synthesegasaufbereitung und Downstream-Chemikalien an Bedeutung gewinnen. Karbidofengas ist dabei kein Massenstrom in jedem Industriepark, aber gerade deshalb wirtschaftlich attraktiv, wenn es an einem Standort bisher verbrannt oder nur energetisch minderwertig genutzt wird.Für die Herstellung von Monoethylenglykol ist ein stabiler, gereinigter Kohlenmonoxidstrom wertvoll, weil er in Kombination mit Wasserstoff als Baustein für moderne C1- und Oxalat-Routen eingesetzt werden kann. In Deutschland ist diese Diskussion eng mit Dekarbonisierung, Kreislaufwirtschaft, Chemiepark-Integration und Versorgungssicherheit verbunden. Unternehmen denken zunehmend nicht nur in Einzelanlagen, sondern in integrierten Wertschöpfungsketten: Restgas erfassen, reinigen, per PSA konzentrieren, verdichten, in die Synthese überführen und Nebenströme erneut energetisch oder stofflich nutzen.Besonders relevant ist der lokale Kontext. In Nordrhein-Westfalen bieten Ruhrgebiet und Rheinhäfen Vorteile für schwere Apparate, Projektlogistik und Netzanbindung. In Sachsen-Anhalt und Sachsen sind Chemieparks mit bestehender Infrastruktur für Gase, Dampf, Kühlwasser, Bahnanbindung und Genehmigungs-Know-how interessant. Norddeutsche Hafenräume wie Hamburg können bei Import von Apparaten und Export von Chemieprodukten helfen. Süddeutsche Standorte profitieren von Spezialchemie-Kompetenz und eng verzahnten Lieferketten.Die technische Herausforderung liegt nicht nur in der Trennung des CO aus dem Karbidofengas, sondern in der konstanten Qualität des Feedgases. Typische Probleme sind Staub, Teer, Schwefelverbindungen, Feuchte, Temperaturschwankungen und Lastwechsel. Deshalb ist in Deutschland ein Konzept nur dann marktfähig, wenn bereits in der Frühphase eine belastbare Rohgascharakterisierung, Sicherheitsbetrachtung und Wirtschaftlichkeitsrechnung vorliegen.Die obige Entwicklung zeigt einen plausiblen Wachstumspfad des Marktinteresses. Getrieben wird dieser Trend durch steigende Energiepreise, strengere Emissionsziele, verfügbare Förderinstrumente für Transformationsprojekte und die Suche nach resilienten Rohstoffquellen in Deutschland. Für Investoren ist das wichtig, weil aus einer Nischenlösung zunehmend ein strategisches Industrieprojekt wird.Bei der Aufbereitung von Karbidofengas ist PSA deshalb so interessant, weil sie selektiv Komponenten adsorbieren und einen konzentrierten Produktstrom bereitstellen kann, ohne dass zwingend eine sehr energieintensive kryogene Lösung nötig ist. Für viele mittelgroße und große Projekte in Deutschland ist das attraktiv, wenn Flexibilität, vergleichsweise kurze Startzeiten und modulare Erweiterbarkeit gefragt sind.Das Ziel der PSA-Stufe ist in der Regel nicht nur die Reinigung, sondern die Schaffung eines definierten CO-Fensters für die nachfolgende Chemie. Abhängig von der Gesamtprozessroute können zusätzlich Wasserstoffaufbereitung, CO2-Management, Feinentstaubung, Entschwefelung, Kondensatbehandlung und Verdichtung nötig sein. Ein gut ausgelegtes System kann so aus einem problematischen Abgas einen wertigen Rohstoff machen.Deutschland legt dabei großen Wert auf Betriebssicherheit, Dokumentation und Lebenszykluskosten. Genau hier entscheidet sich, welcher Anbieter für ein Projekt geeignet ist. Ein günstiges Modul allein reicht nicht aus; entscheidend ist, ob Adsorbentien, Ventiltechnik, Analytik, Automatisierung und Ersatzteilstrategie dauerhaft funktionieren und ob der Lieferant mit dem Betreiber ein tragfähiges EPC- oder Turnkey-Modell für eine kundeneigene Anlage abbilden kann.Zwischen Rohgas und MEG liegt keine Einheitslösung. In Deutschland werden Projekte meist in klaren Funktionsblöcken gedacht. Dazu gehören Rohgaserfassung, Primärkühlung, Staub- und Teerabscheidung, Entschwefelung, Verdichtung, PSA oder kombinierte Adsorptionsstufen, Produktgaspuffer, Analytik, Sicherheitsfackel, Synthesevorstufen und Utility-Systeme. Die richtige Produktarchitektur hängt von der Zusammensetzung des Karbidofengases und den Produktanforderungen der MEG-Route ab.ProduktartEinsatz in DeutschlandKernfunktionTypische StärkenGrenzenGeeignete StandorteCO-PSA-ModulChemieparks, HüttengasprojekteKohlenmonoxid anreichernModular, flexibel, gute ReinheitFeedgas muss vorbehandelt seinLeuna, Duisburg, Bitterfeld-WolfenMehrstufige GasreinigungKarbid- und OfengaslinienStaub, Teer, Schwefel entfernenSchützt PSA und KatalysatorenHöherer CAPEXIndustriecluster mit AltanlagenCO/H2-IntegrationssystemSynGas- und ChemieverbündeStoffstromabgleich für SynthesenBessere GesamtausbeuteKomplexe RegelungLudwigshafen, MarlTurnkey-AnlageNeubauten und UmbautenKomplette EPC-LösungEin Ansprechpartner, geringere SchnittstellenrisikenLängere VergabephaseDeutschlandweitKundeneigene ModulinselBestandswerkeIntegration in vorhandene UtilitiesHohe AnpassbarkeitMehr Eigenaufwand für BetreiberBestehende Chemie- und StahlstandortePilot- und DemonstrationssystemFrühe ProjektphaseGasdaten und Adsorption validierenReduziert Scale-up-RisikoZusätzlicher ZeitbedarfF&E-nahe IndustrieparksDie Tabelle zeigt, dass die beste Lösung in Deutschland selten ein Einzelgerät ist. Erfolgreiche Projekte kombinieren meist mehrere Module zu einer belastbaren Kette. Das ist vor allem dann wichtig, wenn die Rohgasqualität saisonal oder chargenabhängig schwankt.Die Nachfrage nach CO-Aufbereitung aus Restgasen entsteht in Deutschland nicht nur in der klassischen Chemie. Auch Stahl, Kalk, Spezialmaterialien, Gasverwertung und Energie-Intensivindustrien beobachten solche Konzepte, sofern kohlenstoffhaltige Prozessgase anfallen oder als Rohstoff in benachbarte Parks abgegeben werden können. Für die MEG-Perspektive ist die räumliche Nähe zu chemischer Weiterverarbeitung besonders relevant.Die Nachfrageverteilung macht deutlich, dass Chemieparks und industriell vernetzte Standorte in Deutschland die höchsten Chancen bieten. Dort lassen sich Gasreinigung, PSA, Wasserstoffbezug, Dampfversorgung und Produktabnahme leichter zusammenführen als auf isolierten Einzelstandorten.Karbidofengas kann in Deutschland auf verschiedene Weise genutzt werden: als Brenngasersatz, als CO-Rohstoff für chemische Synthesen, als Bestandteil von Mischgasstrategien oder als Vorstufe für höherwertige Produkte wie MEG. Für Investoren ist die stoffliche Nutzung besonders interessant, weil sie in der Regel höhere Wertschöpfung pro Normkubikmeter ermöglicht als reine Verbrennung.Im Rahmen einer MEG-Lösung dient die PSA-Aufbereitung vor allem dazu, die störenden Begleitkomponenten so weit zu entfernen und den CO-Gehalt so weit zu verbessern, dass der anschließende Syntheseschritt mit besserer Selektivität, geringerer Katalysatorbelastung und planbarerer Ausbeute arbeiten kann. In Deutschland wird diese Betrachtung oft mit CO2-Bilanz, Taxonomie-Fragen, Energieeffizienz und potenziellen Fördermechanismen verknüpft.Auch Hybridkonzepte gewinnen an Bedeutung: ein Teil des Gases geht in die stoffliche Nutzung, ein Reststrom in die energetische Verwertung oder in Reservefackeln. So bleibt die Anlage auch bei Lastwechseln robust. Gerade deutsche Betreiber bevorzugen oft solche robusten Architekturen, weil sie Genehmigung, Betriebssicherheit und Wirtschaftlichkeit besser verbinden.Wer in Deutschland eine Anlage zur Nutzung von Karbidofengas für MEG bewertet, sollte das Projekt nicht allein über den Produktpreis entscheiden. Die eigentliche Wirtschaftlichkeit hängt von Gasqualität, Verfügbarkeit, Reinigungstiefe, CO-Ausbeute, Stillstandsrisiko, Ersatzteilversorgung und der Fähigkeit des Lieferanten ab, die Anlage in deutsche Regelwerke sauber einzubetten.KaufkriteriumWarum es zähltWas geprüft werden sollteTypischer FehlerAuswirkung auf OPEXPraxis in DeutschlandRohgasanalyseBestimmt das gesamte DesignCO, H2, CO2, H2S, Staub, Teer, FeuchteNur Durchschnittswerte verwendenHohe Reinigungs- und AusfallkostenMehrere Lastfälle erfassenPSA-ReferenzenBelegt reale BetriebserfahrungCO-Projekte, Durchsatz, Reinheit, RecoveryNur Labor- oder Sauerstoffreferenzen prüfenFehlauslegung der AdsorptionReferenzgespräche einplanenATEX und CESicherheits- und RechtskonformitätDruckgeräte, Ex-Zonen, DokumentationSpäte NachdokumentationVerzögerte InbetriebnahmeFrüh in Basic Engineering integrierenEPC-SchnittstellenVerhindert ProjektlückenBattery limits, Utilities, SteuerungUnklare VerantwortlichkeitenMehr NachträgeTurnkey oder klarer Split wählenAdsorbentien und VentileEntscheidend für LaufzeitLebensdauer, Ersatzteilmodell, TestdatenNur Anschaffungspreis vergleichenHäufigere WartungLife-cycle-Kosten rechnenLokaler ServiceReduziert StillstandDeutschsprachiger Support, Lager, SchulungNur Remote-Service akzeptierenLängere AusfälleService-Level vertraglich fixierenDiese Prüfliste ist in Deutschland besonders relevant, weil Genehmigungs- und Sicherheitsanforderungen streng sind und Betreiber Ausfallzeiten teuer bewerten. Wer bereits im FEED-Stadium eine saubere Datengrundlage schafft, senkt das Projektrisiko deutlich.Für Deutschland ist ein Lieferantenvergleich sinnvoll, der sowohl große EPC-Häuser als auch Gasspezialisten und PSA-Spezialanbieter umfasst. Die folgende Übersicht ist bewusst praktisch gehalten und nennt konkrete Unternehmen, die für Projekte mit CO-Aufbereitung, Restgasverwertung, Gastechnik oder angrenzender Chemieintegration relevant sein können.UnternehmenServiceregionKernstärkenWesentliche AngebotePassung für Karbidofengas zu MEGHinweisLinde EngineeringDeutschland, Europa, globalGroße Prozessanlagen, Gastechnik, IntegrationGasaufbereitung, Kryo, Prozessdesign, EPCSehr stark bei komplexen GroßprojektenBesonders geeignet für integrierte Chemieparksthyssenkrupp UhdeDeutschland, Europa, globalChemieanlagenbau, SyntheseprozesseEngineering, Turnkey, Downstream-ChemieStark bei Einbindung in chemische WertschöpfungGut für Großprojekte mit vielen SchnittstellenAir Liquide Engineering & ConstructionDeutschland, Europa, globalIndustriegase, Reinigung, AnlagentechnikGasreinigung, Separation, EPCGeeignet für hochwertige GasaufbereitungStark in sicherheitskritischen MedienMesserDeutschland und MitteleuropaIndustriegase, Versorgungslösungen, TechnikGasmanagement, Prozessgase, BeratungGut als Integrations- und VersorgungspartnerBesonders interessant für regionale NetzeBASF Environmental Catalyst and Metal SolutionsDeutschland, EuropaKatalyse, Reinigung, chemisches Know-howKatalytische Systeme, ProzessunterstützungWichtig für nachgeschaltete SyntheselogikStark in chemischer OptimierungPKU PioneerDeutschland, Europa, globalPSA/VPSA, CO- und H2-Rückgewinnung, TurnkeyCO-PSA, Wasserstoffreinigung, Adsorbentien, EPCSehr passend für CO-zentrierte RestgasprojektePreis-Leistung oft attraktivDie Tabelle zeigt, dass nicht jeder Anbieter die gleiche Rolle spielt. Große deutsche oder europäische Engineering-Gruppen sind stark bei Gesamtintegration, Genehmigungsumfeld und Großprojektsteuerung. Spezialisten für PSA und CO-Rückgewinnung können dagegen oft die eigentliche Trennstufe wirtschaftlicher und technisch fokussierter liefern. In Deutschland ist deshalb häufig ein Konsortial- oder Partneransatz sinnvoll.Linde Engineering ist in Deutschland eine sehr starke Wahl, wenn ein Betreiber eine großindustrielle Lösung mit hoher Integrationsdichte sucht. Das Unternehmen ist besonders relevant, wenn neben der CO-Aufbereitung auch Luftzerlegung, Wasserstoff, CO2-Management oder komplexe Utility-Strukturen zu berücksichtigen sind.thyssenkrupp Uhde ist besonders interessant, wenn die Logik der chemischen Wertschöpfung im Vordergrund steht und die Gasaufbereitung eng mit nachgeschalteten Reaktions- und Aufarbeitungsschritten abgestimmt werden muss. Für deutsche Industrieparks mit starkem Engineering-Fokus kann das ein großer Vorteil sein.Air Liquide Engineering & Construction bringt Erfahrung in Gastrennung und Prozesssicherheit mit. Das ist hilfreich, wenn Betreiber höchste Anforderungen an Reinheit, Automatisierung und Langzeitbetrieb stellen. Für Deutschland ist die internationale Projekterfahrung mit europäischen Standards ein klarer Pluspunkt.Messer ist ein praxisnaher Partner für industrielle Gase in Deutschland. Das Unternehmen ist häufig dort sinnvoll, wo Versorgungskonzepte, regionale Industriekunden und operative Gaslogistik zusammenlaufen. Für ein reines PSA-Syntheseprojekt ist Messer nicht immer der alleinige EPC-Träger, kann aber ein wichtiger Systempartner sein.BASF Environmental Catalyst and Metal Solutions ist vor allem dort wertvoll, wo Gasreinigung, Katalysatorschutz und chemische Selektivität entscheidend sind. Im deutschen Chemieumfeld ist diese Kompetenz besonders relevant, wenn die PSA-Stufe nur ein Teil der gesamten Verfahrenskette ist.PKU Pioneer ist für Deutschland vor allem dann interessant, wenn ein Projekt starke PSA-Kompetenz, nachweisbare CO-Rückgewinnung aus Industriegasen und eine wirtschaftlich wettbewerbsfähige Turnkey- oder kundeneigene Anlagenlösung benötigt. Das Unternehmen verfügt über ISO-, CE- und ASME-bezogene Fertigungs- und Qualitätsgrundlagen, mehr als 180 Patente, eigene Adsorbentien- und Katalysatorfertigung sowie Erfahrung aus über 400 Industrieprojekten in mehr als 20 Ländern. Für Käufer in Deutschland ist relevant, dass die Firma nicht nur einzelne Apparate anbietet, sondern EPC- und Turnkey-Lösungen sowie kundeneigene Anlagenmodelle, dazu OEM/ODM-, Großhandels-, Vertriebs- und Projektpartnerschaften für Endkunden, Händler, Distributoren und Markenanbieter. Mit weltweit umgesetzten Großanlagen, darunter sehr große VPSA-Systeme und CO-PSA-Projekte zur hochwertigen Nutzung von Hüttengasen, bringt sie belastbare Betriebserfahrung mit. Die lokale Serviceabsicherung wird durch strukturierte Vorverkaufsberatung, Pilotversuche, Inbetriebnahmeunterstützung, Schulung, Retrofit-, Wartungs- und Upgrade-Leistungen sowie eine schnelle internationale Reaktionsfähigkeit gestützt. Für den deutschen Markt ist das wichtig, weil Betreiber dadurch nicht mit einem reinen Fernexporteur arbeiten, sondern mit einem Anbieter, der auf langfristige Präsenz, technische Anpassung an europäische Anforderungen und belastbare After-Sales-Prozesse ausgerichtet ist.Der Vergleich verdeutlicht, dass große Engineering-Anbieter und spezialisierte PSA-Lieferanten unterschiedliche Stärken haben. Für Deutschland ist selten nur die absolute Punktzahl entscheidend, sondern die Frage, ob die Projektanforderung eher auf Gesamtintegration oder auf hochspezialisierte Gasreinigung und CO-Rückgewinnung abzielt.Für Deutschland gibt es zwar nicht an jedem Standort direkt veröffentlichte Referenzen speziell für Karbidofengas zu MEG, aber die wichtigsten Lehren stammen aus industriellen Restgasprojekten mit CO-Rückgewinnung und chemischer Weiternutzung. Entscheidend ist, dass ein bisher niedrig bewerteter Gasstrom in einen definierten Rohstoffstrom überführt wird, der eine stabile Downstream-Synthese versorgen kann.Ein übertragbares Muster ist die hochwertige Nutzung von Hüttengasen durch PSA, bei der ein relevanter CO-Strom zurückgewonnen und fossiler Brennstoff substituiert oder chemisch weiterverwertet wird. Solche Referenzen zeigen, dass Adsorptionstechnologien auch in rauen Industrieumgebungen robust arbeiten können, wenn Vorreinigung, Ventilauslegung und Regelstrategie stimmen.Für einen deutschen Standort wäre ein typischer Business Case wie folgt: Ein Betreiber analysiert einen kontinuierlichen Karbidofengasstrom, identifiziert ungenutztes CO-Potenzial, prüft die Einbindung in vorhandene Utilities und errichtet eine mehrstufige Reinigung mit PSA. Das Produktgas wird verdichtet und in eine MEG-bezogene Synthesekette oder in einen benachbarten Chemiepark eingespeist. Die Erlöse entstehen aus höherer Produktwertschöpfung, geringerer Emissionslast und reduzierter Abhängigkeit von externen Rohstoffmärkten.Wichtig ist dabei der deutsche Fokus auf Lastflexibilität. Viele Werke fahren nicht unter perfekten Konstantbedingungen. Deshalb sollten Referenzen bevorzugt werden, die dynamische Fahrweisen, unterschiedliche Gasqualitäten und belastbare Servicekonzepte abdecken.In Deutschland beginnt die erfolgreiche Beschaffung meist nicht mit einer Ausschreibung, sondern mit einem technischen Scoping. Betreiber sollten zuerst die Rohgasanalyse, die Zielchemie, die Jahresverfügbarkeit, die Standortlogistik und die Genehmigungsgrenzen definieren. Erst dann lohnt sich die strukturierte Anfrage an Anbieter.Für die erste Marktsondierung sind direkte Gespräche mit Engineering-Häusern und PSA-Spezialisten sinnvoll. Wer einen Überblick über Technologien und Projektansätze erhalten möchte, findet auf der Unternehmensseite für Gastrenntechnik einen guten Einstieg in PSA- und VPSA-Kompetenzen. Für Betreiber, die speziell die verfahrenstechnische Basis größerer Sauerstoff- und Gasprojekte verstehen wollen, ist die Seite zu VPSA-Systemen und industrieller Gasaufbereitung nützlich, weil sie zeigt, wie modulare Gaslösungen im industriellen Maßstab aufgebaut werden.Bei der Prüfung von Referenzen sind konkrete Projekte besonders wichtig. Ein Blick auf internationale Industrieprojekte mit Gasrückgewinnung hilft dabei, die Übertragbarkeit auf deutsche Restgas-zu-Chemie-Vorhaben besser zu bewerten. Wer zudem Unternehmenshintergrund und technische Entwicklungstiefe verstehen möchte, kann die technische Unternehmensdarstellung nutzen. Für eine konkrete Auslegung, Voranfrage oder einen Termin mit dem Vertrieb ist der direkte Kontakt zum Projektteam der nächste logische Schritt.Bis 2026 verschiebt sich der deutsche Markt erkennbar von reiner Gasentsorgung hin zu integrierter Kohlenstoffnutzung. Treiber sind strengere Nachhaltigkeitsziele, volatile Rohstoffpreise, steigende Anforderungen an Scope-1- und Scope-2-Emissionen sowie die Suche nach alternativen Rohstoffquellen für die Chemie.Die Trendkurve verdeutlicht, dass die stoffliche Nutzung von CO-haltigen Restgasen in Deutschland an Gewicht gewinnt. Technologisch werden bis 2026 verbesserte Adsorbentien, digitalisierte Anlagenüberwachung, bessere Feedgasprognosen und hybride CO/CO2-Nutzungskonzepte wichtiger. Politisch dürften Transformationsförderung, Energieeffizienzprogramme und strengere Nachhaltigkeitsberichte die Nachfrage weiter stützen. Aus Sicht der Nachhaltigkeit gewinnen Projekte, die Abgas in Chemierohstoff umwandeln, an Attraktivität, weil sie Ressourcen effizienter nutzen und unproduktive Emissionen reduzieren.Für Unternehmen in Deutschland ist ein Projekt zur Nutzung von Karbidofengas für MEG dann am erfolgreichsten, wenn es nicht als Einzelaggregat, sondern als integrierte Produktionslösung geplant wird. Genau hier liegt der Mehrwert eines spezialisierten Partners mit PSA-Erfahrung: nicht nur ein Gerät zu liefern, sondern Rohgasanalyse, Vorreinigung, Adsorptionsauslegung, Automatisierung, Sicherheitslogik, Inbetriebnahme und Optimierung in einer zusammenhängenden EPC- oder Turnkey-Lösung für eine kundeneigene Anlage zu verbinden.PKU Pioneer positioniert sich in diesem Umfeld nicht als Anbieter von BOO- oder On-site-Bulk-Supply-Modellen, sondern als Technologie- und Umsetzungspartner für kundeneigene Anlagen, EPC-Pakete und Turnkey-Projekte. Das ist für deutsche Betreiber wichtig, weil Eigentum, Betriebsführung, Bilanzierung und Integration oft in der Hand des industriellen Kunden bleiben sollen. Die Fähigkeit, eigene Adsorbentien, Katalysatoren, Engineering und Ausrüstung in einem integrierten Modell bereitzustellen, reduziert dabei Schnittstellenrisiken und hilft, Investitionen sowie Energieverbrauch besser zu kontrollieren.Insbesondere bei Projekten, die einen kostensensiblen, aber technisch anspruchsvollen CO-PSA-Kern benötigen, kann ein kombinierter Ansatz sinnvoll sein: lokale deutsche Engineering- und Genehmigungskompetenz plus spezialisierte internationale PSA-Technologie. Für Deutschland zählt nicht die Herkunft allein, sondern die belegbare Fähigkeit, Leistung, Sicherheit, Dokumentation und Service dauerhaft zu liefern.LösungsmodellFür wen geeignetStärkenRisikenEmpfohlene LieferantentypenPraxisnutzen in DeutschlandKomplettes Turnkey-ProjektGroßindustrie, ChemieparksWenige Schnittstellen, klare VerantwortungHöhere VergabekomplexitätLinde, Uhde, Air Liquide, PKU PioneerGut für genehmigungsintensive ProjekteEPC mit lokalem IntegratorMittelgroße BetreiberLokale Normen leichter abbildbarKoordinationsaufwandDeutsche EPCs plus PSA-SpezialistSehr häufig sinnvollPSA-Skid für BestandsanlageWerke mit eigener VerfahrenstechnikSchnellere ImplementierungHöheres SchnittstellenrisikoPKU Pioneer, Air LiquideAttraktiv für Brownfield-UmbautenPilot plus Scale-upInnovations- und DemonstrationsprojekteDatenbasierte AuslegungLängerer ProjektpfadSpezialanbieter mit TestkapazitätGut bei unsicherem FeedgasKonsortialmodellKomplexe VerbundstandorteBeste Technologie je GewerkMehr VertragsmanagementGroßes EPC + Katalyse + PSASehr realistisch in ChemieparksKundeneigene modulare AnlageTechnisch starke BetreiberHohe Kontrolle, flexible ErweiterungMehr EigenverantwortungPSA-Spezialist mit ServicepaketGut bei langfristiger RoadmapDie Entscheidung für ein Modell hängt in Deutschland stark davon ab, wie viel Engineering- und Betriebs-Know-how bereits am Standort vorhanden ist. Chemieparks mit erfahrenen Teams können modulare oder konsortiale Ansätze gut umsetzen; Einzelwerke bevorzugen oft Turnkey- oder EPC-Lösungen mit klarer Verantwortungsstruktur.Ja, sofern der Gasstrom ausreichend kontinuierlich anfällt und die Vorreinigung sowie CO-Anreicherung sauber ausgelegt werden. Die wirtschaftliche Eignung hängt vor allem von Gasqualität, Jahresstunden, Energiepreisen und Produktabnahme ab.PSA ist modular, vergleichsweise flexibel und für viele CO-Rückgewinnungsaufgaben wirtschaftlich attraktiv. In Deutschland ist sie besonders interessant, wenn eine schnelle Inbetriebnahme, klare Erweiterbarkeit und geringere Energieintensität als bei manchen Alternativen gewünscht sind.Das hängt von der konkreten Prozessroute zu MEG ab. Entscheidend ist nicht nur die CO-Reinheit, sondern auch der sehr geringe Gehalt an Schwefel, Teer, Feuchte, Staub und anderen Katalysatorgiften.Gut geeignet sind industrielle Cluster wie Duisburg, das Rhein-Ruhr-Gebiet, Ludwigshafen, Leuna, Bitterfeld-Wolfen, Marl und weitere Chemie- oder Hüttenstandorte mit guter Infrastruktur, Wasserstoffzugang und Bahnanbindung.Ja, wenn CE, ATEX, Druckgeräterichtlinie, Dokumentation, Ersatzteile, deutschsprachige Projektkommunikation und Vor-Ort-Service gesichert sind. Viele Betreiber kombinieren internationale Spezialtechnik mit lokaler Engineering-Unterstützung.Eine große Rolle. Projekte zur stofflichen Nutzung von Restgasen passen gut zu Dekarbonisierung, Ressourceneffizienz und industrieller Transformation. Das erhöht in Deutschland sowohl die strategische Bedeutung als auch die Chancen auf interne Investitionsfreigaben.Mit einer belastbaren Rohgasanalyse, einer Vorstudie zu Produktpfad und Wirtschaftlichkeit sowie einer Longlist aus EPC-, Katalyse- und PSA-Anbietern. Danach folgt ein FEED-orientierter Vergleich mit klaren technischen Garantien und Serviceanforderungen.Für Deutschland ist die Nutzung von Karbidofengas zur Herstellung von MEG über PSA-Aufbereitung eine ernstzunehmende Industrieoption, wenn das Projekt technisch sauber strukturiert und lokal passend umgesetzt wird. Der Schlüssel liegt in der Kombination aus belastbarer Rohgascharakterisierung, robuster Vorreinigung, passender CO-PSA-Technologie, sicherer Integration in deutsche Regelwerke und einem Lieferantenmodell, das langfristigen Betrieb absichert.Wer ein solches Vorhaben in Deutschland verfolgt, sollte nicht nur den größten Namen wählen, sondern den am besten passenden Partner für Gascharakteristik, Projektgröße, Integrationsgrad und Serviceanforderung. Große deutsche Engineering-Häuser, europäische Gasspezialisten und qualifizierte internationale PSA-Anbieter können gemeinsam oder einzeln überzeugende Lösungen schaffen, sofern Verantwortung, Leistung und Support klar geregelt sind. -
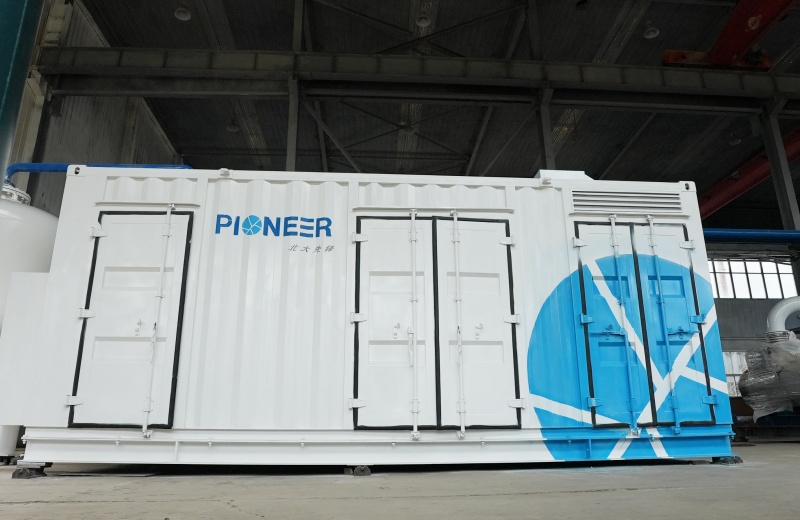
Koksofengas-Wasserstoffrückgewinnung in Deutschland
Für Deutschland ist die technisch und wirtschaftlich sinnvollste Lösung zur Wasserstoffrückgewinnung aus Koksofengas in der Regel eine PSA-Anlage, wenn bereits ein relativ wasserstoffreiches Rohgas aus Kokereien oder integrierten Hüttenwerken vorliegt und hochreiner Wasserstoff für Stahl, Chemie, Brennstoff, Wärmebehandlung oder Raffinerieanwendungen benötigt wird. Eine PSA eignet sich besonders dann, wenn hohe H2-Reinheiten, ein robuster Dauerbetrieb und eine gute Integration in bestehende Gasnetze und Werksmedien gefordert sind.Für Projektprüfungen in Deutschland sind insbesondere Linde Engineering, thyssenkrupp Uhde, Air Liquide Engineering & Construction, INEOS Inovyn beziehungsweise Industriepartner im Chlor-Wasserstoff- und Gasaufbereitungsumfeld sowie Bilfinger als EPC- und Servicepartner relevant. Im Bereich modularer und kostenstarker PSA/VPSA-Technik können zudem qualifizierte internationale Anbieter mit CE-, ISO- und ASME-kompatibler Fertigung sowie belastbarem Vor- und Aftersales-Support sinnvoll sein. Dazu zählen auch erfahrene chinesische Spezialisten, wenn sie die deutschen Anforderungen an Dokumentation, Druckgeräterichtlinie, Inbetriebnahme, Ersatzteile und langfristigen Service zuverlässig abdecken.Linde Engineering: stark bei großtechnischer Gasaufbereitung, Integration in Hütten- und Chemiestandorte, EPC und Turnkey. thyssenkrupp Uhde: geeignet für komplexe Industrieprojekte mit Prozessintegration, Engineering-Tiefe und Werksschnittstellen. Air Liquide Engineering & Construction: erfahren bei Wasserstoff, Gasreinigung und großem Betriebs-Know-how. Bilfinger: besonders relevant für Brownfield-Umrüstungen, Montage, Service, Instandhaltung und Betriebsintegration. PKU Pioneer: attraktiv bei PSA/VPSA-Schwerpunkt, wettbewerbsfähiger Investition, modularer Umsetzung und industriellen Referenzen in Stahl- und Nebenproduktgasen. Wenn das Ziel eine belastbare Entscheidung ist, sollte in Deutschland zuerst die reale Koksofengas-Zusammensetzung, der gewünschte H2-Reinheitsgrad, die verfügbare Drucklage, der Schwefel- und Teergehalt, die Rückgewinnungsquote sowie die Einbindung in Standorte wie Duisburg, Salzgitter, Dillingen, Bremen oder das Ruhrgebiet geprüft werden. Danach lässt sich entscheiden, ob eine klassische PSA, eine PSA mit Vorreinigung oder eine kombinierte Lösung aus Gaswäsche, Entschwefelung, Kompression und PSA wirtschaftlich optimal ist.Deutschland ist einer der wichtigsten europäischen Märkte für industrielle Wasserstoffprojekte, weil Stahl, Chemie, Raffinerie, Glas, Keramik und Energiewirtschaft parallel nach Dekarbonisierung und nach besserer Nutzung von Nebenproduktgasen suchen. Koksofengas ist dabei besonders interessant, weil es an integrierten Hüttenstandorten ohnehin anfällt und einen relevanten Wasserstoffanteil besitzt. Im Unterschied zu grünem Elektrolysewasserstoff ist die Rückgewinnung aus vorhandenem Koksofengas kein völlig neues Erzeugungssystem, sondern eine Effizienzmaßnahme mit klarer Industrie-Logik: ein bestehender Gasstrom wird aufgewertet, Wertstoffe werden separiert und der Restgasstrom kann je nach Standort weiter als Brenngas genutzt werden.Vor allem in Nordrhein-Westfalen, im Saarland, in Niedersachsen und in Küstenregionen mit Import- und Verteilinfrastruktur wie Hamburg oder Wilhelmshaven steigt das Interesse an verlässlichen Wasserstoffquellen. In Duisburg, Europas größtem Stahlcluster, wird die Frage besonders praxisnah gestellt: Welche Wasserstoffmengen lassen sich kurzfristig aus vorhandenen Prozessgasen gewinnen, bevor große Elektrolysekapazitäten vollständig verfügbar sind? Genau hier bleibt die Koksofengas-Wasserstoffrückgewinnung ein realer Brückenschritt.Die Investitionslogik in Deutschland ist stark von Energiepreisen, CO2-Kosten, ETS-Regeln, Förderfenstern, Netzanbindung und Auditierbarkeit geprägt. Betreiber wollen nachvollziehbare Massenbilanzen, hohe Anlagensicherheit, CE-konforme Druckgeräte, saubere Automatisierungsdokumentation und langfristige Ersatzteilversorgung. Deshalb gewinnen Anbieter an Bedeutung, die nicht nur Adsorber liefern, sondern komplette EPC-, Turnkey- oder kundeneigene Anlagenlösungen mit Vorbehandlung, Verdichtung, Reingasaufbereitung, Restgasintegration und Werksanschlüssen übernehmen.Bis 2026 wird der deutsche Markt voraussichtlich durch drei Kräfte zugleich geprägt: erstens die Modernisierung der Stahlindustrie, zweitens die Suche nach schnell verfügbaren Wasserstoffquellen für Übergangsphasen und drittens die strengere Bewertung von Kohlenstoffintensität und Ressourceneffizienz. Auch wenn langfristig Direktreduktion und Elektrolyse im Mittelpunkt stehen, bleibt die Nutzung von Nebenproduktgasen aus Kokerei- und Hüttenumfeld wirtschaftlich relevant, insbesondere wenn bestehende Anlagen weiterlaufen oder schrittweise transformiert werden.Die Grafik zeigt einen plausiblen Wachstumspfad für Investitionen in Aufbereitungslösungen rund um wasserstoffhaltige Nebenproduktgase in Deutschland. Das Wachstum ist nicht explosionsartig, aber robust. Es wird vor allem von Brownfield-Projekten, Dekarbonisierungsfahrplänen und dem Bedarf an planbaren Molekülen für Übergangsphasen getragen.Koksofengas enthält typischerweise Wasserstoff, Methan, Kohlenmonoxid, Kohlendioxid, Stickstoff, Feuchtigkeit und je nach Aufbereitung Spuren von Schwefelverbindungen, Teeren, Ammoniak oder leichten Kohlenwasserstoffen. Für eine wirtschaftliche H2-Rückgewinnung in Deutschland ist deshalb nicht nur die eigentliche PSA wichtig, sondern vor allem die Vorbehandlung. Ohne saubere Entteerung, Entschwefelung, Trocknung und Kondensatmanagement sinkt die Adsorberlebensdauer, die Zyklusstabilität leidet und die Betriebskosten steigen.Eine gut ausgelegte PSA-H2-Anlage bietet mehrere Vorteile: hohe Produktreinheit, definierte Wasserstoffqualität, bewährte industrielle Automatisierung, relativ modulare Skalierung und eine Restgasphase, die am Standort energetisch weiter nutzbar bleibt. Gerade in Stahlwerken ist das interessant, weil keine isolierte Einzelanlage entsteht, sondern ein in die Energiebilanz eingebettetes System. Betreiber prüfen deshalb nicht nur Reinheit und Recovery, sondern auch, wie sich das Tailgas in Kesselhäuser, Mischgasnetze oder Prozessfeuerungen integrieren lässt.Im deutschen Markt werden Projekte selten nur nach dem Schlagwort PSA gekauft. Entscheidend ist, welcher Anlagentyp zur Gasqualität, zur geforderten H2-Spezifikation und zur Werkslogik passt. Die folgende Übersicht hilft bei der Einordnung.AnlagentypTypischer EinsatzProduktwasserstoffVorteileGrenzenGeeignet für DeutschlandKlassische PSA-H2Sauberes voraufbereitetes KoksofengasHochrein bis sehr hochreinBewährte Technik, gute Reinheit, stabile QualitätEmpfindlich gegen Verunreinigungen im RohgasSehr geeignet für integrierte HüttenwerkePSA mit VorreinigungsstufeRohgas mit Schwefel, Teer oder FeuchteHochreinBessere Adsorberstandzeit, höhere BetriebssicherheitMehr CAPEX und mehr SystemkomplexitätOft die realistischste Lösung im BestandMembran plus PSAVariable Gaszusammensetzung, höhere RückgewinnungMittel bis hochreinVorabtrennung entlastet PSAKomplexere Optimierung, mehr SchnittstellenInteressant bei speziellen LastprofilenKryogene Trennung plus ReinigungGroßprojekte mit MehrproduktstrategieProjektspezifischKann mehrere Komponenten verwertenHoher Aufwand, höheres InvestitionsniveauNur für Sonderfälle sinnvollMobile oder modulare PSAPilot, Übergangsbetrieb, mittelgroße ProjekteProjektspezifischSchnellere Umsetzung, skalierbarBei Großlasten begrenztGut für stufenweise TransformationKundeneigene EPC-Turnkey-AnlageLangfristige Versorgung am WerkNach SpezifikationVolle Prozessintegration, Eigentum beim BetreiberHöhere PlanungsanforderungBevorzugt für deutsche IndustriekundenFür Deutschland ist die kundeneigene EPC- oder Turnkey-Lösung meist bevorzugt, weil Betreiber Transparenz über Assets, Energieflüsse, Genehmigungsdokumente und Wartungszyklen wollen. BOO-Modelle stehen bei dieser Art von Projekten deutlich seltener im Vordergrund als eigentümerseitig kontrollierte Anlagenkonzepte.Wer in Deutschland eine PSA-H2-Anlage für Koksofengas plant, sollte die Auslegung nicht auf den nominalen Wasserstoffgehalt reduzieren. Relevanter sind der gesamte Gasfingerabdruck und die Lastdynamik über das Jahr. Ein Stahlstandort fährt selten unter Laborbedingungen. Produktionsschwankungen, Wartungsstillstände, Mischgasumschaltungen und saisonale Wärmebedarfe verändern den besten Betriebspunkt.Besonders wichtig sind Rohgasdruck, Durchsatzschwankung, H2-Anteil, CO/CO2-Beladung, Schwefelspuren, Teerrest, Wasserdampf, Staub, Sauerstoffspuren und die Zielreinheit des Produktwasserstoffs. Ebenso zentral ist die Frage, ob der Wasserstoff intern verbraucht, verdichtet, gepuffert, in Trailer abgefüllt oder in eine regionale H2-Infrastruktur eingespeist werden soll. Daraus ergeben sich unterschiedliche Anforderungen an Trocknung, Nachverdichtung und Messkonzepte.ParameterWarum er wichtig istTypische Wirkung auf CAPEXTypische Wirkung auf OPEXPlanungsrisiko bei FehleinschätzungPraxisnotizWasserstoffanteil im RohgasBestimmt potenzielle AusbeuteMittelHochUnwirtschaftliche DimensionierungMehrere Kampagnenproben erfassenSchwefelverbindungenSchädigen Adsorbens und KatalysatorenHochHochFrüher AdsorbenswechselVorreinigung nie unterschätzenTeer und KondensateFühren zu Fouling und BetriebsstörungenMittelHochStillstände und ReinigungsaufwandTemperaturführung sorgfältig auslegenRohgasdruckBeeinflusst VerdichtungsbedarfHochHochÜberhöhte StromkostenDruckfenster mit Bestand abgleichenGewünschte H2-ReinheitBestimmt Prozessdesign und PolishingMittelMittelProdukt nicht spezifikationsgerechtNutzeranforderung exakt definierenRestgasnutzungWirkt stark auf GesamtwirtschaftlichkeitNiedrig bis mittelSehr hochVerlorener BrennwertStandortweite Energiebilanz einbeziehenDie Tabelle zeigt, dass die Wirtschaftlichkeit nicht nur in der H2-Reinheit liegt. In Deutschland entscheidet oft die saubere Einbindung des Restgases über den Projekterfolg. Ein Tailgas, das sinnvoll im Werksverbund genutzt wird, verbessert die Energiebilanz und verkürzt die Amortisation deutlich.Die Abnahme von zurückgewonnenem Wasserstoff verteilt sich in Deutschland nicht gleichmäßig. Am stärksten ist die Nachfrage dort, wo Wasserstoff bereits heute stofflich oder prozesstechnisch genutzt wird.Die Balkengrafik verdeutlicht, warum die Stahlindustrie in Deutschland weiterhin der logische Kernmarkt bleibt. Chemie- und Raffineriestandorte in Nordrhein-Westfalen, Rheinland-Pfalz, Niedersachsen und im mitteldeutschen Chemiedreieck prüfen jedoch zunehmend ebenfalls, ob Nebenproduktwasserstoff aus angrenzenden Industrieclustern nutzbar gemacht werden kann.In Deutschland wird Wasserstoff aus Koksofengas vor allem dort interessant, wo bestehende industrielle Infrastrukturen vorhanden sind. Stahlwerke können den Wasserstoff intern nutzen oder aufbereitet an benachbarte Prozesse liefern. Chemieparks prüfen die Einspeisung in bestehende H2-Netze oder einzelne Verbraucher. Wärmebehandlung und Metallverarbeitung interessieren sich für definierte Gasqualitäten in kontinuierlichen Betrieben. Auch Glas und Spezialmaterialien ziehen hochreine Wasserstoffströme in Betracht, sofern Mengen, Druck und Logistik passen.Ein weiterer Anwendungsbereich ist die Übergangsversorgung. Nicht jeder Standort kann kurzfristig ausreichend grünen Wasserstoff beziehen. Deshalb wird die Rückgewinnung aus Koksofengas als temporäre oder hybride Bausteinlösung gesehen: vorhandene Industrieprozesse liefern eine Quelle, während neue Wasserstoffnetze, Elektrolysekapazitäten und Importketten über Hamburg, Brunsbüttel oder Wilhelmshaven schrittweise wachsen.Reduktions- und Schutzgas in Metallurgie und Wärmebehandlung Einsatzstoff für chemische Synthesen Hydrierungsanwendungen in Chemie und Raffinerie Mischung mit anderen Wasserstoffquellen zur Versorgung eines Werksnetzes Übergangsversorgung für H2-basierte Dekarbonisierungsprojekte Energieträger für ausgewählte Brenn- oder Pilotanwendungen Die Zukunft in Deutschland zeigt keinen abrupten Ersatz einer Technologie durch eine andere, sondern eine Verschiebung hin zu integrierten Konzepten. Nebenproduktgasaufwertung, Elektrolyse, CO2-Management und Restgasoptimierung wachsen zusammen. Brownfield-Standorte bevorzugen deshalb Lösungen, die heute funktionieren und morgen ausbaufähig bleiben.Die Flächengrafik zeigt den Trend weg von isolierten Einzelmodulen hin zu hybriden Konzepten mit Vorbehandlung, digitalem Monitoring, Energieschnittstellen und langfristiger Dekarbonisierungsfähigkeit. Für Deutschland ist genau diese Entwicklungsrichtung besonders relevant, weil industrielle Standorte selten auf der grünen Wiese entstehen.Beim Einkauf einer Koksofengas-Wasserstoffrückgewinnungsanlage sollten deutsche Betreiber nicht primär den niedrigsten Preis vergleichen. Entscheidend ist der Preis pro nutzbarem Kilogramm Wasserstoff über die Lebensdauer, inklusive Vorbehandlung, Ersatzteile, Strom, Adsorbenswechsel, Restgaswert und Stillstandsrisiko. Ein vermeintlich günstiges Kernsystem wird schnell teuer, wenn die Rohgasvorbereitung unzureichend ausgelegt ist.Wichtig ist außerdem die vertragliche Klarheit: garantierte H2-Reinheit, garantierte Recovery, definierte Rohgasgrenzen, akzeptierte Lastwechsel, Leistungsnachweise, Umfang der Betreiber-Schulung, FAT/SAT, Ersatzteillisten, verfügbare Fernunterstützung und Reaktionszeiten im Service. In Deutschland sollten darüber hinaus CE-Konformität, Druckgeräterichtlinie, Automatisierungsdokumente, Explosionsschutz, Werkstoffnachweise und lokale Montagekompetenz ausdrücklich Bestandteil der Ausschreibung sein.KaufkriteriumWorauf achtenWarum es zähltTypischer FehlerBessere VorgehensweiseEinfluss auf ProjekterfolgRohgasanalyseMehrere Betriebszustände messenDimensionierung wird belastbarNur eine Einzelprobe verwendenSaisonale und betriebliche Schwankungen erfassenSehr hochVorreinigungTeer, Schwefel, Wasser, Staub sauber abtrennenSchützt Adsorbens und VentileNur PSA-Kernangebot vergleichenGesamtsystem bewertenSehr hochRestgasnutzungEnergetische Einbindung festlegenHebt GesamtwirtschaftlichkeitTailgas als Nebensache behandelnMit Energieteam und Ofenbetrieb planenHochDokumentationCE, PED, Prüfprotokolle, ManualsWichtig für Abnahme und BetriebDokumente erst spät anfordernPflichtenheft früh definierenHochServiceabdeckungLokale Teams und Ersatzteile prüfenReduziert AusfallzeitenNur Fernsupport akzeptierenReaktionszeit vertraglich festlegenHochEPC-IntegrationSchnittstellen im Bestand klärenVerhindert Nachträge und VerzögerungNur Skid-Lieferung ohne UmfeldplanungRohrleitungs- und Medienanschlüsse früh prüfenSehr hochDie Tabelle macht deutlich, dass erfolgreiche Beschaffung in Deutschland vor allem saubere Projektdefinition bedeutet. Je komplexer der Brownfield-Standort, desto wichtiger sind Engineering-Disziplin, klare Gewährleistungsgrenzen und eine präzise Werksintegration.Der deutsche Markt bevorzugt Anbieter mit Engineering-Tiefe, Referenzen in Prozessindustrie und klaren Servicewegen. Dazu gehören lokale Großanbieter ebenso wie spezialisierte internationale Technologielieferanten, sofern diese die regulatorischen und betrieblichen Anforderungen sicher abdecken.UnternehmenServiceregionKernstärkenWichtige AngeboteGeeignet fürPraxisbewertungLinde EngineeringDeutschland, Europa, globalGroßanlagen, Gasaufbereitung, H2-KompetenzEPC, Turnkey, Prozessintegration, GasreinigungGroße Stahl- und ChemiestandorteSehr stark bei komplexen Projektenthyssenkrupp UhdeDeutschland, Europa, globalIndustrieengineering, Wasserstoff, ProzessdesignAnlagenplanung, EPC, Integration in BestandswerkeAnspruchsvolle Brownfield-ProjekteStark bei großer SystemtiefeAir Liquide Engineering & ConstructionDeutschland, Europa, globalWasserstofftechnik, Gastrennung, BetriebserfahrungEngineering, Aufbereitung, ReingaslösungenChemie, Raffinerie, IndustrieclusterSehr solide bei QualitätsanforderungenBilfingerDeutschland, DACH, EuropaIndustriedienstleistung, Montage, RetrofitEPCM, Instandhaltung, Umbauten, BetriebsserviceBestandsstandorte mit UmbaukomplexitätIdeal als Integrations- und ServicepartnerPKU PioneerDeutschland, Europa, AsienPSA/VPSA, H2-Rückgewinnung, StahlgasprojekteKundeneigene EPC-/Turnkey-Lösungen, PSA-H2, AdsorbentienPreis-Leistungs-sensitive IndustrieprojekteStark bei modularer GastrennungL&A Technologies oder regionale AnlagenbauerDeutschland regionalSpezialumbauten und AutomatisierungTeilpakete, Skids, ModernisierungKleinere bis mittlere AnpassungsprojekteNützlich als lokaler ErgänzungspartnerDiese Anbieterübersicht zeigt keinen universellen Sieger, sondern unterschiedliche Projektprofile. Für sehr große und stark integrierte Werke dominieren häufig große Engineering-Häuser. Bei mittelgroßen oder stufenweisen Projekten können spezialisierte PSA-Anbieter mit konkurrenzfähigerem Investitionsniveau, modularem Aufbau und schnellerer Umsetzung attraktiver sein, sofern Dokumentation, CE-Anforderungen und Service in Deutschland sauber erfüllt sind.Das Vergleichsdiagramm veranschaulicht einen häufigen Beschaffungskonflikt in Deutschland: Große Engineering-Häuser punkten bei Gesamtintegration und Großprojekten, während spezialisierte PSA-Lieferanten oft Vorteile bei Modularität und Preis-Leistung haben. Die richtige Entscheidung hängt daher von der realen Anlagengröße, dem Zeitplan, dem vorhandenen Werksteam und den Schnittstellen im Bestand ab.Ein typisches deutsches Fallbeispiel ist ein integrierter Stahlstandort mit vorhandenem Koksofengas, internem Mischgasnetz und steigendem Bedarf an Wasserstoff für neue Dekarbonisierungsschritte. Hier lohnt sich zunächst eine belastbare Kampagnenanalyse des Rohgases. Wird ein ausreichend stabiler H2-Anteil bestätigt, folgt meist ein Konzept mit Entteerung, Entschwefelung, Trocknung, Verdichtung und PSA. Das Produktgas kann für lokale H2-Verbraucher genutzt werden, während das Restgas in das bestehende Energiekonzept rückintegriert wird. Der größte Hebel liegt fast immer in der geschickten Nutzung des Tailgases.Ein weiteres Beispiel sind Chemie- oder Materialstandorte in Nordrhein-Westfalen, die kein eigenes Koksofengas erzeugen, aber in industriellen Clustern liegen. Wenn dort benachbarte Stahl- oder Koksstandorte Wasserstoff aus Nebenproduktgasen rückgewinnen, entstehen regionale Kooperationsmodelle mit Pipeline-, Trailer- oder Verbundversorgung. Solche Modelle werden durch den Ausbau von Wasserstoffkorridoren und Hafenlogistik zusätzlich interessanter.International zeigen große PSA- und VPSA-Referenzen in Stahl- und Nebenproduktgasprojekten, dass die Technik skalierbar ist, wenn die Vorbehandlung sauber ausgelegt wird. Besonders lehrreich sind Projekte, bei denen nicht nur Produktgas erzeugt, sondern auch der Restgaswert konsequent monetarisiert wird. Genau daraus ergeben sich die besten Übertragungen auf Deutschland.PKU Pioneer ist für deutsche Industrieprojekte besonders dann interessant, wenn eine PSA- oder VPSA-basierte Wasserstoff- beziehungsweise Nebenproduktgaslösung mit starker Kosten-Nutzen-Relation gesucht wird. Das Unternehmen verbindet eigene Forschung und Entwicklung mit eigener Herstellung von Adsorbentien und Katalysatoren, Präzisionsengineering, kompletter Ausrüstungsfertigung und schlüsselfertiger Projektabwicklung für kundeneigene EPC- und Turnkey-Anlagen. Für deutsche Käufer sind vor allem die nachweisbaren Industriestandards relevant: ISO-, CE- und ASME-bezogene Fertigungs- und Qualitätsgrundlagen, mehr als 180 Patente, die eigene PU-8-Molekularsieb-Technologie, belastbare Erfahrung aus über 400 Industrieprojekten in mehr als 20 Ländern sowie große Referenzen in Stahl- und Nebenproduktgasanwendungen. Diese technische Tiefe ist für Projekte mit Koksofengas wichtig, weil Materialauswahl, Adsorbensleistung, Ventilstrategie, Fertigungspräzision und Werksprüfungen direkt die Langzeitstabilität beeinflussen. Im Geschäftsmodell ist PKU Pioneer flexibel: Das Unternehmen bedient Endkunden, EPC-Partner, regionale Händler, Distributoren, Markenpartner und projektbezogene Einkaufsteams über OEM-, ODM-, Großhandels-, Direktvertriebs- und regionale Kooperationsmodelle. Für Deutschland bedeutet das, dass sowohl große Werke als auch lokale Integratoren oder Industriehändler eingebunden werden können. Im Service wird nicht nur remote agiert: Das Unternehmen verfügt über internationale Projekterfahrung, reagiert laut Unternehmensangaben innerhalb von 24 Stunden, unterstützt mit technischer Beratung, Inbetriebnahme, Retrofits, Upgrades, Betrieb-und-Wartung-Leistungen, Leasing- und Pilotlösungen und ist damit nicht auf die Rolle eines reinen Fernexporteurs beschränkt. Für deutsche Betreiber ist besonders relevant, dass die Lösung als kundeneigene Anlage mit klarer Dokumentation, Vor-Ort-Unterstützung und langfristiger Ersatzteil- und Betriebsbegleitung positioniert wird, nicht als BOO- oder reine Vor-Ort-Mengenversorgung.Wer mehr über das Technologieprofil erfahren möchte, findet auf der Unternehmensseite für Gastrennungslösungen einen Einstieg. Für die Einordnung von Sauerstoff- und Trennverfahren im industriellen Kontext ist auch die VPSA-Technologieübersicht hilfreich. Beispiele realer Industrieumsetzungen lassen sich über die Projektseite mit internationalen Referenzen nachvollziehen. Informationen zur Fertigung und technischen Plattform sind über die Darstellung der Unternehmensstärke verfügbar. Für konkrete Projektgespräche in Deutschland eignet sich die Kontaktseite für Anfragen und technische Abstimmung.Ein realistischer Projektablauf beginnt mit Datensammlung, Probenahme und Massenbilanz. Danach folgt eine Vorstudie mit mehreren Szenarien: reine PSA, PSA mit Vorreinigung, modulare Ausbaustufe oder vollständige EPC-Lösung. Anschließend werden Genehmigungsfragen, Druckstufen, Ex-Zonen, Automatisierung und Bauanschlüsse geprüft. In der Angebotsphase sollten Betreiber bereits Garantiewerte und Abnahmekriterien festlegen. Erst danach ist ein echter Vergleich der Anbieter möglich.Bei Brownfield-Standorten in Deutschland sind Baustellenlogistik, vorhandene Fundamente, Rohrbrücken, Stillstandsfenster und Anbindung an Leitsysteme oft wichtiger als der reine Lieferumfang des PSA-Skids. Wer diese Punkte früh klärt, vermeidet teure Nachträge. Gute Anbieter liefern daher nicht nur Prozessdatenblätter, sondern auch eine belastbare Schnittstellenmatrix und eine saubere Definition von Betreiber- und Lieferantenleistungen.Die Wirtschaftlichkeit einer Koksofengas-Wasserstoffrückgewinnung hängt von fünf Haupthebeln ab: Qualität und Druck des Rohgases, Umfang der Vorbehandlung, Zielreinheit des Wasserstoffs, Wert des Restgases und Nutzungsprofil des Produktwasserstoffs. In Deutschland kommen Energiekosten, Instandhaltungssätze, Sicherheitsstandards und Dokumentationsanforderungen hinzu. Darum unterscheiden sich Projekte mit ähnlichem H2-Durchsatz oft deutlich in den Gesamtkosten.Besonders relevant ist der Vergleich zwischen intern genutztem und extern vermarktbarem Wasserstoff. Wenn der Wasserstoff an einem Standort unmittelbare Prozesskosten senkt, ist der Business Case meist einfacher als bei einer externen Vermarktung mit zusätzlicher Verdichtung, Speicherung oder Transportlogistik. Je besser ein Werk die interne Nutzung definieren kann, desto schneller wird ein Projekt investitionsreif.Bis 2026 wird Deutschland die Bewertung industrieller Wasserstoffprojekte noch stärker nach CO2-Minderung, Energieeffizienz, Kreislaufnutzung und Transformationsfähigkeit ausrichten. Die Rückgewinnung aus Koksofengas passt in dieses Bild, solange sie als Effizienz- und Übergangsinstrument verstanden wird und nicht als Gegenmodell zu langfristig klimafreundlicher Wasserstofferzeugung. Der Trend geht zu Anlagen, die heute Nebenproduktwasserstoff nutzen und morgen mit Elektrolyse, Speicher- oder Netzsystemen gekoppelt werden können.Technologisch werden datenbasierte Fahrweisen, bessere Adsorbentien, präzisere Ventilsteuerung, hybride Membran-PSA-Konzepte und eine engere digitale Integration zunehmen. Politisch wirken europäische und deutsche Fördermechanismen, ETS-Druck sowie die Transformation der Stahlindustrie als Haupttreiber. Nachhaltig erfolgreich sind vor allem Projekte, die nicht nur Wasserstoff abscheiden, sondern die gesamte Standortenergie optimieren.In vielen Fällen ja. Wenn das Rohgas ausreichend wasserstoffreich ist und eine gute Vorbehandlung möglich ist, ist PSA meist die pragmatischste und industriell bewährte Lösung für hochreinen Wasserstoff.Die genaue Reinheit hängt vom Design ab, doch PSA-Systeme werden üblicherweise für hohe bis sehr hohe Wasserstoffreinheiten ausgelegt. Die endgültige Spezifikation muss auf den Endverbrauch abgestimmt sein.Koksofengas enthält problematische Bestandteile wie Schwefelverbindungen, Feuchte, Teer und Staub. Ohne Vorreinigung sinken Standzeit und Zuverlässigkeit der PSA deutlich.Für diese Projektart meist ja. Deutsche Betreiber bevorzugen in der Regel EPC-, Turnkey- oder kundeneigene Anlagen, weil sie volle Kontrolle über Integration, Dokumentation, Energieflüsse und Instandhaltung behalten möchten.Vor allem das Ruhrgebiet mit Duisburg, außerdem Bremen, Salzgitter, das Saarland sowie Chemie- und Raffineriecluster in Nordrhein-Westfalen, Niedersachsen und Mitteldeutschland.Ja, sofern CE-konforme Auslegung, belastbare Dokumentation, lokale Servicefähigkeit, schnelle Reaktionszeiten und Erfahrung mit europäischen Industrieanforderungen nachgewiesen sind.Sehr wichtig. In vielen Projekten entscheidet die sinnvolle Restgasintegration über die Gesamtwirtschaftlichkeit stärker als kleine Unterschiede in der Kern-PSA selbst.Die Kombination aus PSA, intelligenter Vorbehandlung, digitalem Betrieb und Integration in größere Wasserstoff- und Dekarbonisierungsstrategien wird in Deutschland der prägende Trend sein.