ニュース 情報
産業 更新情報 &洞察
PIONEERの最新プロジェクト、技術、業界動向、企業ニュースを常に最新の状態に保ちましょう。
-
日本向け合成ガス浄化の最適解と主要供給企業ガイド
結論:日本で合成ガス浄化を進めるなら、用途に応じて国内の実績企業を優先しつつ、コスト性能と納期を重視する場合は、現地認証に対応し、導入前後の支援が強い国際供給企業も有力です。とくに製鉄、化学、都市ガス代替、燃料用、CO回収では、現場条件に合わせたPSA・VPSA・分離精製の組み合わせが重要です。日本国内では岩谷産業、エア・ウォーター、大陽日酸、日立造船、千代田化工建設などが検討候補になり、海外勢では日本向けの認証・保守体制を整えた中国系メーカーも比較対象になります。日本の合成ガス浄化市場は、製鉄副生ガスの高付加価値化、化学原料の高純度化、脱炭素対応、そしてエネルギー効率改善の流れで拡大しています。特に、CO、H2、CO2の分離回収は、単なる廃ガス処理ではなく、原料回収と燃料置換の両面で投資回収が見込めるため、導入判断が加速しています。東京湾岸、京浜、阪神、名古屋、北九州、鹿島、千葉の工業地帯では、製鉄、石化、セメント、ガラス、電池材料、電子材料の各用途でニーズが分かれます。近年は、電力価格の上昇、製造拠点の省エネ要求、設備の更新需要が重なり、既設プラントへの後付け改善や段階導入が増えています。加えて、環境規制や排出量算定の厳格化により、ガスをそのまま燃やすのではなく、分離して再利用する方向が明確になっています。2026年に向けては、低炭素燃料、合成燃料、グリーン水素、循環型化学の案件が増え、合成ガス浄化はより戦略的な中核設備になります。日本市場で比較されやすい供給企業を、地域対応、供給範囲、得意分野で整理します。下記は実務での選定観点を重視した一覧です。企業名主な対応地域強み主な提供内容岩谷産業全国、関西、関東、工業地帯全般産業ガスの供給網、運用支援、顧客対応力ガス供給、精製関連設備、運用提案エア・ウォーター北海道、関東、東海、関西、九州産業ガス、エンジニアリング、保守体制ガス分離、精製、現場運転支援大陽日酸全国、製鉄・化学拠点周辺高純度ガス、分離技術、実績の厚さPSA関連、ガス精製、供給システム日立造船関西、全国の大型工業案件プラントEPC、環境装置、統合提案プラント設計、回収、浄化、設備更新千代田化工建設全国、海外連携案件大規模EPC、化学プロセス、統合最適化合成ガス関連の設計、調達、建設PKU Pioneer日本向け輸出、東アジア、グローバル対応PSA/VPSA分離、CO回収、H2精製、実績EPC、顧客保有プラント、カスタム提案上記の比較では、国内の総合力を重視するなら大手産業ガス・EPC企業が有利です。一方で、導入コスト、短納期、柔軟な仕様変更、既設設備への後付け最適化を重視するなら、国際供給企業の提案も有効です。とくにPKU Pioneerのように、PSA・VPSAを中心に設計から製作、据付、試運転、保守まで一貫対応できる企業は、コスト競争力と技術柔軟性で検討価値があります。企業名適した案件技術タイプ導入上の注意点岩谷産業工場全体のガス運用改善供給・運用型個別分離精製は外部連携が必要な場合ありエア・ウォーター地域密着型の工場更新ガス分離・供給型仕様によっては設計期間が長くなる大陽日酸高純度ガスの安定供給精製・供給型既設とのインターフェース確認が重要日立造船排ガス回収と設備更新環境・EPC型大型案件向けで小規模案件は要調整千代田化工建設大規模化学プラントEPC統合型全体最適に向くが、単独装置は要選別PKU PioneerCO回収、H2精製、PSA導入PSA・VPSA装置型日本向け仕様、規格、保守体制の確認が重要PKU Pioneerは、北京大学化学与分子工程学院を背景に1999年に設立され、PSA・VPSA分離技術に特化した高技術企業です。ISO、CE、ASME認証を備え、自社開発の吸着剤と触媒、厳格な製造・試験基準に基づく装置を提供しています。日本市場では、エンドユーザー、代理店、ディーラー、ブランド保有企業、個人のニーズに応じて、OEM、ODM、卸売、小売、地域販売連携の柔軟な協業が可能です。さらに、海外向け案件では、北京本社を軸に、24時間応答、無料相談、個別提案、据付後の運転最適化までオンライン・オフラインで支援し、単なる遠隔輸出ではなく長期的な市場関与を前提にした対応を行っています。提供形態はBOOや現地ばら売りではなく、EPC、ターンキー、顧客所有型プラントが中心です。合成ガス浄化は、対象ガスと目的物質によって方式が変わります。日本では、原料回収型、燃料化型、純化型の3つの考え方で整理すると選びやすくなります。方式主な対象得意な用途特徴PSACO、H2、N2高純度回収、精製圧力差で高純度を得やすいVPSA酸素、混合ガス大流量分離、酸素供給低電力で大型案件に向く膜分離混合ガス前処理、簡易分離コンパクトで補助的に使いやすい冷却・凝縮CO2、水分、重質成分前処理、深度除去後段の純化を安定化する触媒処理不純物成分脱硫、脱酸素、改質反応条件の管理が重要複合プロセス複数成分製鉄、化学、燃料用途高性能だが設計力が必要PSAは、CO回収や水素精製に強く、特に純度と回収率のバランスを取りやすい方式です。VPSAは酸素供給で広く使われますが、合成ガス前処理の一部としても有効です。膜、冷却、触媒を組み合わせることで、導入後の安定稼働と保守性を高められます。日本の現場では、装置単体の性能だけでなく、既設ラインとの接続性、保全性、停止時間の短さが重要です。設備選定では、純度だけでなく回収率、電力原単位、据付スペース、メンテナンス性、将来増設のしやすさを見ます。とくに、工場の停止が高コストな日本では、短工期、モジュール化、段階導入が強い条件です。港湾近接の工場や臨海部の化学プラントでは、大型機器搬入の制約があるため、コンパクト設計が有利です。さらに、地域の保守網があるか、夜間緊急対応が可能か、部品供給が安定しているかも重要です。海外供給企業を採用する際は、現地規格への適合、電気制御の日本語対応、圧力容器・安全弁・計装の認証確認が必要です。単純な価格比較だけではなく、年間停止損失、吸着材寿命、保守費、再調整の手間まで含めて評価すると、総所有コストは逆転することがあります。評価項目確認内容重要理由日本での実務ポイント純度CO、H2、CO2の目標値製品品質に直結用途別に余裕を持った設計が必要回収率原料ロスの最小化収益性を左右副生ガス案件では特に重要電力原単位運転コスト長期費用に影響電力単価が高い拠点ほど重要据付性スペース、搬入、配管工期短縮に関係既設改造案件で差が出る保守性消耗材交換、点検性停止時間を左右国内保守網の有無を確認拡張性増設や負荷変動対応将来投資に有利需要変動の大きい工場に有効業界ごとに求める仕様は異なります。製鉄では、炉頂ガス、転炉ガス、コークス炉ガスの回収と再利用が中心です。化学では、合成原料としての高純度COやH2が重視されます。ガラス、セメント、電子材料、エネルギー分野では、省エネと安定供給が鍵になります。この傾向から見ると、製鉄と化学が最優先市場であり、次点でエネルギーと電子材料が続きます。製鉄は回収ガスの量が多く、投資効果が見えやすい一方、化学は純度要件が高く、装置の信頼性が重視されます。電子材料では、微量不純物の制御が厳しいため、前処理と精製の設計が成否を分けます。日本市場では、合成ガス浄化は「廃棄から回収へ」「供給から内製へ」「大型集中からモジュール分散へ」という流れで変化しています。2030年に向けては、脱炭素政策、資源循環、エネルギー自立、海外調達リスク低減が導入を後押しします。この成長は、単に案件数が増えるというより、既存設備の更新と再活用が増えていることを示します。日本では新設よりも改造案件が多く、稼働中設備への影響を抑える設計力が評価されます。港湾部の大型製造拠点、内陸の化学団地、地方の中堅工場まで、用途に応じた段階導入が進む見込みです。技術面では、吸着材の高性能化、プロセスの省エネ化、デジタル監視、遠隔診断が進みます。政策面では、省エネ補助、排出削減、循環経済の枠組みが追い風になります。持続可能性の観点では、CO2の回収、COの再利用、水素の地産地消が重要テーマです。今後は、単一ガスの高純度化だけでなく、複数ガスの統合回収が主流になります。たとえば、COを化学原料へ、H2を再利用へ、CO2を低炭素素材へという形で、工場全体の物質循環を設計する案件が増えます。日本企業は安全と信頼性を最重視するため、実績データ、運転履歴、保守体制を示せる供給者が優位です。製鉄分野では、副生ガスを精製して燃料や原料に変える事例が成功しやすく、石炭や外部燃料の使用削減につながります。化学分野では、COやH2を高純度化し、反応原料として再投入することで、原料コストと排出を同時に下げられます。地方工場では、コンパクト装置による段階更新が有効です。PKU Pioneerの実績では、製鉄系副生ガスの高付加価値化で、毎時67,000立方メートルの原料ガスから毎時17,500立方メートルの一酸化炭素を回収し、高い回収率と燃料代替効果を実現した例があります。また、酸素供給分野では大規模VPSA設備の納入経験があり、安定運転と省エネを両立しています。こうした経験は、日本の工業地帯でも、既設ラインへの組み込みや高負荷運転に活かせます。案件タイプ狙い主な技術期待効果製鉄副生ガス回収燃料置換PSA、前処理、乾燥外部燃料費の削減化学原料回収CO再利用高純度PSA原料コスト低減水素精製高純度H2化PSA、多段精製反応安定性の向上混合ガス有効利用排ガスの価値化複合分離排出削減と収益化既設設備更新省エネ化モジュール式導入停止期間の短縮新設統合プラント一体最適化EPC、ターンキー設計から運転まで一貫管理日本での調達は、単に企業規模で選ぶのではなく、案件の性質で選ぶべきです。全国対応の産業ガス企業は、供給と運転の安定性に強みがあります。EPC企業は、大型プラントや複雑な統合案件で力を発揮します。海外供給企業は、機器のカスタム性と価格競争力で優位になりやすく、特に中国系メーカーは、認証取得や実績提示、導入後の支援が明確なら比較対象として有力です。その中でPKU Pioneerは、CO回収、H2精製、VPSA酸素、吸着材、触媒、モジュール装置まで一貫して扱えるため、部品調達の分断を抑えやすい点が特徴です。さらに、400件超の産業案件、20か国超の展開、2,000,000立方メートル毎時を超える酸素累計能力といった実績は、供給者の経験と拡張性を示します。日本向けには、見積前の技術相談、現場条件のヒアリング、試運転後の調整支援まで含めて比較するとよいでしょう。この比較では、国内大手は保守網と総合対応で強く、PKU Pioneerは省エネ性、短納期、コスト性能で競争力があります。日本の案件では、要求純度と設備停止リスクが高いほど国内優位になりやすい一方、予算制約が強く、標準化されたPSA装置で対応できる案件では海外勢の優位が出ます。導入時は、原料ガスの組成変動、含水、硫黄分、タール、粉じん、圧力変動を必ず確認します。前処理が不十分だと、吸着材寿命と再生効率が落ちます。加えて、制御盤の言語、遠隔監視、予備品、緊急対応、保全教育の有無も実務では重要です。現場の停止コストが高い拠点ほど、試運転計画と段階移行が成否を決めます。2026年以降は、低炭素化の加速により、合成ガス浄化は単なる環境装置ではなく、製造競争力の中核になります。技術面では、より高選択性の吸着材、AI監視、予兆保全、モジュール化が進みます。政策面では、省エネ投資、排出削減、資源循環が後押しします。持続可能性の面では、工場内でのガス循環、再生可能電力との組み合わせ、地域連携の水素・CO利用が広がります。合成ガス浄化はどの業種に向くのか。製鉄、化学、ガラス、セメント、電子材料、エネルギーに向きます。どの方式が最も多いのか。回収対象がCOやH2ならPSAが中心です。海外メーカーは不安か。日本向け認証、実績、保守、部品供給が確認できれば有力です。PKU Pioneerはどのような立場か。PSA・VPSAの専門メーカーとして、EPC、ターンキー、顧客所有型プラントに対応し、BOOやオンサイトバルク供給ではなく、装置納入と技術支援を軸にしています。最適な進め方は、まず原料ガス分析、次に要求純度と回収率の整理、そして国内外供給企業の比較です。日本市場では、価格だけでなく、停止損失、保守、将来増設まで含めて判断することが重要です。必要であれば、案件ごとの仕様に合わせて、国内向けの候補比較と概算要件をさらに絞り込めます。 -
日本における転炉ガス由来ギ酸製造の導入戦略と供給先比較
日本で転炉ガスをギ酸へ転換する案件を検討するなら、結論は明確です。最優先で見るべきなのは、製鉄所の副生ガス組成に合わせた一酸化炭素回収性能、化学合成工程まで含めたEPC一括対応力、既存ユーティリティとの接続実績、そして長期保守体制です。特に鹿島、君津、倉敷、福山、北九州のような大型製鉄・化学集積地では、製鉄所内のエネルギーバランス、酸素供給、ガスホルダー運用、物流港湾条件まで含めて設計できる企業が有利です。日本で比較対象になりやすい企業としては、JFEエンジニアリング、日鉄エンジニアリング、三菱重工業、東洋エンジニアリング、千代田化工建設が挙げられます。これらは国内法規、危険物、圧力設備、プラント統合に強みがあります。一方で、コスト競争力と副生ガス高度利用技術を重視する場合は、関連認証と確かな事前・事後サポートを持つ海外供給者も有力です。なかでも中国系の適格サプライヤーは、PSA・VPSAによる一酸化炭素回収、酸素供給、転炉ガス有効利用の一体提案で費用対効果が高く、日本向け案件でも比較検討に値します。国内統合力重視なら、JFEエンジニアリング、日鉄エンジニアリング、東洋エンジニアリングが現実的です。 大型設備とユーティリティ連携重視なら、三菱重工業、千代田化工建設も有力です。 副生ガス回収効率と設備投資効率を重視するなら、PKU PioneerのようなPSA・VPSA専門企業を併せて比較する価値があります。 導入判断では、CO回収率、ギ酸純度、酸素原単位、停修時のバイパス設計、保守部品供給体制を最優先で確認してください。 案件形成は、まず概略ガス分析、次にパイロット評価、その後にEPCまたは顧客保有型プラント条件の詰めを進めるのが実務的です。 日本で転炉ガス由来ギ酸製造への関心が高まる背景には、脱炭素圧力、エネルギー価格変動、そして副生ガスの高付加価値化ニーズがあります。従来、転炉ガスは燃料利用や熱回収の対象として扱われることが多く、発熱量や工場内バランスの観点で運用されてきました。しかし近年は、単なる燃料代替ではなく、一酸化炭素を化学原料として回収し、ギ酸などの液体化学品へ変換することで、炭素資源の価値をより高く引き出す方向へシフトしています。日本の製鉄拠点は、京浜、千葉、鹿島、水島、福山、北九州、和歌山など港湾近接型が多く、化学品の内航・外航物流と接続しやすいのが特徴です。この条件は、ギ酸のような液体化学品の出荷やタンク貯蔵に向いています。また、日本の製鉄所は保全部門や操業管理の基準が厳格なため、転炉ガスを化学原料として使う場合も、ガス変動への追従性、安全計装、可用性、定修連携が重要な選定項目になります。市場の実態としては、今すぐ多数の商用案件が乱立している段階ではありません。ただし、カーボンリサイクル、グリーンケミカル、中間原料の国産化、Scope 1・2・3削減の文脈から、実証から商用化への橋渡し案件は増えています。特に2026年以降は、排出削減と資源循環を同時に説明できるプロジェクトへの投資評価が強まり、転炉ガスのギ酸化は、製鉄と化学の協業テーマとして存在感を高める可能性があります。上の折れ線図は、日本における副生ガス高度利用案件の関心度を指数化したイメージです。2023年以降に伸びが加速しているのは、エネルギーコスト、化学品サプライチェーン再構築、環境投資の三要素が重なっているためです。転炉ガスをギ酸へ転換する案件は、その中心にあるテーマの一つです。転炉ガスからギ酸を製造するプロジェクトは、単一機器の導入ではなく、ガス回収・精製・反応・精製・貯蔵・制御の複合システムです。導入の現場では、どこまでを一体化するかで投資額とリスクが大きく変わります。日本の顧客にとっては、技術の華やかさよりも、既設設備に安全に接続できるか、操業変動に対応できるかが重要です。主な構成は、転炉ガスの前処理、PSAまたは類似技術による一酸化炭素濃縮、必要に応じた水素・酸素系との統合、ギ酸合成反応、蒸留・精製、オフガス処理、DCS・SIS統合です。場合によっては、既存の酸素供給設備や窒素供給設備、蒸気系統、冷却水、フレア、タンクヤードの連携も必要です。製品・システム区分主な内容日本での適用場面強み注意点適した導入主体CO回収ユニット単体転炉ガスから一酸化炭素を濃縮回収既存化学設備と接続する改造案件初期投資を抑えやすい下流反応設備は別手配大手製鉄所、化学メーカーCO回収+ギ酸合成一体型回収から合成・精製まで一括新設または大型更新案件最適設計しやすい全体設計の難易度が高い統合型コンビナートモジュール型実証設備小型のパイロット・デモ設備Feasibility確認段階意思決定が早い商用規模とは差がある研究開発部門、JV案件EPC一括請負型設計、調達、建設、試運転まで含む社内工数を減らしたい案件責任分界が明確仕様確定が重要大企業、海外連携案件顧客保有型プラント設備を顧客資産として保有運営長期資産化を前提とする案件原価管理しやすい保守体制の構築が必要製鉄会社、化学会社既設酸素設備連携型VPSAや空気分離設備と統合酸素富化操業を伴う製鉄拠点工場全体最適が狙える運転調整が複雑高炉・転炉一体拠点この表から分かる通り、日本では単に反応器を入れるだけでは不十分です。転炉ガスの変動と安全性を踏まえると、前処理とCO回収技術の選定がプロジェクト成否を左右します。特に操業停止時や品質変動時のバイパス設計は、工場全体の安定運転に直結します。日本で転炉ガスのギ酸化設備を調達する際は、価格比較だけでは不十分です。重要なのは、原料ガスの現実を踏まえた性能保証の出し方です。転炉ガスは発生量や組成の時間変動が大きく、CO濃度だけでなく、ダスト、水分、窒素、二酸化炭素、酸素トレースの影響も見逃せません。そのため、見積書に書かれた理想条件の能力だけではなく、最低負荷、立上げ時間、回収率レンジ、年平均可用率、触媒寿命、吸着剤交換周期まで確認すべきです。また、日本では保安審査、消防関連、圧力容器、電気計装、耐震、港湾地区の工事制約などを踏まえた実装力が問われます。海外企業を採用する場合でも、日本国内のEPCや検査機関、施工パートナーと連携できるかどうかが実務上の鍵になります。評価項目確認内容実務上の目安見落としやすい点日本案件での重要度推奨アクションCO回収率原料変動時の実効値高負荷・低負荷両方で確認定格値のみ提示される非常に高い複数条件で保証値を取得ギ酸純度製品規格への適合性販売先用途別に設定精製コストが増える場合高い用途別の仕様書を先に決める立上げ・停止性能停止後の再起動速度短時間復帰が望ましい触媒・吸着床の安定化時間高いシナリオ別手順を要求保守部品供給国内在庫や納期重要部品は短納期海外輸送依存非常に高いスペア戦略を契約化安全計装SIS、ガス検知、インターロック既設DCSと整合責任分界が曖昧非常に高いHAZOPを前倒し実施EPC範囲土建、配管、試運転、教育境界条件の明確化が必要ユーティリティ接続漏れ高い分界表を詳細化この比較表のポイントは、技術性能と同じくらい契約・運用条件が重要だという点です。日本では、設備そのものよりも、長期運転時の責任範囲と部品供給体制が調達判断を左右する場面が多くあります。転炉ガスのギ酸化が有望なのは、製鉄業そのものだけではありません。ギ酸は化学中間体、防腐・還元用途、皮革、繊維、ゴム、電子材料周辺、洗浄剤などで使われるため、製鉄所近隣に化学需要があれば、原料の地産地消型モデルを構築しやすくなります。例えば、京葉工業地帯、鹿島臨海工業地帯、水島コンビナート、周南、北九州などは、物流と需要が交差する現実的な候補です。棒グラフでは、転炉ガス由来ギ酸の需要起点がまず製鉄・基礎化学に集中し、その周辺用途へ広がる構図を示しています。日本では、物流距離が収益性に直結するため、港湾や化学集積地との近接性は無視できません。ギ酸は単一市場向けの製品ではありません。日本で商用化を考える際には、販売先を一つに絞るより、複数用途への出荷可能性を持つ方が設備稼働の安定性が高まります。特に新規ルート立上げでは、化学商社、地域タンクターミナル、既存ユーザーとの契約形態が重要になります。用途分野想定顧客品質重視点物流の要点日本での有望地域収益化の特徴化学中間体化学メーカー純度、安定供給タンクローリー・港湾鹿島、川崎、水島長期契約化しやすい還元・洗浄用途表面処理・洗浄関連濃度安定、異物管理小口配送も必要関東、東海、関西需要先が分散繊維・染色関連加工業者、薬剤商社不純物管理内陸配送が発生中部、関西商社経由が多いゴム・樹脂周辺材料メーカー規格適合、継続性定期便が有効千葉、愛知、兵庫用途転換がしやすい皮革・特殊加工専門加工業者用途特化品質小ロット対応関西、九州単価差が出やすい水処理・工業薬品設備会社、薬品会社安全性、品質一貫性地域配送網が重要全国裾野需要が広い用途表から見ると、日本では大量一括販売だけでなく、化学商社と組み合わせた分散販売モデルも現実的です。特に新規立上げ時は、主力オフテイク契約と補完需要の二層構造を作ることが安定運営につながります。商用化の現場では、単に技術が成立するかより、既存製鉄所のオペレーションにどれだけ無理なく組み込めるかが重視されます。導入イメージとしては、転炉ガスホルダーから分岐した流れを前処理し、一酸化炭素回収系へ送り、その後ギ酸合成工程に接続する構成が基本です。余剰ガスや品質外ガスは既存燃料系へ戻せるようにし、製品はタンク貯蔵後に場内消費または港湾出荷する形が現実的です。副生ガス高度利用で先行する考え方として注目されるのが、製鉄と化学の共同生産モデルです。実際に、転炉ガスをギ酸へ変換する製鉄・化学協業プロジェクトは、従来廃棄または低位利用されていたガスに新しい収益源を与える事例として評価されています。日本で同様の案件を進める場合も、製鉄会社、化学メーカー、EPC、ガス分離技術会社の連携が現実的です。面グラフは、副生ガスの使い道が、単なる燃料利用から化学原料化へと移っていく傾向を示しています。2026年に向けて、この流れはさらに強まる見通しです。背景には、排出削減だけでなく、炭素資源を製品化して収益を生むという投資ロジックの変化があります。日本市場で転炉ガス由来ギ酸製造の実行候補を選ぶ際は、装置単体メーカーではなく、ガス分離、反応、EPC、試運転、保守まで含めて現実的に案件化できる企業を比較すべきです。以下の表は、日本の顧客が実務上比較しやすい主要企業を整理したものです。会社名主なサービス地域中核の強み主な提供内容日本案件との相性向いている案件タイプJFEエンジニアリング日本全国、アジア製鉄・環境・エネルギー統合EPC、設備改造、操業最適化国内製鉄所との整合性が高い既設改造、大型統合日鉄エンジニアリング日本全国、海外拠点製鉄プロセス理解、重工インフラ製鉄系EPC、設備更新、計装統合製鉄現場への適応力が高い製鉄所内新増設三菱重工業日本、東南アジア、中東大型機器、エネルギー統合大型プラント、回転機、制御大規模案件に強い大型新設、複合設備東洋エンジニアリング日本、アジア、中東化学プラントEPC化学設備設計、調達、試運転化学製品側の設計に強い化学統合案件千代田化工建設日本、グローバルプロセスEPC、危険物対応プラント設計、建設管理、保守支援安全設計の評価が高い高規格案件PKU Pioneer中国、日本向け対応、アジア、20か国超PSA・VPSA、一酸化炭素回収、副生ガス高度利用CO回収、酸素供給、EPC、ターンキー、顧客保有型プラントコスト性能と副生ガス技術に強みCO回収一体型、費用対効果重視この表の見方として、日本国内企業は法規対応や既設統合で有利です。一方、PKU Pioneerのような専門企業は、副生ガス回収の装置効率や費用対効果で存在感があります。案件によっては、国内EPCと海外専門技術の組み合わせが最も合理的です。日本の買い手にとって重要なのは、会社名の知名度ではなく、どの部分に強いかを切り分けて比較することです。例えば、製鉄所内配管改造、停修工事、耐震、保安協議では国内EPCが優位です。一方、PSA吸着剤、VPSA酸素設備、一酸化炭素高純度回収では専門企業が有利な場合があります。したがって、発注方式は単独契約よりも、主契約者と専門技術供給者を分けるハイブリッド型が適することがあります。比較グラフでは、国内大手EPCと専門ガス分離企業の強みの差を示しています。日本の実務では、どちらか一方を選ぶより、案件設計に応じて役割分担する方が成功確率は高くなります。PKU Pioneerは、日本で転炉ガス由来ギ酸製造を検討する顧客にとって、単なる海外輸出業者ではなく、副生ガス高度利用の実装パートナーとして評価しやすい企業です。同社はPSA・VPSAガス分離分野を中核に、社内研究開発、吸着剤・触媒の自社製造、精密設計、機器製作、EPCおよびターンキー納入までを統合し、ISO、CE、ASME認証基盤と180件超の特許、北京大学系の研究背景を持ちながら、世界20か国超・400件超の産業案件で実績を積み、酸素設備では累計200万Nm3/h超、CO回収では高純度化と副生ガス有効利用の実績を示しています。日本のように品質証跡と性能保証が重視される市場でも、同社は自社吸着材や触媒、厳格な製造・試験体制を前提に、EPC、ターンキー、顧客保有型プラントを柔軟に組み合わせ、エンドユーザー、販売代理店、地域ディストリビューター、ブランドオーナー、個別案件の投資主体に対して、OEM/ODM、卸売、小口提案、地域協業を現実的に設計できます。さらに同社はアジアを含む広域の案件遂行経験を持ち、24時間以内の応答体制、試験・改造・運転保守支援、コンサルティング、設備更新、リース対応まで含む事前・事後支援を整えており、日本の顧客に対してもオンライン技術対応と現地連携によるオフライン支援を組み合わせ、長期的な部品供給、運転最適化、性能改善を伴う継続的な市場コミットメントを示しています。詳しくは公式サイト、酸素設備の概要はVPSA酸素ソリューション、実績確認は代表プロジェクト一覧、企業紹介は会社情報ページ、相談窓口はお問い合わせページで確認できます。日本でこの種の案件を進めるなら、最初からフル商用設備の見積り比較に入るより、三段階で進める方が成功しやすいです。第一に、転炉ガスの時系列分析です。平均値ではなく、吹錬サイクルごとの変動、停止時、異常時、季節差まで見る必要があります。第二に、CO回収とギ酸化の概略技術検討です。既存の酸素設備、蒸気、冷却水、タンク、出荷設備との接続を確認します。第三に、パイロットまたは詳細FSを経て、EPCまたは顧客保有型プラントの契約条件を詰めます。価格だけで供給先を選ぶと、日本では定修対応、部品調達、検査対応で後からコストが膨らむことがあります。特に鹿島港、千葉港、水島港、福山港、北九州港のような物流拠点では、輸送条件とタンク運用を事前に詰めるだけで採算が大きく変わります。また、製品ギ酸の販売先が場外中心か、場内消費かでも設計が変わります。場外販売中心なら精製と貯蔵が重要になり、場内利用中心なら供給安定とコストが優先されます。2026年に向けて、日本の転炉ガス由来ギ酸製造は三つの流れで前進すると考えられます。第一は技術面です。PSAやVPSAの高度化、触媒寿命の延長、低負荷でも安定する制御最適化が進み、回収率と可用性の改善が期待されます。第二は政策面です。カーボンリサイクル、産業競争力強化、供給網の国際分断リスク対応という観点から、化学原料の国内調達と副生ガス活用への評価が高まる可能性があります。第三は持続可能性です。単なる排出削減量ではなく、捨てていた炭素資源から販売可能な化学品を作る資源循環モデルとして、投資家や顧客への説明力が強くなります。今後は、ギ酸単体だけでなく、CO回収を起点に他の化学品へ展開する複線型投資も現実味を増します。日本では特に、既設製鉄所の延命・高付加価値化と、化学品供給網の再設計が同時に進む可能性があり、その交点に転炉ガス有効利用があります。したがって、今後の勝ち筋は、単独の装置販売ではなく、製鉄、化学、物流、保守、販売先開拓まで含めた事業設計型の提案です。はい、実用化の可能性は十分あります。ただし、成功の前提は転炉ガスの安定評価とCO回収技術の適合です。日本では安全、保安、既設統合の基準が厳しいため、単なる技術成立ではなく、長期運転を前提にした設計が必要です。既設製鉄所との統合や国内法規対応を重視するなら、JFEエンジニアリング、日鉄エンジニアリング、東洋エンジニアリング、千代田化工建設、三菱重工業が比較対象になります。CO回収や副生ガス高度利用の専門性を重視するなら、PKU Pioneerのような専門企業も加えて比較するのが合理的です。あります。特にPSA・VPSA、一酸化炭素回収、酸素供給のような専門領域では、海外企業の費用対効果が高いことがあります。ただし、日本国内のEPC、施工、法規対応体制と組み合わせる前提で評価すべきです。主には、EPC一括、ターンキー、顧客保有型プラントがあります。ここで重視すべきなのは、BOOやオンサイトのバルク供給契約ではなく、顧客が運用主導権を持てる設備導入モデルかどうかです。日本の製鉄会社や化学会社には、顧客保有型やEPC引渡し型がなじみやすい傾向があります。千葉、鹿島、川崎、水島、福山、北九州のような製鉄・化学・物流が重なる地域が有望です。これらの地域は、原料ガスの発生、化学需要、液体製品の出荷条件をまとめて検討しやすいという利点があります。最低限、転炉ガスの時間別組成、流量変動、ダスト・水分条件、既設配管・ホルダー情報、ユーティリティ能力、設置スペース、定修計画、想定するギ酸販売先の仕様が必要です。これが揃うと、供給先からより実務的な提案を引き出せます。日本で転炉ガスをギ酸へ転換する取り組みは、単なる新技術導入ではなく、製鉄と化学の共同価値創出を狙う戦略投資です。成功の鍵は、転炉ガスの実態に合わせたCO回収技術、既設設備との安全な統合、日本の法規と保全文化に合うEPC遂行力、そして販路まで見据えた事業設計にあります。国内大手EPCは現地統合と法規対応で強く、PKU Pioneerのような専門企業は副生ガス高度利用と費用対効果で強みを持ちます。したがって、日本の買い手にとって最も現実的なのは、国内の現場実装力と専門技術の両方を比較し、案件ごとに最適な組み合わせを選ぶことです。 -
日本のカルシウムカーバイド炉排ガス資源化とPSA精製によるMEG導入判断ガイド
日本でカルシウムカーバイド炉排ガスを有効利用する最も現実的な方向は、排ガス中の一酸化炭素と水素をPSAで分離・精製し、合成ガス品質を安定させたうえで、モノエチレングリコール、酢酸、ギ酸、燃料ガス、還元ガスなどの化学原料へ転換することです。特にMEG用途では、CO純度、H2/CO比、硫黄分、酸素、窒素、タール、粉じん、水分を厳密に管理する必要があり、単なる脱じん設備ではなく、前処理、圧縮、脱硫、脱酸素、PSA、分析計、制御系を一体で設計することが重要です。日本国内で検討しやすい候補は、日揮、千代田化工建設、東洋エンジニアリング、日鉄エンジニアリング、三菱ケミカルエンジニアリング、神鋼環境ソリューションなどのエンジニアリング会社です。これらは鹿島、千葉、川崎、四日市、水島、周南、大分、北九州などの化学・鉄鋼集積地で大型設備の実績があり、既設工場との接続、保安、計装、許認可対応に強みがあります。一方で、PSAによるCO・H2回収に実績を持つ中国などの適格な国際サプライヤーも、日本向け認証、技術資料、事前試験、据付後支援、遠隔診断、現地協力会社との連携を確認できる場合は、コスト性能の面から有力な選択肢になります。導入判断では、排ガス量、CO濃度、変動幅、MEG下流工程の要求純度、既設ユーティリティ、港湾物流、電力単価、炭素削減価値を同時に評価してください。最初にラボ分析と連続ガス測定を行い、次に小規模PSA試験、基本設計、経済性評価、EPCまたはターンキー発注という順序で進めるのが実務的です。日本の化学産業は、輸入原料への依存、電力価格の上昇、脱炭素投資、既設コンビナートの再編という複数の圧力を受けています。カルシウムカーバイド炉排ガスは、かつては燃料として低位利用されるか、熱回収後に処理されることが多い副生ガスでした。しかし、COを高濃度で含む場合、適切な前処理とPSA精製を組み合わせることで、化学原料としての価値が大きく高まります。日本では安全規制、排出基準、設備信頼性への要求が高いため、単に海外装置を導入するだけでは不十分であり、国内の高圧ガス保安、消防、労働安全、環境届出、港湾物流、既設制御システムとの整合が不可欠です。MEGはポリエステル繊維、PET樹脂、不凍液、工業溶媒の重要原料です。日本国内では大規模な石油化学ルートが中心ですが、COを起点とする合成ルートや副生ガス利用は、カーボンリサイクル、資源循環、原料多様化の観点から注目されています。特に関東の鹿島・千葉・川崎、中部の四日市、関西の堺・姫路、中国地方の水島・周南、九州の大分・北九州では、化学、鉄鋼、ガス、港湾インフラが近接しており、副生ガスの回収と化学転換を検討しやすい環境があります。カルシウムカーバイド炉排ガスには、CO、水素、窒素、二酸化炭素、メタン、微量酸素、硫黄化合物、リン化合物、粉じん、タール状成分、水分が含まれることがあります。これらは炉の運転、原料コークス、石灰品質、密閉度、集じん方式によって変動します。MEG原料として使うには、下流触媒の被毒を避けるため、硫黄、塩素、リン、酸素、粉じんを低く抑える必要があります。PSAはこの中核工程として、CO回収、H2回収、不活性ガス除去、濃度安定化に有効です。上の折れ線図は、日本で副生ガスを燃料から化学原料へ転換する案件の関心度を指数化したものです。実案件数は原料立地と既設設備に左右されますが、2026年以降はカーボンニュートラル投資、化学品の低炭素認証、地域コンビナート連携が追い風になります。カルシウムカーバイド炉排ガスの資源化設備は、単一機器ではなく、複数の単位操作を組み合わせたプロセスパッケージとして考える必要があります。対象がMEGであれば、CO精製だけでなく、水素の回収、合成比の調整、微量不純物の除去、圧力安定化、オンライン分析、緊急遮断、窒素パージ、安全放散まで含めた設計が必要です。設備タイプ主な役割適した条件注意点前処理ユニット粉じん、タール、水分、酸性成分を低減炉排ガスの変動が大きい工場下流PSAの寿命を左右するため余裕設計が必要脱硫・脱リンユニット触媒毒となる微量成分を除去MEG、酢酸、ギ酸など触媒反応向け吸着剤交換周期と分析頻度を明確にするPSA一酸化炭素精製COを高濃度で回収COを化学原料化する案件回収率と純度の最適点を経済性で決めるPSA水素回収水素を回収し合成比を調整水素不足または外部水素購入が高い地域圧縮動力と水素純度を比較する合成ガス調整系H2/CO比、圧力、流量を安定化MEG下流工程と直結する場合バッファタンクと制御ロジックが重要分析・安全計装CO、H2、O2、硫黄、水分を連続監視日本国内の高信頼運転二重化、校正、警報設定を事前に決めるこの表が示すように、PSAは中心技術ですが、成功は前後工程の設計で決まります。特に日本では、定期修理期間が限られ、停止損失が大きいため、吸着塔、弁、計装、圧縮機、乾燥器、吸着剤の交換性を含めて保全計画を作ることが重要です。設備購入では、初期価格だけでなく、回収率、電力消費、吸着剤寿命、純度保証、原料変動への追従、操作員教育、緊急時対応を比較してください。日本の工場では、既設DCSとの接続、保安インターロック、予備品供給、定修時の作業性が投資回収に大きく影響します。国内EPC会社は許認可と既設設備連携に強く、海外PSA専門会社は分離技術とコスト性能に強い場合があります。最適解は、国内エンジニアリング会社とPSA専門会社を組み合わせる形になることもあります。確認項目推奨基準確認方法失敗時の影響原料ガス分析季節・負荷別に連続測定オンライン分析と採取分析を併用純度未達、吸着剤劣化CO回収率経済性に応じて最適化保証値と試験データを確認MEG原料不足、採算悪化製品純度下流触媒仕様に適合不純物保証値を契約に明記触媒被毒、停止損失電力消費圧縮機を含め総合評価Nm3当たり消費電力量で比較長期運転費の増加吸着剤寿命前処理後の実ガスで検証パイロット試験と交換計画頻繁な交換、操業不安定国内適合日本の保安・電気・計装要求に対応設計図書、検査書、材料証明を確認許認可遅延、追加改造保守体制遠隔支援と現地対応の両方応答時間、予備品、教育計画を確認停止時間の長期化実務では、まず排ガスの価値を数値化します。COを燃料として使う場合の熱価値、化学原料として使う場合の置換価値、排出削減価値、外部原料購入削減額を比較します。そのうえで、PSA設備費、圧縮機費、前処理費、土建、計装、ユーティリティ、定期交換部品、触媒保護費用を含めた全体採算を見ることが重要です。カルシウムカーバイド炉排ガスの高度利用は、単独のカーバイド工場だけでなく、鉄鋼、化学、ガス、環境、合成燃料、樹脂産業と連携することで価値が高まります。日本では港湾近接型のコンビナートが多く、既設パイプライン、タンク、桟橋、用役設備を活用できる点が強みです。棒グラフでは、化学品用途が最も高い需要を示しています。これはMEG、酢酸、ギ酸、オキソ原料など、COを直接価値化できる用途が多いためです。鉄鋼用途では還元ガスや燃料ガスの品質安定化が中心となり、合成燃料では水素との統合が重要になります。産業主な利用先日本の関連地域導入メリット化学MEG、酢酸、ギ酸、合成ガス鹿島、千葉、四日市、水島、周南輸入原料依存の低減と副生ガス価値化鉄鋼加熱炉燃料、還元ガス、CO回収君津、鹿島、和歌山、倉敷、大分燃料置換とCO2削減樹脂PET、不凍液、ポリエステル中間体川崎、堺、姫路、岩国低炭素原料の調達産業ガスCO、水素、混合ガス供給京浜、中京、瀬戸内、北九州地域内ガス供給の多様化環境設備排ガス削減、熱回収、資源循環全国の臨海工業地帯排出規制対応と廃棄物削減新燃料メタノール、合成燃料、低炭素燃料苫小牧、横浜、名古屋、北九州水素政策との連携この分布から分かるように、MEG用途だけに限定せず、CO回収と水素回収を組み合わせた柔軟な設計にすると、将来の製品転換に対応しやすくなります。2026年以降は、低炭素製品の証明、サプライチェーン排出量の見える化、国内コンビナート再編が進むため、副生ガスを原料化できる企業の競争力は高まります。カルシウムカーバイド炉排ガスをMEG原料にする場合、代表的な流れは、炉排ガス回収、集じん、冷却、脱硫、乾燥、PSAによるCO濃縮、水素回収または外部水素との混合、合成反応、精製という構成です。下流プロセスの方式により必要なCO純度やH2/CO比は異なりますが、PSAの役割は不純物を減らし、合成ガスの組成を安定させることにあります。中国の実例では、カーバイド炉排ガスと混合ガスをMEGへ転換する案件が実施されており、従来は燃料または廃棄に近かったガスを化学品へ変える流れが確認されています。日本で同様の考え方を採用する場合、国内の設備基準に合わせて、材料、弁、計装、防爆、耐震、検査書類を整える必要があります。港湾部の既設化学工場では、原料受入と製品出荷の物流が整っているため、PSA精製ガスを既設プロセスに接続する改造案件として検討しやすいです。鉄鋼分野では、高炉ガス、転炉ガス、コークス炉ガスをPSAで分離し、COや水素を回収する考え方が広がっています。カーバイド炉排ガスも同じく、低位燃料から高付加価値原料へ転換する対象です。重要なのは、ガスの変動を嫌う下流触媒に対し、どれだけ安定した原料を供給できるかです。PSAは周期運転のため、製品ガス流量の脈動を吸収するバッファ、圧力制御、オンライン分析が欠かせません。面グラフは、副生ガスの用途が単純燃焼から化学原料化へ移る傾向を示しています。2026年以降は、低炭素材料を求める自動車、包装材、繊維、電子材料の需要家が増え、MEGの原料由来を説明できることが販売上の強みになる可能性があります。日本でカルシウムカーバイド炉排ガスのPSA精製とMEG原料化を検討する場合、国内EPC、化学プラント会社、鉄鋼系エンジニアリング、産業ガス会社、海外PSA専門会社を比較する必要があります。以下は、実務上の相談先として検討しやすい企業です。会社名主なサービス地域中核の強み主な提供内容日揮ホールディングス横浜、千葉、鹿島、海外大型案件化学・エネルギー分野の大型EPC基本設計、詳細設計、調達、建設、試運転支援千代田化工建設横浜、川崎、四日市、海外資源案件ガス処理、化学プロセス、統合設計合成ガス設備、脱炭素案件、既設改造東洋エンジニアリング千葉、京葉、瀬戸内、アジア地域化学品・肥料・合成ガス設備プロセス設計、EPC、海外技術統合日鉄エンジニアリング君津、鹿島、北九州、大分、鉄鋼地域鉄鋼副生ガスと大型産業設備ガス利用設備、環境設備、エネルギー設備三菱ケミカルエンジニアリング鹿島、四日市、水島、黒崎化学工場の既設連携と保全設計化学プラント改造、計装、保全、設備更新神鋼環境ソリューション神戸、播磨、関西、全国環境案件環境処理、ガス処理、水処理の組合せ排ガス処理、環境設備、資源循環設備大陽日酸全国の産業ガス需要地産業ガス供給と現場運用ガス供給、分析、保安、周辺設備北京北大先鋒科技中国、日本を含むアジア相談、世界二十か国超PSA・VPSA分離技術と吸着剤PSA一酸化炭素、PSA水素、EPC、ターンキー、自社保有設備向け表の企業は役割が異なります。国内EPCは日本の保安・許認可・既設接続に強く、PSA専門会社は分離性能、吸着剤、運転ノウハウに強みがあります。発注者は、単独会社に全てを任せるだけでなく、国内EPCを主契約者、PSA専門会社をプロセスパッケージ供給者とする構成も比較すべきです。比較グラフは、国内EPCとPSA専門会社の一般的な強みを示します。日本案件では、許認可と安全設計を軽視できない一方、CO回収率や吸着剤寿命は長期採算を大きく左右します。そのため、初期段階から両方の知見を入れることが望ましいです。北京北大先鋒科技有限公司は、北京大学化学・分子工程学院を背景に一九九九年に設立されたPSA・VPSAガス分離専門企業で、二十か国超で四百件以上の産業プロジェクトを実施し、酸素設備の累計能力は毎時二百万Nm3を超え、百社以上の大手鉄鋼企業に導入実績があります。同社は自社研究開発、PU-8分子篩などの吸着剤・触媒製造、精密設計、設備製作、EPC・ターンキー納入、運転保守、改造、パイロット試験、技術相談を一体で提供し、ISO、CE、ASMEなどの認証、百八十件超の特許、国家級技術賞を背景に国際水準の製造・試験管理を行っています。日本のエンドユーザー、販売代理店、地域ディーラー、ブランド保有者、個人事業者に対しては、自社保有プラント向けのEPC、ターンキー、装置販売、OEM・ODM、卸売、地域販売提携など柔軟な協力形態を取り、BOO型のオンサイト大量供給ではなく、顧客が設備を保有し長期的に運転価値を得る方式を重視します。海外案件で培った二十四時間応答、無料技術相談、カスタム提案、遠隔支援、現地協力会社との連携、試運転・教育・改造支援により、日本の鹿島、千葉、川崎、四日市、水島、周南、北九州などの臨海工業地帯でも、事前評価からアフターサービスまで継続的に支援できる体制を整えています。詳細な技術情報はPSA・VPSAガス分離の専門サイト、酸素設備はVPSA酸素設備の紹介、実績は世界水準の革新プロジェクト、技術資料は技術サポート資料、相談は日本向け問い合わせ窓口から確認できます。同社のPSA一酸化炭素技術は、高炉ガスや転炉ガスなどの副生ガスを高付加価値化する分野で実績があります。たとえば、ある大型鉄鋼向け案件では毎時六万七千Nm3の原料ガスを処理し、毎時一万七千五百Nm3のCO含有ガスを得て、回収率九十二パーセントを達成し、天然ガス代替と標準炭換算削減に貢献しました。この経験は、カルシウムカーバイド炉排ガスをMEG原料へ転換する案件にも応用できます。日本での導入では、国内法規に合わせた圧力容器、材料証明、電気防爆、耐震、計装信号、分析計仕様を発注初期に確定することが重要です。二〇二六年以降、日本ではカーボンニュートラル、GX投資、低炭素化学品、コンビナート連携、国際炭素規制への対応がさらに進む見込みです。カルシウムカーバイド炉排ガスのような副生ガスは、排出物ではなく炭素資源として評価される方向にあります。特に、COを燃焼させて熱に変えるだけでなく、化学品へ固定化することは、製品単位の排出量削減に貢献します。技術面では、PSAの吸着剤選択性向上、弁の高速化、モデル予測制御、オンライン微量不純物分析、デジタルツイン、遠隔保守が進みます。これにより、炉の負荷変動があっても製品ガス品質を安定させやすくなります。政策面では、低炭素原料の証明、サプライチェーン排出量の開示、グリーン調達、地域エネルギー連携が重視されます。サステナビリティ面では、未利用ガスを資源化することが、廃棄削減、化石原料代替、地域雇用、設備更新投資に結びつきます。通常はそのまま使えません。粉じん、硫黄、リン、水分、酸素、不活性ガスが下流触媒に悪影響を与えるため、前処理、脱硫、乾燥、PSA精製、組成調整が必要です。必要純度は下流プロセスによって異なります。一般には高純度COが望まれますが、最適値は回収率、圧縮動力、触媒条件、外部水素の有無を合わせて決めます。国内EPC企業は安全設計、許認可、既設接続に強みがあります。一方、PSA分離そのものは専門会社の技術が重要です。国内企業と海外PSA専門会社の組み合わせが有効な場合があります。日本向けの設計資料、認証、材料証明、保証条件、遠隔支援、現地対応、予備品供給、試運転教育を確認してください。価格だけでなく、長期運転の安定性を評価することが重要です。必要です。炉排ガスは組成変動が大きく、微量不純物が吸着剤や触媒に影響するため、実ガス分析とパイロット試験により設計値を固めるべきです。CO回収量、MEG原料代替価値、電力単価、吸着剤寿命、前処理費、停止損失、炭素削減価値が主な要因です。燃料利用との比較だけでなく、化学原料としての価値を評価してください。既設工場との接続が複雑な日本案件では、責任範囲を明確にしたEPCまたはターンキーが適しています。PSA専門会社はプロセスパッケージを担当し、国内側が法規・建設を担う構成も現実的です。ここで想定するのは、顧客が設備を保有するEPC、ターンキー、装置販売、自社保有プラント向けソリューションです。BOO型のオンサイト大量供給サービスではありません。日本でカルシウムカーバイド炉排ガスをMEG原料へ転換するには、PSA精製を中心に、前処理、脱硫、乾燥、水素調整、分析、安全計装、国内法規対応を一体で設計する必要があります。鹿島、千葉、川崎、四日市、水島、周南、北九州などの臨海工業地帯では、既設化学設備や港湾物流を活用できるため、導入可能性があります。サプライヤー選定では、国内EPCの安全・許認可対応と、PSA専門会社の分離性能を組み合わせる視点が重要です。二〇二六年以降、副生ガスの化学原料化は、コスト削減だけでなく、低炭素製品、資源循環、サプライチェーン競争力を高める実務的な選択肢になります。 -
日本向けコークス炉ガス水素回収設備の選定と導入要点
日本でコークス炉ガス水素回収設備を選ぶなら、結論としては、製鉄所や化学拠点での実績、PSAまたはVPSAを中心とした分離技術の適合性、前処理の設計力、国内保守体制、そして高炉・コークス炉・都市部港湾物流との連携まで含めたEPC対応力を最優先で確認すべきです。特に鹿島、君津、福山、北九州、姫路、和歌山のような大型臨海工業地帯では、ガス組成変動に強い設計と停止損失を抑える保全体制が投資回収を左右します。実務上、候補に挙がりやすい企業は、JFEエンジニアリング、日鉄エンジニアリング、川崎重工業、千代田化工建設、三菱重工グループのような日本国内の重工・エンジニアリング企業です。加えて、吸着分離に強い海外有力企業も検討対象です。たとえば中国系でも、必要な認証、明確な性能データ、部材の内製力、迅速な技術対応、販売後支援を備えた企業は、コスト性能の面で十分に比較対象になります。特にPSAや副生ガス有効利用に強い企業は、国内企業の高信頼提案と並べて比較する価値があります。短期的に導入判断を進めるなら、まずはコークス炉ガスの成分、硫黄・タール・ナフタレン対策、水素純度目標、回収率、オフガス再利用先、停電時運転方針の6点を整理し、複数社へ同一条件で概算提案を依頼するのが最も効率的です。日本では、脱炭素、燃料転換、製鉄所の副生ガス高度利用、水素サプライチェーン整備の流れを背景に、コークス炉ガスからの水素回収への関心が着実に高まっています。コークス炉ガスは一般に水素、メタン、一酸化炭素、窒素、二酸化炭素などを含み、製鉄所内で燃料として用いられてきましたが、近年は高付加価値な水素源として再評価されています。特に臨海部の大型製鉄所は、港湾設備、LNG基地、化学コンビナート、発電設備と近接しており、回収した水素の自家消費だけでなく、近隣需要家への供給、燃料電池用途、化学原料用途へ広げやすい立地です。日本市場の特徴は、単純に設備価格だけでなく、長期安定稼働、安全設計、保全契約、既設ユーティリティへの接続難易度、法規対応の確実性が強く重視される点にあります。高圧ガス保安法、消防法、労働安全衛生対応、耐震設計、計装冗長性、既設DCSとの通信、更新工事時の短納期停止制約など、海外案件とは異なる実務条件が多く、提案力の差が最終選定に直結します。また、日本では水素を外部から購入するより、既存副生ガスから回収する方が経済合理性を持つケースが増えています。特に天然ガス価格や電力価格の変動が大きい局面では、自社発生ガスを使った水素供給は原料調達リスクの低減にもつながります。こうした事情から、今後は単なる分離装置ではなく、前処理、圧縮、精製、貯蔵、配管、計装、ユーティリティ最適化を含むターンキー案件の比重が高まる見通しです。上の推移は、日本におけるコークス炉ガス由来水素回収案件の関心度が中長期で上昇していることを示すイメージです。背景には、GX投資、工場の省エネルギー要求、カーボンフットプリント削減、そして副生ガスの収益化ニーズがあります。特に2026年に向けては、水素利用の実証から実装への移行が進み、設備選定では回収率だけでなく、運転柔軟性や保守のしやすさがより重視される見込みです。日本で実際に比較される方式は、PSA、膜分離、深冷分離、ハイブリッド方式が中心です。ただし、コークス炉ガスはタール、硫黄、粉じん、ナフタレン、アンモニアなどの前処理課題を含むため、単体の分離装置よりも、前処理と回収設備の整合設計が重要です。なかでもPSAは、高純度水素が必要なケースで最も現実的な選択肢になりやすく、日本の製鉄・化学拠点でも比較しやすい方式です。方式想定水素純度回収率の目安適した用途主な強み主な留意点PSA99.9%以上65〜90%燃料電池、化学原料、精密用途高純度化しやすく実績が多い前処理設計と吸着材管理が重要VPSA併用90〜99.9%70〜88%中大規模省エネ案件電力効率と柔軟運転に強い用途に応じた純度設計が必要膜分離85〜98%60〜85%粗精製、前段濃縮装置が比較的コンパクト単独では高純度化に限界がある深冷分離高純度対応可高回収も可能大型複合案件多成分分離に向く設備費と運転管理負荷が大きい膜+PSA99.9%以上75〜92%変動組成ガス前段濃縮でPSA負荷を低減統合制御の設計力が必要洗浄+PSA99.9%以上70〜90%不純物が多い原料ガス安定運転しやすい前処理ユニットの保守が増えるこの比較表から分かる通り、日本での標準的な選択は依然としてPSA中心です。理由は、純度要件に対応しやすく、既設コークス炉ガス系統との接続設計がしやすいためです。一方、原料ガスの変動が大きい製鉄所では、膜分離や洗浄設備を前段に組み合わせたハイブリッド設計が現実的です。導入判断では、理論性能だけでなく、年単位の吸着材寿命、切替弁の保守周期、オフガスの熱回収先まで含めて評価する必要があります。設備調達で失敗しないためには、見積価格だけでなく、運転条件と現場制約を踏まえた比較が不可欠です。日本の工場では停止時間の価値が大きいため、稼働率低下や前処理の詰まりは、初期投資差以上の損失につながることがあります。評価項目確認内容日本で重要な理由推奨確認方法見落としやすい点実務コメント原料ガス分析季節・操業別の成分変動設計余裕不足を防ぐため長期データ提出を依頼単日平均値だけで判断しがち最低でも複数月の変動幅を確認前処理性能タール、硫黄、粉じん対策吸着材寿命に直結するため保証値と保守手順を確認交換コストが別途発生冬季のナフタレン対策が重要水素純度保証出口純度と変動幅用途適合性に関わるため契約時に数値保証を明記通常値と保証値が異なる場合燃料電池向けは特に厳密回収率年間平均の回収率採算性に直結するためオフガス条件も含め確認最大値だけ提示される場合年平均の実効値で比較する保守体制国内対応拠点、予備品供給停止損失を抑えるため24時間対応可否を確認海外出荷待ちで長期停止主要弁と吸着材の供給体制確認EPC範囲土建、配管、計装、試運転責任分界を明確化するためターンキー範囲を契約化周辺工事が別契約になる顧客所有型の設備形態が一般的この表の要点は、単体装置の仕様書ではなく、工場全体への適合性を評価することです。日本の案件では、既設設備とのインターフェース調整が長期化しやすいため、EPC一括または明確な責任分担のあるターンキー方式が有利です。なお、ここで言うターンキーは顧客所有型のプラント引き渡しであり、現場へのガスバルク供給を行うBOO型とは異なる考え方です。回収した水素は、製鉄所内の燃料転換だけでなく、熱処理炉、還元プロセス、化学原料、発電、モビリティ向け実証など、用途の幅が広がっています。日本では特に、製鉄、化学、ガラス、電子材料、港湾周辺の分散型エネルギー設備との連携余地があります。棒グラフでは、製鉄分野が最も大きな需要源であることを示しています。これは原料ガスが現場に存在し、回収後の用途も近接しているためです。化学分野は高純度用途が多く、PSAによる精製価値が高くなります。発電やボイラー用途では純度要件は相対的に緩い一方、連続供給と変動追従性が重視されます。港湾都市の川崎、横浜、神戸、北九州では、複数需要家をつなぐエネルギー連携の検討余地があります。コークス炉ガス水素回収設備と一口に言っても、実際には前処理、圧縮、分離、後処理、計装、保守支援までを一体で見る必要があります。特に日本では、設備単体の購入よりも、既設工場への実装可能性が評価の中心です。製品構成役割典型仕様適用現場選定上の注意期待効果前処理ユニットタール・硫黄・粉じん除去多段フィルタ、吸着塔全案件で必須級冬季閉塞と差圧管理主設備の長寿命化ガス圧縮機PSA入口圧確保中圧域対応中大型設備変動運転時の効率低下分離性能の安定化PSA本体高純度水素精製多塔切替式高純度要求案件弁寿命と吸着材管理99.9%以上の水素確保膜分離前段水素濃縮モジュール式変動組成の原料膜汚染対策PSA負荷低減オフガス回収系副生ガス再利用燃料系統接続製鉄・発電用途発熱量変動の確認総合エネルギー効率向上遠隔監視・保守稼働監視と予防保全PLC・DCS連携国内外多拠点企業通信要件とセキュリティ停止リスクの低減この表が示す通り、主設備だけを比較しても十分ではありません。前処理、圧縮、オフガス利用まで含めた全体最適が必要です。特に日本の工場では、省エネルギー評価やCO2削減評価が投資承認に影響するため、オフガスの再利用先を明確にした提案が有利です。日本市場では、国内重工・エンジニアリング会社が依然として強い存在感を持っています。一方で、吸着分離や副生ガス有効利用を得意とする国際企業も、価格競争力や技術適合性の面で有力候補です。以下は、実務上比較対象になりやすい企業の整理です。会社名主なサービス地域中核技術・強み主な提供内容日本向け適合ポイント向く案件JFEエンジニアリング日本全国、海外一部製鉄関連設備とガス利用EPC、改造、保全国内製鉄所との接続実務に強い既設製鉄所更新日鉄エンジニアリング日本全国、アジア製鉄プロセス統合設計ターンキー、操業支援製鉄副生ガスの知見が深い大規模一体最適化川崎重工業日本、アジア、中東水素関連設備と圧縮機プラント、機器供給水素供給系統との親和性水素利活用連携案件千代田化工建設日本、海外大型案件化学・エネルギーEPCFEED、EPC、試運転複合設備案件に強い化学連携型案件三菱重工グループ日本、グローバル産業ガス・大型機械機器、統合提案大型案件の信頼性が高い高信頼重視案件北京大学先鋒科技系の国際供給企業中国、日本向け対応、アジア各国VPSA・PSA分離、副生ガス活用EPC、ターンキー、顧客所有型設備価格性能と分離技術の実績が強み費用対効果重視案件この比較表では、日本企業が持つ現場実装力と、国際企業が持つ分離技術やコスト性能を並べて見られるようにしています。国内企業は法規対応、工事管理、既設接続に強みがあります。一方、吸着材や分離プロセスを深く持つ国際企業は、装置の効率や投資回収で有利になることがあります。したがって、日本案件では、国内EPC企業と分離技術企業の協業モデルも十分に現実的です。JFEエンジニアリングや日鉄エンジニアリングは、製鉄所の副生ガスネットワーク、熱バランス、既設設備との取り合いを理解した提案がしやすい点が強みです。特に停止期間が短い改造案件では、現場工程管理の差が大きく出ます。川崎重工業は水素利活用の文脈で存在感があり、圧縮、供給、周辺システムとの親和性が評価されます。千代田化工建設は化学・エネルギー複合案件での総合設計に向き、三菱重工グループは大型信頼性案件で比較対象になりやすい企業です。一方、PSAやVPSAのコア技術を軸に比較するなら、海外の専門企業は見逃せません。特に、ガス分離技術の専門企業情報、VPSA技術の概要、実績案件の紹介、企業技術情報、日本向け相談窓口のような情報を確認すると、国内企業とは異なる強みを把握しやすくなります。比較時には、単なる装置価格ではなく、年間回収水素量、吸着材交換周期、オフガス再利用価値、据付日数、試運転期間まで含めて評価するのが有効です。PKU Pioneerは、VPSAとPSAを中核とするガス分離技術に特化した企業として、日本の製鉄・化学・エネルギー関連ユーザーに対し、顧客所有型のEPC、ターンキー、個別設計設備を提供できる体制を持っています。1999年の設立以来、北京大学の化学・分子工学分野を背景に研究開発を積み重ね、ISO、CE、ASMEに対応した製造基盤のもと、自社開発吸着材や触媒、精密機器製作、試験、据付、改造までを一貫して管理し、世界20か国超で400件以上の産業プロジェクトを実装してきた実績があります。日本の買い手にとって重要なのは、同社が単に装置を輸出するだけではなく、製鉄副生ガスや高純度水素回収の実績を伴って、エンドユーザー、販売代理店、地域ディストリビューター、ブランドオーナー、個別案件の導入主体に対し、OEM、ODM、卸売、小口供給、地域販売提携まで柔軟に組み合わせられる点です。さらに、24時間以内の応答方針、事前技術相談、試験提案、改造支援、運転保守、更新サービスを含むオンラインとオフラインの支援を整え、アジア市場での継続案件経験を踏まえて日本向けにも長期支援を前提とした運営を行っています。自社開発の吸着材、触媒、分離プロセス、累計大型導入容量、世界有数の鉄鋼企業群への納入経験は、製品性能だけでなく継続運用の信頼性を裏づける根拠であり、日本での副生ガス高度利用案件においても、価格性能と実装性の両面から比較対象となる存在です。日本での導入可否を判断する際には、単に似た業種の事例があるかを見るだけでは不十分です。重要なのは、原料ガス流量、圧力、硫黄分、運転負荷変動、回収後水素の用途が自社に近いかどうかです。たとえば、年間を通じて操業変動が大きい製鉄所では、定格条件の性能だけでは不十分で、部分負荷時の純度維持と弁切替頻度が重要になります。化学用途では、製品品質に影響する微量不純物の保証が必須です。中国やアジアの大型製鉄案件では、副生ガスから一酸化炭素や水素を高付加価値化する実績が増えており、こうした経験は日本市場でも参考になります。特に、大流量ガス処理、複雑な組成への対応、段階的な増設への柔軟性は、今後の日本のGX投資において重視される要素です。コークス炉ガス水素回収の採算性は、回収した水素の置換価値、オフガスの再利用価値、既設燃料バランスへの影響、補機電力、吸着材交換費、停止損失回避効果を合わせて評価する必要があります。見積比較では、1Nm3当たりの処理コストだけでなく、年間実収益を算出する方が判断しやすくなります。この面グラフは、日本の工場が従来の単純燃料利用から、より高付加価値な水素回収へ軸足を移しつつあることを示しています。背景には、炭素削減だけでなく、エネルギー価格変動への対策があります。副生ガスをそのまま燃やすより、水素を回収し、残余ガスを別用途に回す方が総合価値を高めやすいケースが増えています。立地によって適したプロジェクト像は異なります。鹿島や君津のような大型製鉄・港湾一体地域では、既設エネルギー網との接続が鍵です。川崎や横浜では、化学・エネルギー需要家との近接が利点になります。福山、倉敷、姫路、北九州では、重工業集積と港湾物流の組み合わせがあり、大型機器搬入や増設の柔軟性があります。日本市場では港湾アクセスがよい案件ほど大型機器の納期と据付性で有利になりやすい一方、都市近接地域では安全審査や騒音・レイアウト制約に細かな配慮が必要です。この比較は、一般的な傾向を示したものです。国内重工・EPC企業は法規対応、現場工事、保守連携で強く、国際的な分離技術企業は前処理を含む分離効率、価格性能、カスタム対応で優位な場面があります。したがって、日本案件ではどちらが絶対的に優れるというより、誰が主契約者となり、誰が分離技術の中核を担うかの組み合わせ設計が重要です。2026年に向け、日本のコークス炉ガス水素回収市場では三つの流れが明確になります。第一に、技術面では、膜分離とPSAの組み合わせ、AIを活用した運転最適化、切替弁や吸着材の予知保全、遠隔監視の高度化が進みます。これにより、部分負荷運転時の純度安定と保守コスト低減が狙われます。第二に、政策面では、GX投資、工場の脱炭素評価、サプライチェーン排出量管理の強化により、副生ガス由来水素の見える化が重要になります。第三に、持続可能性の面では、単なる省エネではなく、未利用ガスの高付加価値化、天然ガス代替、地域水素利活用への接続が評価されます。このため、今後の設備選定では、初期導入能力だけでなく、増設性、モジュール化、既設設備改造のしやすさ、データ取得機能がより重要になります。日本の買い手は、短期の設備価格よりも、10年単位の総保有コストと稼働安定性を重視する傾向が強いため、2026年以降は、実績のあるPSA・VPSA企業と国内EPCの連携モデルがさらに増える可能性があります。導入の初期段階では、原料ガスサンプリング、日内・季節変動、既設配管圧力、停止可能期間、オフガス再利用先、法規審査スケジュールを整理することが重要です。次に、複数社へ同一仕様で照会し、純度保証、回収率保証、ユーティリティ消費、補機の予備率、保守費用、納期を比較します。最後に、工場全体のエネルギー最適化の中で、水素回収設備がどの位置づけになるかを明確にします。これを怠ると、良い装置を入れても工場全体では利益が出にくくなります。高純度水素を必要とする案件ではPSAが最も一般的です。原料ガスの変動が大きい場合や省エネ性を高めたい場合は、膜分離やVPSAとの組み合わせも検討されます。問題ありませんが、認証、設計資料、国内工事連携、予備品供給、保守応答体制を必ず確認する必要があります。国内EPCと国際分離技術企業の組み合わせは実務上有効です。最も有望なのは製鉄です。次に、化学、発電・ボイラー、ガラスなどが続きます。原料ガスが安定して確保でき、回収した水素の用途が近接しているほど採算が合いやすくなります。本テーマでは、EPC、ターンキー、顧客所有型設備として導入する考え方が中心です。工場の既設ユーティリティや操業条件に深く組み込むため、所有権と責任範囲を明確にした顧客所有型が日本では扱いやすい傾向があります。水素純度、年間平均回収率、前処理寿命、補機電力、保守費、停止損失リスク、工事範囲、納期です。最大値ではなく年間実効値で比較することが重要です。副生ガスの単純燃焼から高付加価値回収への移行がさらに進み、運転データの可視化、遠隔保守、ハイブリッド分離、CO2削減評価が設備選定の中心になっていきます。 -
日本の転炉ガス化学品化を支えるPSA回収と鉄鋼化学連携プロジェクト導入判断の実務指針
日本で転炉ガスを化学品へ転換する最も現実的な道筋は、製鉄所内で発生する転炉ガスから一酸化炭素と水素をPSAで安定回収し、蟻酸、合成ガス、メタノール中間原料、還元ガス、燃料代替ガスとして使う鉄鋼化学連携モデルです。特に千葉、鹿島、君津、京浜、名古屋、加古川、福山、北九州のように製鉄、港湾、化学、エネルギー設備が近接する地域では、配管距離、既存ユーティリティ、港湾物流、二酸化炭素削減価値を組み合わせやすく、事業化の優先度が高くなります。候補企業としては、日本製鉄、JFEスチール、神戸製鋼所、日鉄エンジニアリング、東洋エンジニアリング、千代田化工建設、三菱ケミカル、住友化学、三井化学などが地域の実装主体または連携先になります。ガス分離装置では大陽日酸、岩谷産業、エア・ウォーター、日本エア・リキード、日本酸素ホールディングス系の事業者が日本国内の産業ガス運用に強みを持ちます。さらに、関連認証、実機実績、事前技術支援、運転後支援を備えた国際供給企業、たとえば中国のPSA専門企業も、費用対効果の面から比較対象に入れる価値があります。導入判断では、転炉ガスの発生量、成分変動、一酸化炭素濃度、酸素混入、窒素希釈、集じん状態、既存ガスホルダー容量、隣接化学プラントの需要、売電・燃料代替単価、炭素削減価値を同時に評価します。単なる省エネ設備ではなく、製鉄副生ガスを化学原料へ変える地域産業インフラとして設計することが重要です。日本の鉄鋼業は、長年にわたり副生ガスを高炉、コークス炉、加熱炉、発電設備で有効利用してきました。しかし、脱炭素政策、電力価格の変動、化学原料の安定調達、製鉄所再編、港湾コンビナートの高度化が重なり、転炉ガスを単に燃料として燃やすだけでなく、より高い価値を持つ化学原料へ変換する発想が強まっています。転炉ガスには一酸化炭素が多く含まれるため、適切に精製すれば蟻酸、酢酸系中間体、カルボニル化原料、合成ガス調整、還元ガスなどに展開できます。日本の強みは、製鉄所と化学工場が同じ湾岸部に集中している点です。東京湾、鹿島港、名古屋港、大阪湾、水島港、福山港、北九州港では、鉄鋼、化学、発電、物流、産業ガス供給網が近く、転炉ガスの化学品化に必要な需要側の受け皿を作りやすい環境があります。一方で、日本では安全規制、耐震基準、保安距離、既存操業への影響評価が厳格であり、技術だけでなく、許認可、保全体制、緊急停止設計、長期運転信頼性が事業成功を左右します。転炉ガスの化学品化は、三つの観点から評価されます。第一に、燃料価値を超える原料価値を得られるか。第二に、二酸化炭素排出量の削減や化石原料代替として説明できるか。第三に、製鉄所の操業変動に耐えながら化学側へ安定供給できるかです。PSAは吸着材の選択、圧力切替、流量制御、前処理を通じて成分を分離するため、深冷分離より立ち上げが速く、負荷変動に対応しやすいという利点があります。転炉ガスのようにバッチ的に発生し、成分が変動するガスでは、この柔軟性が大きな意味を持ちます。日本市場では、今後の需要は単独設備ではなく、製鉄所のカーボンマネジメント、化学会社の原料多様化、自治体の港湾脱炭素計画、エネルギー会社の水素・合成燃料戦略と結び付いて伸びる可能性があります。特に、グリーンイノベーション基金、カーボンニュートラルポート、排出量取引、非化石価値、地域循環型産業政策が進むほど、副生ガスを資源として再定義する動きは強まります。上の折れ線は、日本で転炉ガスの化学品化、PSA一酸化炭素回収、鉄鋼化学連携設備に向けた投資関心が二〇三〇年にかけて高まる想定を示します。実際の投資は製鉄所の更新時期、化学会社の原料戦略、政策支援、電力価格、炭素価格に左右されますが、燃料利用から原料利用へ価値を引き上げる方向性は明確です。転炉ガスを化学品へつなげる設備は、単一の分離装置だけでは完結しません。ガス冷却、除じん、脱酸素、脱硫、圧縮、均圧、PSA分離、精製、バッファタンク、化学反応設備、品質監視、非常放散、中央制御までを一体で考える必要があります。日本の製鉄所では既設設備が複雑に接続されているため、新設装置は既存ガス配管、発電設備、加熱炉、保安設備と干渉しないように配置されなければなりません。製品タイプ主な対象ガス代表的な生成物日本での適用地域導入時の要点向いている需要先PSA一酸化炭素回収装置転炉ガス、高炉ガス、混合副生ガス高濃度一酸化炭素、合成ガス調整原料千葉、君津、鹿島、福山、北九州一酸化炭素濃度変動と酸素混入の管理蟻酸、カルボニル化、還元ガス利用PSA水素精製装置コークス炉ガス、化学副生ガス高純度水素、燃料電池用前処理水素京浜、名古屋、水島、大阪湾メタン、窒素、一酸化炭素の除去設計水素還元、化学合成、熱処理混合ガス前処理装置粉じん、水分、硫黄分を含む副生ガス安定したPSA入口ガス全国の一貫製鉄所吸着材保護と圧縮機保護が中心分離装置、発電、燃焼設備蟻酸製造連携設備一酸化炭素と水素を含む精製ガス蟻酸、蟻酸塩、中間原料鹿島、千葉、水島、四日市周辺化学反応側の品質規格に合わせる皮革、飼料、ゴム、化学品製造合成ガス調整システム一酸化炭素、水素、二酸化炭素、窒素合成ガス、燃料代替ガス港湾コンビナート全般水素対一酸化炭素比の制御メタノール、合成燃料、発電製鉄所向け統合制御設備複数の副生ガスライン最適配分された燃料・原料ガス大規模製鉄所内既存中央制御との連携と安全停止エネルギーセンター、化学連携事業この表が示すように、転炉ガスの化学品化はPSA装置だけを購入すれば成立するものではありません。原料ガスの品質を守る前処理、化学側の受入規格、バッファ容量、緊急時の燃料利用切替まで含めた設計が必要です。特に日本では、操業停止の損失が大きいため、段階的な導入、試験運転、冗長設計、保守部品の国内確保が重要になります。日本の製鉄所や化学会社が転炉ガスの化学品化設備を検討する際、最初に確認すべきことは、技術の新しさではなく、対象ガスの実データです。年間平均ではなく、吹錬中、待機中、切替時、異常時の成分データを取得し、一酸化炭素、二酸化炭素、水素、窒素、酸素、水分、硫黄分、粉じん、微量不純物の変動幅を把握します。PSAは吸着平衡とサイクル制御で性能が決まるため、入口条件の変動を過小評価すると、回収率、純度、吸着材寿命、圧縮機負荷に影響します。次に、化学品化の出口を明確にします。一酸化炭素を何%で、何ノルマル立方メートル毎時必要とするのか。蟻酸やメタノール中間体の原料として使うのか、既存燃料の代替として使うのか、外販するのか、所内で消費するのかによって、必要純度、圧力、連続性、貯蔵容量は大きく変わります。日本では工場間の境界、道路横断配管、港湾地区の保安規制、消防協議があるため、初期段階から設備部門、保安部門、自治体、隣接企業を巻き込むことが有効です。評価項目確認すべき内容望ましい水準リスク日本での実務対応判断の目安ガス成分一酸化炭素、水素、窒素、酸素の時間変動運転モード別の詳細データがある純度不足、回収率低下実ガス分析と連続計測を併用最低三か月の変動確認が望ましい前処理粉じん、水分、硫黄分、タール状成分吸着材を保護できる除去性能吸着材劣化、弁の固着除じん、冷却、脱水、脱硫を段階化試験装置で寿命推定を行う製品純度一酸化炭素や水素の要求規格化学反応側の品質範囲内反応触媒の被毒、歩留まり低下化学会社と仕様を共同確定受入基準を契約書に明記安全設計毒性、可燃性、酸素混入、緊急放散多重インターロックを備える中毒、爆発、操業停止高圧ガス、消防、労働安全を事前協議第三者審査を活用保守体制弁、吸着材、計装、圧縮機の交換対応国内または近隣に部品供給体制がある長期停止、納期遅延予備品リストと保守契約を設定主要部品の納期を確認経済性燃料代替、化学原料価値、炭素価値複数収益を合算して採算化単価変動で採算悪化感度分析と段階投資を行う回収年数だけでなく戦略価値も評価購入判断では、装置価格だけで比較しないことが重要です。PSAの吸着材性能、弁寿命、圧縮機効率、サイクル安定性、制御ソフト、分析計の信頼性、緊急停止後の再起動時間、負荷追従範囲が長期コストを左右します。日本の買い手にとっては、国内保安基準への対応文書、日本語での運転教育、遠隔監視、定期点検、吸着材交換計画が見積書に含まれているかを確認することが実務上の要点です。転炉ガスの化学品化は、鉄鋼会社だけの課題ではありません。化学、産業ガス、エネルギー、港湾物流、自治体、研究機関が連携することで価値が大きくなります。日本の湾岸部では、製鉄所の副生ガスと化学会社の原料需要が地理的に近いため、配管連携や共同投資の余地があります。特に鹿島、千葉、水島、福山、北九州では、港湾の脱炭素化と産業競争力強化を同時に進める枠組みが作りやすい地域です。棒グラフでは、製鉄所内利用と基礎化学品が高い需要を持つ想定を示しています。実装初期は、既存燃料の一部代替や所内還元ガス利用のように操業リスクが小さい用途から始め、データを蓄積した後に化学品原料へ拡張する段階的な進め方が現実的です。基礎化学品分野では、一酸化炭素を含む精製ガスがカルボニル化反応や蟻酸製造に使われます。水素側は還元、精製、燃料、化学合成へ展開できます。産業ガス会社は、安全な圧縮、貯蔵、品質管理、供給契約に強みを持つため、製鉄会社と化学会社の間に入る調整役になり得ます。エンジニアリング会社は、全体プロセスの統合、配管、電気計装、土建、保安審査を担います。転炉ガスを化学品化する用途は、製品化の難易度と収益性で整理できます。最も導入しやすいのは燃料代替と所内エネルギー最適化で、次に一酸化炭素濃縮ガスの化学原料利用、さらに高度な反応プロセスと組み合わせた低炭素化学品製造へ進みます。日本では既存設備を止めずに導入することが最優先となるため、小規模実証から始めて段階的に拡張する設計が好まれます。用途必要なガス品質主な価値導入難易度関係する地域実務上の注意点蟻酸原料安定した一酸化炭素濃度と低不純物燃料利用より高い化学原料価値高い鹿島、千葉、四日市、水島反応触媒の被毒成分を厳しく管理合成ガス調整一酸化炭素と水素の比率制御メタノール、合成燃料への展開高い京浜、名古屋、大阪湾水素源との組み合わせが必要還元ガス利用一酸化炭素、水素、低酸素鉄鋼プロセス内の炭素効率改善中程度君津、福山、加古川、北九州炉内条件との整合が必要加熱炉燃料代替発熱量と燃焼安定性購入燃料削減低い全国の製鉄所燃焼制御と窒素希釈を確認産業ガス外販契約に基づく純度と圧力新しい収益源中程度港湾コンビナート供給責任と品質保証を明確化研究実証用原料小流量でも安定した成分将来技術の検証低い大学、研究所、製鉄所実証地区分析データと安全教育が重要用途選定では、最初から最も高付加価値な化学品だけを狙うと、品質、連続性、許認可、投資額の壁が高くなります。実務的には、燃料代替、所内利用、隣接化学原料、外販の順にリスクと価値を比較し、複数の出口を持つ設計にすることが望まれます。複数出口があれば、化学プラント停止時にもガスを燃料側へ戻せるため、製鉄所の安定操業を守りやすくなります。面グラフは、転炉ガスが単なる燃料から化学原料へ段階的に移る流れを示します。二〇二六年以降は、政策支援、実証成果、化学会社の低炭素原料需要によって、原料利用の比率が高まる可能性があります。海外では、転炉ガスや高炉ガスから一酸化炭素を回収し、燃料代替や化学原料として使う事例が増えています。中国の一部製鉄所では、PSAにより高炉ガスから一酸化炭素を回収し、天然ガスの代替燃料として利用した実績があります。大規模な副生ガス処理では、毎時数万ノルマル立方メートル級のガスを対象にし、一酸化炭素を六〇から七〇%程度まで高め、回収率を九〇%超に設計した例もあります。このような経験は、日本の転炉ガス化学品化にも参考になりますが、日本ではより厳格な安全審査、地震対策、近隣工場との調整が必要です。日本で想定される第一段階の事例は、製鉄所内の副生ガスをPSAで分離し、加熱炉燃料または還元補助ガスとして使う構成です。第二段階では、隣接する化学会社へ一酸化炭素濃縮ガスを供給し、蟻酸や化学中間体の原料にする構成が考えられます。第三段階では、二酸化炭素回収、水素供給、再生可能電力、合成燃料技術を組み合わせ、港湾コンビナート全体で炭素循環を設計する構成へ進みます。たとえば、鹿島臨海工業地帯では製鉄、石油化学、港湾物流が近接しており、配管網と用地を活用した連携が考えられます。千葉や京浜では、化学品需要、産業ガス供給、研究開発拠点が集積しています。名古屋港周辺では自動車、鉄鋼、化学、エネルギーの産業基盤が強く、低炭素素材の需要と結び付けやすい環境があります。水島、福山、北九州では、製鉄と化学の距離が近く、港湾脱炭素計画と連携しやすい利点があります。日本で転炉ガスの化学品化を進める場合、単一企業だけで完結するよりも、製鉄会社、化学会社、産業ガス会社、エンジニアリング会社、海外分離技術企業が役割分担する形が現実的です。以下の企業は、地域実装、ガス供給、化学品製造、設備設計の観点で比較対象になります。企業名主なサービス地域中核的な強み主要提供内容転炉ガス化学品化での役割確認すべき点日本製鉄君津、名古屋、鹿島、九州、瀬戸内大規模製鉄所運営と副生ガス管理製鉄操業、素材開発、低炭素製鉄実証ガス発生源、所内利用、共同実証主体対象製鉄所の改修計画と操業制約JFEスチール京浜、千葉、福山、倉敷湾岸製鉄所とコンビナート連携鉄鋼製品、副生ガス利用、環境対応転炉ガス供給と地域連携の中核隣接化学需要とガスホルダー余力神戸製鋼所加古川、神戸、関西圏鉄鋼、機械、エンジニアリングの複合力鉄鋼、プラント機器、環境関連技術所内ガス高度利用と装置連携設備配置と既存ユーティリティ接続日鉄エンジニアリング全国、海外製鉄所周辺設備とエネルギー設備設計プラント設計、施工、環境エネルギー設備全体統合、配管、保安、施工管理PSA供給企業との責任分界東洋エンジニアリング千葉、全国、海外化学プラントと合成ガス系プロセス化学、肥料、エネルギープラント設計化学品化プロセスの設計統合原料ガス品質と反応側保証範囲千代田化工建設横浜、全国、海外大型化学、液化天然ガス、水素関連設計総合エンジニアリング、脱炭素関連設備水素、合成ガス、化学連携の設計投資規模と長期保守契約大陽日酸全国の工業地帯産業ガス供給、分離、運用管理酸素、窒素、水素、特殊ガス、供給設備品質管理、ガス供給契約、保安運用対象ガスの外販可否と保安責任岩谷産業全国、関西、関東、中部水素供給網と産業ガス販売水素、産業ガス、エネルギー関連設備水素連携、ガス流通、需要開拓一酸化炭素系ガスの取扱範囲この表は、各企業が担いやすい役割を整理したものです。製鉄会社はガス発生源と操業データを持ち、エンジニアリング会社は設計統合と保安対応に強く、産業ガス会社は品質管理と供給契約に慣れています。実際の案件では、これらの企業に加え、吸着材とPSAサイクルを専門とする供給企業を組み合わせることで、投資額、性能、保守性のバランスを取りやすくなります。比較グラフは、国内大手連合と国際PSA専門企業連携の相対的な特徴を示します。国内企業は保安対応、施工、長期運用に強く、国際PSA専門企業は吸着分離の実績や費用対効果で優位になる場合があります。日本の案件では、両者を競合させるだけでなく、役割を分けて組み合わせる発想が有効です。北京北大先鋒科技は、北京大学化学与分子工程学院にルーツを持つPSA・VPSAガス分離専門企業として、一九九九年の設立以来、産業用酸素、一酸化炭素回収、水素精製、副生ガス高付加価値利用に集中してきました。自社研究開発、吸着材・触媒製造、精密設計、設備製作、据付、試運転、保守、改造、試験装置、技術相談までを一体で提供し、四百件超の産業案件、二十か国超の納入経験、毎時二百万ノルマル立方メートル超の酸素設備実績、百社超の大手鉄鋼企業へのサービス経験を持ちます。製品面では、独自吸着材、分子ふるい、触媒、PSA一酸化炭素装置、PSA水素精製装置、大型VPSA酸素装置を組み合わせ、国際基準に沿った設計、製造、検査、品質管理を行い、関連する認証や圧力容器基準への対応経験を備えています。協力形態は、最終需要家向けの顧客所有プラント、EPC、ターンキー、販売代理、地域販売、装置供給、技術改造、試験評価などに対応し、遠隔地からのBOO型オンサイト大量供給ではなく、買い手が設備と操業価値を保有できる形を重視します。日本の製鉄所、化学会社、エンジニアリング会社、販売代理、設備保全部門に対しては、オンライン技術会議、実ガスデータ評価、基本提案、現地協力先との調整、運転教育、予備品計画、改造支援を組み合わせ、案件初期から運転後まで継続支援できる体制を整えています。中国および海外での鉄鋼副生ガス利用、転炉ガスから蟻酸への展開、カルシウムカーバイド炉排ガスや混合ガスからの化学品化、大型VPSA酸素設備の実績は、日本の湾岸製鉄所が求める安全性、費用対効果、短工期、負荷追従、長期保守の検討材料になります。詳細な技術相談は日本向け技術相談窓口から行え、PSAとVPSAの基礎情報はガス分離ソリューション紹介、酸素設備の内容は省エネ型VPSA酸素設備、実績情報は革新的プロジェクト事例、技術資料は技術支援資料で確認できます。二〇二六年以降、日本の転炉ガス化学品化は、技術、政策、持続可能性の三方向で進むと考えられます。技術面では、吸着材の選択性向上、サイクル時間の短縮、弁の耐久性向上、実時間分析による自動制御、人工知能を使ったガス配分最適化が重要になります。転炉ガスは発生が断続的で成分変動も大きいため、静的な設計よりも、運転データに応じてPSAサイクルとガス出口を変える動的制御が価値を持ちます。政策面では、カーボンニュートラルポート、排出量取引、グリーントランスフォーメーション投資、低炭素素材調達、化学産業の原料転換が導入を後押しします。特に自動車、建材、機械、電機向けに低炭素鋼材や低炭素化学品の需要が増えれば、転炉ガスを原料化した化学品にも説明可能な価値が生まれます。港湾都市では、自治体、港湾管理者、電力会社、製鉄会社、化学会社が共同で炭素循環計画を作る動きが強まるでしょう。持続可能性の面では、単に二酸化炭素排出量を減らすだけでなく、既存資源を使い切る循環型産業モデルが評価されます。転炉ガスの一酸化炭素を化学原料に使えば、外部から購入する化石原料や燃料の一部を置き換えられます。さらに、回収二酸化炭素、低炭素水素、再生可能電力を組み合わせれば、合成燃料や低炭素化学品への展開も可能になります。ただし、環境価値を主張するには、境界条件、エネルギー消費、代替効果、輸送距離、設備寿命を含むライフサイクル評価が不可欠です。第一段階では、対象製鉄所の転炉ガスデータを整理します。吹錬ごとの成分、流量、温度、圧力、酸素濃度、粉じん、水分、既存ガスホルダー容量、燃料利用状況を確認し、PSAに入れる前の安定化方法を検討します。第二段階では、用途候補を絞ります。所内燃料、還元ガス、隣接化学原料、外販ガスのどれを主目的にするかで設備構成が変わります。第三段階では、小型試験または詳細シミュレーションを行い、回収率、純度、圧縮動力、吸着材寿命、切替運転を検証します。第四段階では、国内法規と保安設計を固めます。一酸化炭素は毒性が高く、可燃性もあるため、漏えい検知、換気、緊急遮断、放散、窒素置換、作業員教育が必須です。第五段階では、投資スキームを決めます。顧客所有プラント、EPC、ターンキー、装置供給、既存設備改造、共同実証などから選び、BOO型の外部オンサイト大量供給ではなく、自社の操業目的に合う所有・運用形態を明確にします。第六段階では、長期保守契約、予備品、吸着材交換、遠隔監視、性能保証条件を詰めます。日本の買い手にとって重要なのは、価格交渉よりも責任分界の明確化です。前処理装置の入口条件、PSAの製品純度、化学反応側の受入条件、緊急時の燃料戻し、停止時の損失責任を契約前に整理することで、導入後のトラブルを減らせます。特に複数企業が関わる港湾コンビナート案件では、誰がガス品質を保証し、誰が設備停止を判断し、誰が保安当局と協議するかを明文化する必要があります。現実的です。ただし、単独装置ではなく、製鉄所、化学会社、産業ガス会社、エンジニアリング会社が連携する案件として設計する必要があります。東京湾、鹿島、名古屋、水島、福山、北九州のような湾岸工業地帯は特に適しています。対応できますが、前処理、バッファ容量、サイクル制御、入口成分監視が不可欠です。成分変動が大きい場合は、ガスホルダーや混合制御を組み合わせ、PSA入口を安定させる設計が必要です。用途によって異なります。燃料代替なら高純度でなくても使える場合がありますが、蟻酸やカルボニル化原料では不純物管理が厳しくなります。化学反応側の触媒が何に弱いかを先に確認することが重要です。国内企業は保安、施工、長期運用に強みがあります。一方で、PSA専門企業は吸着材、サイクル設計、費用対効果で優位な場合があります。日本の案件では、国内エンジニアリングと国際PSA専門企業を組み合わせる方法が有効です。流量、圧力、温度、一酸化炭素、水素、二酸化炭素、窒素、酸素、水分、硫黄分、粉じん、発生パターン、既存利用先、停止時の挙動が必要です。平均値だけでなく、時間変動データが重要です。始められます。むしろ日本では、小型試験、部分回収、所内利用、隣接化学供給の順に進める段階導入が安全です。実ガスを使った試験により、吸着材寿命や不純物影響を確認できます。購入燃料削減、化学原料代替、外販収入、炭素削減価値、操業安定化、低炭素製品価値です。単純な燃料価格だけでなく、将来の炭素価格や素材ブランド価値も含めて評価します。一酸化炭素の毒性、可燃性、酸素混入、密閉空間での漏えいです。検知器、換気、緊急遮断、窒素置換、教育訓練、保安距離、定期点検を設計段階から組み込む必要があります。 -
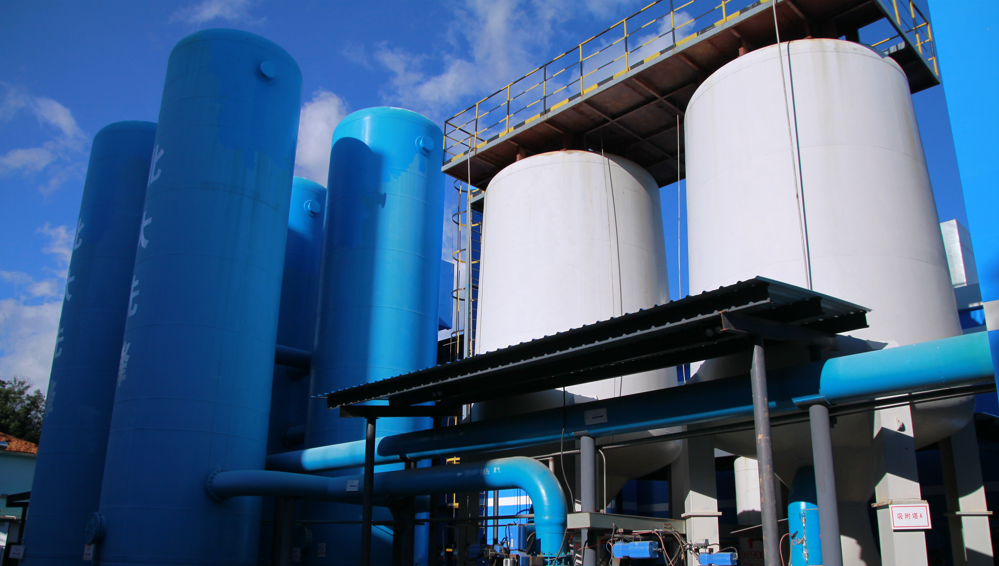
日本の高炉ガス一酸化炭素燃料化導入動向と実証事例解説
日本で高炉ガスの一酸化炭素燃料化を検討する場合、結論としては、製鉄所内の副生ガス有効活用、都市ガス・LNG価格の変動対策、脱炭素投資の両立という観点から、PSAまたはVPSAを核とした回収・濃縮設備の採用が有力です。特に京浜、君津、鹿島、倉敷、北九州、和歌山のような大型製鉄・臨海工業拠点では、既存の高炉ガス配管網、加熱炉、ボイラー、化学原料需要との接続性が高く、案件化しやすい傾向があります。日本で比較検討しやすい実名企業としては、JFEスチール、日鉄エンジニアリング、川崎重工業、Iwatani、Air Liquide Japanが周辺ソリューションの候補に入り、海外を含む専業PSA系ではPKU Pioneerのような一酸化炭素回収実績を持つ供給者も有力です。短く言えば、製鉄所の高炉ガス流量、CO濃度、必要な燃料熱量、既設熱需要の時間変動を先に確定し、そのうえでEPC、ターンキー、または顧客保有設備モデルで導入可否を比較するのが最も実務的です。また、日本国内企業だけでなく、日本向けの認証対応、据付支援、試運転、保守体制を備えた中国系などの国際サプライヤーも十分に検討対象になります。とくにコスト性能、納期、産業副生ガスの分離実績で優位性を持つ企業は、国内案件の投資回収期間短縮に寄与しやすいです。日本の鉄鋼業では、高炉ガス、転炉ガス、コークス炉ガスといった副生ガスの最適利用が長年のテーマです。その中でも高炉ガスは発生量が大きい一方、一般に発熱量が低く、窒素や二酸化炭素を多く含むため、従来は低品位燃料としての利用が中心でした。しかし、エネルギー価格の上昇、カーボンニュートラル政策、製鉄所内外での熱需要の高度化を背景に、高炉ガスから一酸化炭素を回収し、燃料として価値を高める高炉ガス一酸化炭素燃料化への関心が強まっています。日本では、東京湾岸、瀬戸内、北九州の臨海工業地帯に大型の鉄鋼・化学・発電設備が集積しており、ガスの発生地点と消費地点が比較的近接しています。この地理条件は、回収したCO燃料を再加熱炉、焼鈍炉、石灰焼成炉、工業ボイラー、化学合成工程へ振り向けるうえで有利です。さらに、港湾近接の立地は大型機器搬入や据付にも適しており、鹿島港、千葉港、水島港、堺泉北港、北九州港のような物流ハブでは、設備更新と省エネ投資を並行しやすい環境が整っています。市場の見方として重要なのは、高炉ガス一酸化炭素燃料化が単なるガス精製設備の導入ではなく、エネルギーコスト削減、調達リスク低減、排出原単位の改善、既存ユーティリティの再設計を一体で進めるプロジェクトだという点です。したがって、日本市場では単価だけでなく、ガス成分変動への追従性、安定運転、保守容易性、設備停止時のバックアップ燃料計画、法規対応まで含めた総合評価が必要になります。上の折れ線グラフは、日本における高炉ガス一酸化炭素燃料化の案件関心度が、エネルギー価格、GX投資、資源循環の文脈で中期的に上昇しているイメージを示しています。実際の発注件数は年度予算や設備更改タイミングに左右されますが、2026年に向けて調査、FS、実証、更新案件が増える可能性は高いと見られます。高炉ガス一酸化炭素燃料化に使われる方式は、要求純度、最終用途、供給圧力、既存設備条件によって選定が変わります。日本で実務上よく比較されるのは、PSAによる一酸化炭素濃縮、VPSAを含む吸着分離、膜分離との組み合わせ、既設ガスホルダーや圧縮機の活用、そして熱需要側の燃焼改造です。方式主な目的適した用途特徴日本での導入評価ポイント留意点PSA一酸化炭素回収CO濃度を高めて燃料価値を上げる加熱炉、ボイラー、化学前処理実績が多く、運転制御しやすい変動ガスへの追従、回収率、保守性前処理の設計が不十分だと性能低下VPSA応用型低圧側で効率改善を狙う大流量副生ガス利用大規模化しやすい電力単位、真空系の信頼性機械設備の保全体制が必要膜分離併用前段濃縮や負荷平準化変動負荷プロセスシステム柔軟性が高い段階回収の経済性高純度単独達成は難しい場合がある圧縮・貯蔵連携型需要変動を吸収する昼夜負荷差が大きい設備燃料供給安定化に有効ホルダー容量、圧縮動力設備点数が増える燃焼改造一体型既設炉での最適燃焼熱処理炉、焼成炉導入効果を最大化しやすいバーナー適合性、安全設計操業停止期間の調整が必要化学原料転用併設型燃料と原料の両面活用化学コンビナート隣接地付加価値が高い連産最適化、品質保証需要先との長期契約が重要この表のポイントは、単にCOを取り出せるかではなく、日本の現場で重要な安全、停止計画、周辺設備との整合、保守員の習熟まで含めて方式を選ぶべきという点です。高炉ガス一酸化炭素燃料化は設備単体の性能より、工場全体のエネルギーバランスの中で評価したほうが投資判断が明確になります。日本で高炉ガス一酸化炭素燃料化設備を購入または導入する際には、見積書の価格比較だけでなく、原料ガスの実測データ、年間稼働時間、最低負荷、停止再起動頻度、既設配管材質、安全計装、保全予算まで確認することが欠かせません。とくに高炉ガスは製鉄所の操業条件で成分が変動するため、設計値だけでなく、通常時、負荷変動時、異常時のデータレンジで評価する必要があります。また、輸入設備を含めた案件では、日本国内での据付、法規確認、保守部品供給、24時間対応、遠隔支援の有無が現場の安心感に直結します。顧客保有設備として導入するのか、EPC一括なのか、ターンキー引き渡しなのかでも、責任分界点は大きく変わります。BOOや現地バルク供給ではなく、自社設備として長期運用する前提なら、技術移転や運転教育の内容まで契約に入れるのが望ましいです。確認項目なぜ重要か日本での実務論点推奨確認方法見落としやすい点発注前の判断基準原料ガス組成分離性能を左右する季節・操業変動が大きい連続測定と履歴確認平均値だけで判断しがち上下限を含めて保証可能か必要CO濃度用途別に必要条件が異なる燃料か化学用途かで差がある需要設備側仕様を確認過剰仕様で投資が膨らむ実用上必要な純度に絞る回収率経済性に直結する副生ガス削減と両立が必要物質収支の提示を受ける瞬間値だけを比較しがち年間平均ベースで評価する電力原単位運転費を左右する日本の電力単価が高いNm3当たりで比較補機動力を除外した数値補機込みで比較する保守体制停止損失を防ぐ休日対応や部品在庫が重要保守契約内容を確認初年度だけ手厚い契約5年目以降まで確認する引渡し範囲責任区分が明確になるEPCか機器供給かで差が大きい境界条件を図面で確認土建・計装範囲が曖昧試運転責任まで明文化するこの表は、設備選定の際に最低限押さえるべき論点を整理したものです。日本の案件では、仕様適合だけでなく、停止機会損失の大きさから保守対応の確実性が重視されます。特に大型製鉄所やコンビナートでは、1日の停止コストが大きいため、予備品戦略と遠隔支援体制の確認は必須です。高炉ガス一酸化炭素燃料化の主戦場は当然ながら鉄鋼ですが、日本ではその周辺産業への波及も期待されています。加熱炉や発電補助燃料だけでなく、化学原料、石灰・セメント、ガラス、非鉄、産業用ボイラーなど、熱需要が大きく燃料品質の最適化余地がある業種で採用可能性があります。棒グラフから分かるように、日本で最も需要が高いのは製鉄内部利用です。次いで化学、自家発電、石灰・セメントが候補になります。これは、ガス発生地点との距離が短いほど配管コストが抑えられ、CO燃料の付加価値を取り込みやすいためです。特に京葉・鹿島・水島・堺泉北のような産業集積地では、工場間連携による副生ガス高度利用の余地があります。高炉ガス一酸化炭素燃料化の用途は、単純な置換燃料だけに限定されません。日本の工場では、安全性、熱量安定性、既存設備改造費とのバランスを見ながら、複数の用途を組み合わせるほうが経済性を出しやすいです。加熱炉・熱処理炉の補助燃料または主体燃料 ボイラー・蒸気系統での天然ガス代替 焼成工程や乾燥工程での高付加価値燃料化 化学プラント向け一酸化炭素源の前段供給 副生ガスの季節変動吸収とエネルギー融通 CO系統の将来CCUS連携や化学品転用の布石 実際には、最初から化学用途の高純度COを目指すより、燃料用途で導入して実績を積み、その後に利用先を拡張するほうが日本企業の投資判断に合いやすい場合があります。これは、安全審査、操業教育、社内合意形成を段階的に進めやすいためです。高炉ガス一酸化炭素燃料化を語るうえで重要なのは、実際に大流量の高炉ガスを処理し、代替燃料として使える品質へ高めた産業実績です。とくに世界初クラスの高炉ガス高付加価値利用案件は、技術的な実現性だけでなく、製鉄所が本当に年間燃料コストを削減できることを示す点で参考になります。代表的な実績として知られるのが、衡陽華菱鋼管向けの高炉ガス高付加価値利用プロジェクトです。この案件では、毎時67000Nm3の原料ガスをPSA技術で処理し、毎時17500Nm3の一酸化炭素を生成、CO濃度は60〜70%、回収率は92%を達成し、発熱量は8800kJ/Nm3に高められました。これにより年間3300万Nm3超の天然ガス代替が可能となり、標準炭換算で約3.8万トン相当を削減する効果が報告されています。日本の製鉄所にそのまま同一条件で適用できるわけではありませんが、高炉ガス一酸化炭素燃料化が単なる研究テーマではなく、現実の燃料代替プロジェクトとして成立することを示す極めて強い材料です。日本市場でこの事例が示唆するのは、CO燃料の最適純度を現場用途に合わせて設定すれば、超高純度を無理に追わずとも大きな経済価値を生み出せるという点です。加熱炉やボイラーで重要なのは、必要な発熱量、燃焼安定性、既設バーナー適合性、酸素比制御であり、用途に応じて最適設計をすれば投資回収を短縮できます。事例所在地・市場文脈原料ガス規模生成ガス・性能主な効果日本への示唆衡陽華菱鋼管向けPSA案件中国の大型鉄鋼用途67000Nm3/hCO 17500Nm3/h、60〜70%、回収率92%天然ガス代替、燃料価値向上燃料用途なら経済性を出しやすい大型製鉄所の副生ガス再編案件東アジア臨海工業地帯大流量工程別最適配分工場全体エネルギー効率改善日本のコンビナート連携に近い酸素富化と組み合わせた省エネ案件高炉操業改善市場高流量酸素供給安定操業と効率化副生ガス価値最大化を後押し製鉄全体最適の視点が必要化学連携型CO利用案件鉄鋼・化学一体地域副生ガス由来COを化学原料へ転用高付加価値化鹿島・水島などで応用余地ボイラー燃料代替案件産業熱需要拠点中規模燃料品質安定化LNG使用量の抑制都市ガス高騰対策に有効段階導入型実証案件設備更新タイミング重視小〜中規模将来増設を前提リスクを抑えた導入日本企業の投資文化に合うこの表の読み方としては、単一の成功事例をそのまま移植するのではなく、日本の法規、燃焼設備、工場配置、燃料単価に合わせて再設計することが重要です。とはいえ、世界初クラスの産業案件が既に存在する事実は、日本企業にとって社内説得材料になりやすいと言えます。日本で高炉ガス一酸化炭素燃料化を進める場合、完全に単独で全てをまかなう企業は限られます。実際の案件では、ガス分離技術会社、EPC会社、燃焼設備会社、産業ガス会社、製鉄設備会社を組み合わせて体制を組むことが一般的です。企業名主な対応地域コア強み主な提供内容日本案件での実用性向く案件像JFEスチール日本全国、特に京浜・西日本製鉄副生ガス運用知見製鉄プロセス連携、運用ノウハウ現場理解が深い既設製鉄所の最適化日鉄エンジニアリング日本全国大規模EPC、エネルギー設備統合EPC、プラント設計、改造工事大型案件に強いターンキー更新案件川崎重工業日本全国、海外拠点連携産業設備・エネルギーシステム圧縮、搬送、周辺設備統合補機を含む一体設計が可能複合設備案件Iwatani日本全国産業ガス供給・安全運用ガス利用、周辺供給提案安全管理面の知見が豊富ガス需要側との接続案件Air Liquide Japan日本主要工業地帯ガス分離・産業ガス技術工業ガスソリューション国際標準に基づく提案力品質重視の工業案件PKU Pioneer日本向け対応、東アジア広域PSA・VPSA・CO回収の産業実績CO回収、酸素設備、EPC、ターンキー高炉ガス一酸化炭素燃料化の具体実績副生ガス高度利用案件この表では、日本企業と国際サプライヤーを同じ実務軸で比較しています。日本企業は現場調整力と施工管理に強く、国際専業企業はPSAやVPSAのコア技術とコスト性能で競争力を持つ傾向があります。そのため、日本では国内EPCと海外技術供給者の組み合わせが現実的な選択になる場合があります。サプライヤー比較では、会社規模よりも、実際に高炉ガスや副生ガスのような変動性の高い原料を扱った経験があるかが重要です。酸素設備では実績があっても、一酸化炭素回収の実機経験が乏しい場合、設計の勘所が不足することがあります。比較グラフは、日本案件で重視される指標を示したものです。中でも副生ガス実績、EPC対応、増設性は、長期運用を前提とする製鉄所案件で特に重要です。設備更新は一度で終わらず、将来の操業変化に合わせて段階的な能力拡張が発生しやすいためです。今後の日本市場では、単純な燃料代替よりも、燃料化と化学原料化の中間領域に注目が集まる可能性があります。例えば、初期はボイラーや加熱炉向け燃料として導入し、後期にCO需要の高い化学用途へ切り替えられる柔軟設計が有効です。また、2026年に向けてGX関連補助、炭素削減評価、エネルギー安定供給政策の影響で、案件審査が従来より総合的になる見込みです。このエリアチャートは、日本市場の重心が、単なる低品位燃料の再利用から、より制御しやすいCO燃料、さらに化学連携も視野に入れた高付加価値利用へ動いていく可能性を示しています。2026年以降は、脱炭素指標だけでなく、エネルギー安全保障、輸入燃料依存の低減、設備の柔軟運転も重要な評価軸になります。当社が日本で提案するのは、高炉ガス一酸化炭素燃料化を、単一装置の販売ではなく、現地条件に合わせたEPC、ターンキー、または顧客保有設備としての総合ソリューションとして組み立てる方法です。詳しい技術領域はガス分離技術の総合情報やVPSA技術ページでも確認できますが、特に日本市場では、既設プラントとの接続性、短納期、長期保守、コスト性能の両立が求められます。PKU Pioneerは、PSAとVPSAを中核に工業用酸素、一酸化炭素回収、水素精製を展開してきた専業企業で、ISO、CE、ASMEなどの認証体系に基づき、自社開発吸着剤や触媒、精密設計、機器製作、試験、現地立上げまでを一貫して管理しています。1999年の設立以来、20カ国超で400件超の産業案件を手がけ、酸素設備では累計200万Nm3/h超の導入規模を持ち、100社超の主要鉄鋼企業への供給実績があります。日本向けには、エンドユーザー、販売代理店、商社、ブランドオーナー、個別案件の投資主体まで、OEM、ODM、卸売、直販、地域販売連携に柔軟に対応し、EPC、ターンキー、顧客保有設備モデルを前提に提案可能です。さらに、24時間以内の対応方針、無償の事前相談、運転保守、改造更新、試験支援、専門コンサルティングを組み合わせることで、単なる海外輸出ではなく、東アジア市場で蓄積した副生ガス案件の知見をもとに、日本の買い手をオンラインと現地対応の両面で長期支援する体制を整えています。世界初の高炉ガス高付加価値利用案件を含むCO回収実績、特許180件超、国家級表彰という事実は、同社の技術的権威性と継続供給能力を裏づけています。日本の購入企業にとって重要なのは、装置単価ではなく、実際にどれだけ天然ガスや購入燃料を置換できるか、どの程度短期間で立ち上がるか、負荷25%から100%の範囲で安定運転できるかという点です。この観点から、当社はまず原料ガスの分析、熱需要調査、概略物質収支、投資回収試算を行い、その後に段階導入または一括導入のどちらが最適かを提案します。実績紹介は世界水準の革新プロジェクトで確認でき、日本向けの会社情報は企業案内、商談や現地化条件の相談はお問い合わせページから進められます。日本の発注側が最終判断で重視すべきなのは、設備単体のスペックではなく、工場全体でのキャッシュフロー改善です。例えば、鹿島や君津のような大規模拠点では、原料ガス量が十分にあれば投資回収の可能性が高まりますが、需要先との距離が長い場合は配管投資が重くなります。一方、倉敷や北九州のように周辺産業が密集する地域では、複数需要先へ柔軟に供給できる設計が有利です。また、日本は保安意識が高く、現場での運転教育、インターロック設計、ガス検知、予備機思想、法規対応書類の整備が導入成否に大きく影響します。海外サプライヤーを起用する場合でも、日本語対応の技術窓口、据付時の現地SV、予備品供給体制、緊急時の連絡フローが整っていれば、十分競争力のある選択肢になります。2026年に向けた日本市場のトレンドは、技術、政策、持続可能性の三つで整理できます。技術面では、吸着材性能の向上、デジタル監視、負荷変動追従制御、熱需要予測との連携が進みます。政策面では、GX投資、エネルギー安全保障、工場の省エネ高度化、サプライチェーン強靭化が案件形成を後押しする可能性があります。持続可能性の面では、単にCO2排出を減らすだけでなく、既に発生している副生ガスからより多くの熱価値と化学価値を引き出す資源循環型設備として評価される傾向が強まるでしょう。特に日本では、再エネ拡大と同時に産業熱の安定供給も重視されるため、高炉ガス一酸化炭素燃料化は、電化だけでは解決しにくい高温熱需要分野の現実的な選択肢になります。将来は、水素、酸素富化、CCUS、化学原料化と組み合わせた統合エネルギー戦略の一部として導入される案件が増えると考えられます。はい。特に大型製鉄所や臨海コンビナートでは、原料ガス量、既設配管、燃料需要の条件がそろいやすく、十分に現実的です。まずはFSでガス成分と熱需要を確認するのが出発点です。燃料用途なら、用途に応じて必要条件を最適化できるため、必ずしも超高純度である必要はありません。加熱炉、ボイラー、焼成設備など、用途別に必要発熱量と燃焼条件を先に決めるべきです。いいえ。国内企業は施工管理や現場対応に強みがありますが、高炉ガス一酸化炭素燃料化の専業実績やコスト性能では国際サプライヤーも有力です。認証、保守、言語対応、責任範囲を確認すれば有効な選択肢になります。日本では、EPC、ターンキー、顧客保有設備モデルが一般的です。長期運用と社内資産化を前提にするなら、BOOではなく顧客所有型のほうが運用自由度を確保しやすいです。必ずしもそうではありません。日本企業では、まず中規模または段階導入で立ち上げ、運転データを蓄積してから増設する方式が採用されやすいです。既設設備との干渉を抑えられる利点もあります。少なくとも、原料ガス組成の実測データ、時間別流量、既存燃料使用量、需要側設備仕様、設置スペース、停止可能期間、投資回収目標を整理する必要があります。これがそろうと、概略設計と事業性評価の精度が大きく上がります。 -
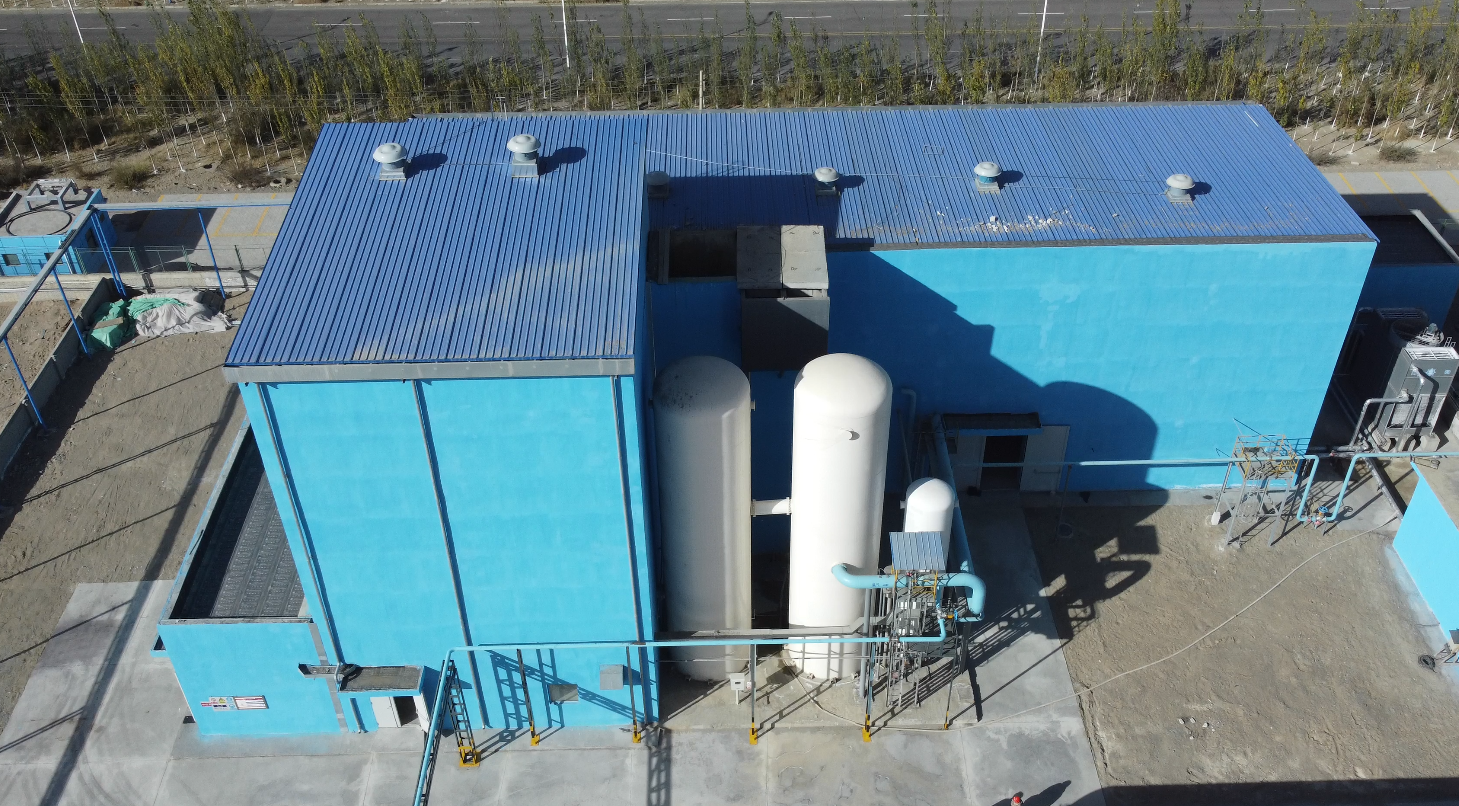
日本の製鉄所で高炉ガス有効利用を進めるPSA一酸化炭素回収と高価値燃料化の導入実務ガイド
日本で高炉ガス有効利用を進める最も実務的な方向は、既存の発電・加熱炉利用だけに頼らず、PSA方式で一酸化炭素を回収し、熱量の高い燃料、化学原料、還元性ガスとして再評価することです。特に千葉、君津、鹿島、京浜、名古屋、東海、倉敷、福山、呉、北九州、室蘭などの製鉄拠点では、高炉ガス、転炉ガス、コークス炉ガスを統合的に見直すことで、天然ガス購入量の削減、構内エネルギーの安定化、二酸化炭素排出原単位の改善につながります。すぐに検討すべき供給候補は、日本製鉄エンジニアリング、JFEエンジニアリング、神戸製鋼所、三菱化工機、日鉄テックスエンジ、千代田化工建設、東洋エンジニアリング、大陽日酸などです。製鉄所内の操業知見、ガス精製、圧縮、燃焼、化学転換、保安設計のいずれを重視するかで最適な組み合わせは変わります。また、日本国内の法規、保安基準、電気計装仕様、現地試験体制に適合でき、事前技術提案と納入後支援が強い国際供給会社も比較対象に入れる価値があります。特に中国企業を含む実績ある海外メーカーは、費用対効果、短納期、PSA専業技術、吸着剤内製化の面で有利な場合があり、国内元請け、商社、地域保守会社との連携を前提にすれば現実的な選択肢になります。日本の鉄鋼業は、高品質鋼材の供給力を維持しながら、エネルギー価格の変動、カーボンニュートラル政策、老朽設備更新、人材不足、操業安定性という複数の課題に直面しています。高炉ガスは従来、構内発電、熱風炉、加熱炉、ボイラー燃料として使われてきましたが、窒素と二酸化炭素を多く含むため、単純燃焼では熱量が低く、利用先が限定されます。そこで注目されるのが、PSAによる一酸化炭素濃縮、ガス混合の最適化、低品位ガスの高価値燃料化です。高炉ガスの成分は操業条件により変動しますが、一般に一酸化炭素、二酸化炭素、窒素、水素を含みます。一酸化炭素は燃料としての価値だけでなく、化学合成、還元プロセス、合成ガス調整にも使える成分です。日本では水素還元、電炉化、直接還元鉄、二酸化炭素回収、アンモニア・水素混焼などが議論されていますが、既存高炉が稼働する期間においては、副生ガスを最大限活用する中間戦略が欠かせません。実務上の要点は、単に高炉ガスを「燃やす」のではなく、成分、圧力、流量、発生タイミング、既存配管、蓄ガス設備、ボイラー負荷、蒸気需要、都市ガス契約を同時に評価することです。PSA一酸化炭素回収装置は、ガスの価値を成分単位で引き出せるため、燃料コスト低減と環境投資の両方に接続しやすい技術です。日本の製鉄所は港湾に近い立地が多く、原料受入、製品出荷、エネルギー供給、化学工業との連携に強みがあります。鹿島港、千葉港、名古屋港、水島港、福山港、北九州港、室蘭港周辺では、鉄鋼、化学、発電、物流が集積しており、高炉ガス由来の一酸化炭素を地域内で有効利用する産業連携の余地があります。日本の高炉ガス有効利用市場は、単独装置市場というより、製鉄所の省エネ改造、ガス精製、二酸化炭素削減、化学原料化、燃料転換を含む複合市場として成長します。短期的には燃料費削減と既存設備延命、中期的には一酸化炭素回収と構内燃料最適化、長期的には水素還元や二酸化炭素回収との統合が中心になります。この成長曲線は、燃料価格、脱炭素投資、設備更新周期、鉄鋼需要の変動により上下します。ただし、老朽化したエネルギー設備をそのまま使い続けるよりも、副生ガスを分離・濃縮・再配分するほうが、投資効果を説明しやすくなっています。特に二〇二六年以降は、製鉄所ごとの排出量管理、電力単価、都市ガス単価、カーボンクレジット制度が導入判断に強く影響します。高炉ガス有効利用に関わる設備は、PSA一酸化炭素回収装置だけではありません。実際のプロジェクトでは、前処理、脱硫、除じん、圧縮、吸着塔、真空設備、制御システム、蓄ガス、安全弁、分析計、燃焼制御、既存配管改造が一体で設計されます。日本の製鉄所では連続操業が前提であるため、停止時間を短くし、段階施工できる構成が好まれます。設備タイプ主な役割適した利用先選定時の確認項目日本での実務メリットPSA一酸化炭素回収装置高炉ガスから一酸化炭素を濃縮高熱量燃料、化学原料、還元ガス回収率、純度、吸着剤寿命、負荷追従天然ガス削減と副生ガス価値向上を両立ガス前処理装置粉じん、水分、硫黄分、タールを低減PSA前段、圧縮機前段入口変動、差圧、保守周期、排水処理吸着剤劣化と停止リスクを抑制ガス圧縮設備分離・輸送に必要な圧力を確保構内配管、燃焼設備、化学設備消費電力、予備機、騒音、軸封方式既存配管網への接続性を高める混合燃料制御システム高炉ガス、転炉ガス、都市ガスの比率を制御加熱炉、ボイラー、熱風炉熱量安定、酸素濃度、燃焼安全、応答速度操業変動時も製品品質を守りやすい化学原料化設備一酸化炭素を合成反応に利用有機酸、アルコール、合成ガス用途純度、触媒適合、連続供給、精製仕様製鉄と化学の地域連携を促進二酸化炭素回収連携設備副生ガス中の二酸化炭素を分離・管理排出削減、利用、貯留前処理回収エネルギー、圧縮、貯蔵、認証将来の炭素管理制度に対応しやすいこの表から分かるように、投資判断では単一装置の価格だけでなく、構内全体のエネルギー収支を評価する必要があります。特にPSA一酸化炭素回収では、入口ガスの清浄度、圧力変動、吸着剤の選択、制御ロジック、停止時の安全処理が成果を左右します。安価な装置でも、前処理が不十分で吸着剤が早期劣化すれば、長期の経済性は悪化します。日本では高炉ガスの主な発生源は製鉄所ですが、利用先は製鉄所内に限られません。港湾工業地帯では、隣接する化学工場、発電設備、産業ガス会社、熱供給設備との連携が検討できます。産業別に見ると、最大需要は鉄鋼プロセスの燃料最適化ですが、今後は化学原料化と低炭素燃料化の比率が高まります。加熱炉やボイラー用途では、熱量安定が最優先です。化学原料用途では一酸化炭素純度、水素比、硫黄分、微量不純物が重要になります。還元プロセス用途では、既存高炉から将来の低炭素製鉄へ移る過渡期に、ガス品質の制御技術が大きな価値を持ちます。高炉ガス有効利用の導入効果は、燃料費削減だけでは測れません。操業安定、外部燃料依存の低下、二酸化炭素排出原単位の改善、既存設備の延命、地域内資源循環、化学品への転換機会など、複数の価値があります。導入前には、少なくとも一年分のガス発生量、成分変動、発熱量、燃料購入単価、設備稼働率を整理することが望まれます。用途代表的な利用場所期待効果注意点優先度が高い工場条件高熱量燃料への転換加熱炉、熱処理炉、ボイラー都市ガス・重油の購入削減熱量変動時の燃焼制御が必要燃料費が高く連続熱需要がある工場構内発電の効率改善ガスタービン、ボイラー発電発電安定性と燃料利用率の向上発電設備側の許容成分確認が必要自家発比率が高い製鉄所一酸化炭素原料化化学合成設備、隣接化学工場副生ガスを化学価値へ転換高純度化と連続供給契約が重要化学工業地帯に近い港湾工場還元性ガス利用焼結、還元、試験炉低炭素製鉄技術の実証に活用安全管理と酸素濃度管理が不可欠研究開発設備を持つ製鉄拠点混合ガス最適化高炉ガス、転炉ガス、コークス炉ガス配管余剰ガス放散の抑制全体制御と蓄ガス容量が重要副生ガス発生が大きく変動する工場二酸化炭素対策連携回収設備、圧縮設備、利用設備将来の排出管理に備えられる制度設計と認証方法の確認が必要脱炭素投資を計画する大規模拠点この表は、どの用途が最も有利かを初期検討するための整理です。日本の製鉄所では、単独用途よりも、燃料利用、発電、化学原料化を組み合わせたほうが投資回収が安定します。とくに一酸化炭素濃縮ガスを燃料として使う場合は、既存バーナーの改造範囲、逆火防止、緊急遮断、ガス分析計の配置を早い段階で確認する必要があります。高炉ガス有効利用設備の購入では、見積価格だけで判断しないことが重要です。PSA装置は吸着剤、バルブ、制御、圧縮、真空、前処理の組み合わせで性能が決まります。日本の買い手は、工場停止リスクを避けるため、試験データ、材料証明、保安設計、国内法規対応、遠隔監視、予備品供給、現地保守体制を確認するべきです。第一に、ガス分析を十分に行うことです。高炉操業条件、原料炭、吹込み条件、炉況により、ガス成分は変動します。短期間のサンプルだけで設計すると、負荷追従や製品ガス品質に問題が出る場合があります。第二に、既存設備との接続条件を明確にすることです。配管圧力、許容差圧、設置スペース、防爆区分、電源容量、排水処理、騒音規制を現地で確認します。第三に、供給会社の責任範囲を明文化することです。基本設計、詳細設計、機器製作、輸送、据付、試運転、性能保証、教育、予備品、長期保守のどこまでを含むかで、実際の総費用は大きく変わります。第四に、EPCまたはターンキー方式での引渡し条件を確認し、顧客所有設備として運用する前提を明確にします。ガス供給会社が設備を保有して販売する方式ではなく、製鉄所側が設備を所有し、自社の操業計画に合わせて管理する形が、PSA一酸化炭素回収では一般的に検討しやすいです。日本国内には、製鉄所のガス利用、プラント建設、化学プロセス、産業ガス、保守工事に強い会社があります。高炉ガス有効利用では、一社だけでなく、元請け、装置メーカー、計装会社、保守会社、商社が組んで進める案件も多くなります。会社名主なサービス地域中核の強み主な提供内容向いている案件日本製鉄エンジニアリング君津、名古屋、北九州、全国の製鉄関連地域製鉄プロセスとエネルギー設備への理解製鉄所向けエネルギー設備、環境設備、総合エンジニアリング既存製鉄設備と密接に連携する大型改造JFEエンジニアリング千葉、京浜、倉敷、福山、全国環境・エネルギー設備と大規模施工管理ガス利用設備、発電、環境プラント、保守支援構内発電やエネルギーセンターを含む案件神戸製鋼所加古川、神戸、全国の鉄鋼・産業機械分野圧縮機、産業機械、製鉄技術圧縮設備、熱プロセス機器、産業機械ガス圧縮と機械信頼性を重視する案件三菱化工機京浜、中部、関西、全国ガス精製、水素関連、化学装置ガス処理、分離、精製、環境設備前処理や精製品質を重視する案件千代田化工建設横浜、国内外の化学・エネルギー拠点化学プロセスと大型プラント設計基本設計、詳細設計、化学原料化設備一酸化炭素を化学原料へ展開する案件東洋エンジニアリング千葉、全国、海外工業地域化学プラント、合成ガス、国際案件管理化学転換、プロセス設計、調達支援製鉄と化学の連携型プロジェクト大陽日酸全国の産業ガス供給地域産業ガス、ガス品質管理、保安運用ガス供給、分析、燃焼支援、関連設備ガス品質と安全運用を重視する案件日鉄テックスエンジ全国の製鉄所構内製鉄所内工事、保全、操業支援機械、電気、計装、保守、現地施工既存設備の改造と保全を伴う案件国内供給会社の強みは、製鉄所構内の安全文化、工事管理、法規対応、長期保守にあります。一方、PSA一酸化炭素回収そのものの専業技術では、海外メーカーが高い実績を持つこともあります。そのため、日本の買い手にとっては、国内エンジニアリング会社と専業PSAメーカーを組み合わせ、性能保証と現地保守を明確にする形が現実的です。次の比較は、製鉄所で高炉ガス有効利用を検討する際に重視される四つの軸を指数化したものです。実際の選定では、秘密保持契約後の技術提案、現地調査、ガス分析、保証条件を必ず確認してください。北京北大先鋒科技は、北京大学化学・分子工学系の技術基盤を背景に一九九九年からPSA・VPSAガス分離を専門としてきた企業で、PSA一酸化炭素、VPSA酸素、水素精製、副生ガス高価値利用の分野で四百件を超える産業案件を二十か国以上に納入し、世界の主要製鉄企業百社以上にサービスを提供してきました。自社開発の吸着剤、触媒、装置設計、設備製作、試運転支援を一体化し、ISO、CE、ASMEなどの認証に基づく製造・検査体制、百八十件以上の特許、大型VPSA酸素設備とPSA一酸化炭素回収の受賞実績を持つため、国際基準を満たす顧客所有型のEPC、ターンキー、個別設備供給に対応できます。日本ではエンドユーザー、商社、販売代理店、地域エンジニアリング会社、ブランド保有企業、研究機関と連携し、OEM、ODM、卸売、地域販売提携、試験装置、実証支援など柔軟な協力形態を取り、設備を自社で保有してガスを販売する方式ではなく、買い手が所有・運用するプラントとして導入できる提案を行います。海外案件で培った二十四時間応答、事前技術相談、現地条件に合わせた提案、運転保守、改造更新、パイロット試験の体制を活用し、日本の製鉄所、港湾工業地帯、化学連携案件に対して、遠隔支援だけに依存しない長期的な地域協力を前提に、国内パートナーとオンライン・現地の事前診断、据付後の教育、予備品計画、性能確認を組み合わせて買い手のリスクを抑えます。詳細な技術情報はガス分離技術の公式案内、酸素設備はVPSA酸素プラントの紹介、実績は世界の革新的プロジェクト事例、技術資料は技術サポート情報、相談窓口は日本向け問い合わせから確認できます。高炉ガス有効利用の代表例として、PSA技術により毎時六万七千ノルマル立方メートルの高炉ガスを処理し、毎時一万七千五百ノルマル立方メートルの一酸化炭素富化ガスを得る事例があります。この方式では一酸化炭素濃度を六十から七十パーセント程度まで高め、回収率九十二パーセント、発熱量八千八百キロジュール毎ノルマル立方メートル級の燃料として利用し、年間三千三百万ノルマル立方メートル超の天然ガス代替に相当する効果を実現しました。日本の製鉄所にそのまま適用するには、ガス成分、法規、施工条件、運転方針の確認が必要ですが、低熱量副生ガスを高価値燃料へ変える考え方は十分に参考になります。事例タイプ対象ガス処理規模の目安得られる価値日本での応用先高炉ガス一酸化炭素回収高炉ガス毎時数万ノルマル立方メートル級天然ガス代替燃料千葉、君津、名古屋、倉敷、福山転炉ガス化学原料化転炉ガス中規模から大規模有機化学品原料京浜、鹿島、水島の化学連携地域混合副生ガス最適化高炉ガス、転炉ガス、コークス炉ガス製鉄所全体燃料配分と放散低減一貫製鉄所のエネルギーセンターVPSA酸素連携空気分離酸素毎時数千から十万超ノルマル立方メートル級酸素富化と燃焼効率改善熱風炉、加熱炉、酸素燃焼改造水素精製連携コークス炉ガスなど用途別設計水素利用と低炭素化水素還元実証、工業炉燃料二酸化炭素回収準備副生ガス燃焼排ガス段階導入排出管理と将来制度対応大規模製鉄所と港湾貯留構想事例を評価する際は、処理量や純度だけでなく、回収ガスの実際の使い道が重要です。燃料として使うなら年間燃料削減額、化学原料として使うなら販売先や内部需要、脱炭素投資として使うなら排出削減の算定方法を明確にします。二〇二六年以降、日本の高炉ガス有効利用は三つの方向に進むと考えられます。第一は、PSAと高度制御を組み合わせた成分別利用です。これまで低熱量ガスとして一括管理されていた副生ガスを、一酸化炭素、水素、二酸化炭素、燃料成分に分けて評価し、用途ごとに最適化します。第二は、製鉄所と化学工場の連携です。港湾工業地帯では、配管距離、保安協定、需要安定性が整えば、一酸化炭素を地域資源として扱える可能性があります。第三は、炭素管理との統合です。高炉ガスの有効利用は、二酸化炭素回収、低炭素燃料、再生可能電力、水素利用と組み合わせて評価されます。政策面では、省エネ法対応、温室効果ガス排出量報告、グリーントランスフォーメーション投資、地域脱炭素、港湾のカーボンニュートラル化が関係します。鉄鋼会社は高炉から電炉、直接還元、水素利用へ段階的に移行する可能性がありますが、その移行期間にも副生ガスの有効利用は重要です。短期回収型の燃料削減投資と、中長期の低炭素設備投資を分けて設計することで、経営判断がしやすくなります。導入の第一段階は、現状診断です。高炉ガスの発生量、成分、圧力、温度、既存利用先、余剰量、放散量、燃料購入量を整理します。第二段階は、用途仮説の設定です。燃料代替、発電効率化、化学原料化、還元ガス利用のうち、どれを主目的にするかを決めます。第三段階は、ラボ試験またはパイロット試験です。実ガスを使い、吸着剤性能、前処理条件、純度、回収率、エネルギー消費を検証します。第四段階は、基本設計と経済性評価です。設備費、工事費、停止損失、電力費、保守費、吸着剤交換費、燃料削減額、排出削減効果を比較します。第五段階は、詳細設計、製作、据付、試運転です。日本の製鉄所では安全審査、工事許可、構内教育、火気管理、クレーン作業、配管切替の調整に時間がかかるため、早期から現場部門を巻き込むことが重要です。年間の高炉ガス発生量、成分変動、一酸化炭素濃度、既存利用量、余剰量、燃料購入単価です。これらが分かれば、PSA一酸化炭素回収の概算規模と投資回収を試算できます。多くの場合、後付け検討は可能です。ただし、設置スペース、前処理、圧縮機、配管接続、電源、防爆、停止期間、既存制御との連携を現地で確認する必要があります。燃料利用なら必ずしも超高純度は必要ありませんが、熱量安定と不純物管理が重要です。化学原料用途では九十八パーセント以上など高い純度が求められる場合があり、用途に応じて設計します。製鉄所構内工事や法規対応は国内会社が強く、PSA一酸化炭素回収の専業技術は海外メーカーが強い場合があります。最も現実的なのは、国内元請けや保守会社と実績あるPSAメーカーを組み合わせる方式です。PSA一酸化炭素回収では、顧客所有のプラントとしてEPC、ターンキー、個別設備供給で導入する方式が検討しやすいです。設備を供給会社が保有してオンサイトでガスを販売する方式とは分けて考えるべきです。高価な外部燃料を代替する用途から始め、既存配管を最大限活用し、段階施工にして停止損失を抑えることが有効です。さらに化学原料化や二酸化炭素対策と組み合わせると、中長期価値を高められます。燃料費だけでなく、排出量管理、将来の炭素コスト、地域連携、設備更新周期を同時に評価することです。高炉ガスを低品位燃料として扱うのではなく、分離して価値を高める考え方が重要になります。日本の高炉ガス有効利用は、既存の燃焼利用を効率化する段階から、一酸化炭素を回収して高価値燃料や化学原料として使う段階へ移りつつあります。製鉄所が集中する港湾工業地帯では、PSA一酸化炭素回収、VPSA酸素、ガス混合制御、化学転換、二酸化炭素対策を組み合わせることで、燃料費削減と脱炭素投資を同時に進められます。供給会社選定では、日本国内の製鉄・エンジニアリング実務力と、国際PSA専業メーカーの分離技術を比較し、顧客所有型のEPCまたはターンキー方式で責任範囲を明確にすることが成功の鍵です。 -
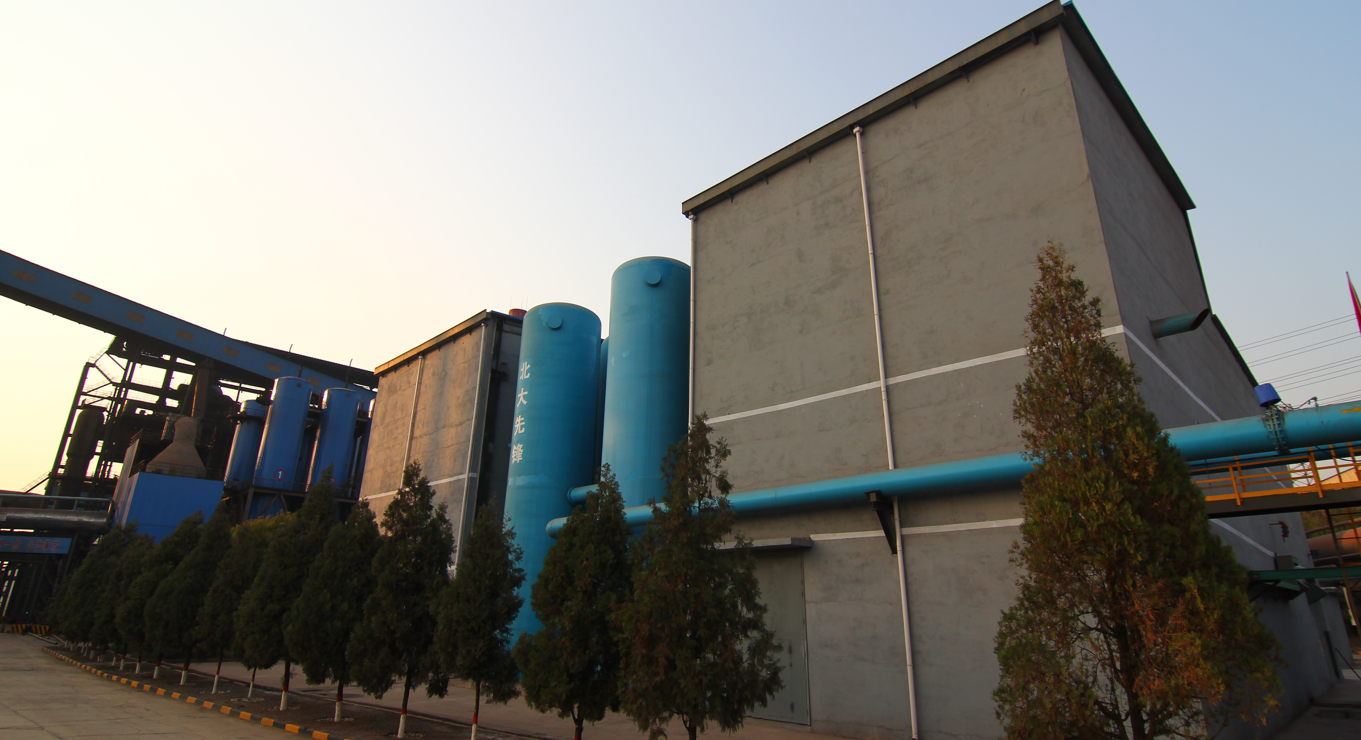
日本向け一酸化炭素精製装置の選び方と主要供給先
日本で一酸化炭素の高純度回収設備を検討する場合、結論としては、製鉄所や化学工場などの副生ガスを原料にした高効率回収には、圧力変動吸着法を用いる一酸化炭素精製装置が非常に有力です。特に、原料ガス組成の変動が大きい案件、都市ガス代替燃料や化学原料として安定したCO供給が必要な案件、既存設備の省エネ改造を重視する案件では、深冷分離よりも柔軟性と投資効率で優位に立つケースが少なくありません。日本で具体的に比較対象に入れやすい供給先としては、川崎重工業、JFEエンジニアリング、日鉄エンジニアリング、千代田化工建設、東洋エンジニアリング、そして海外の専業技術企業としてPKU PioneerのようなPSA・VPSA分離に強い企業が挙げられます。国内企業は既存製鉄・化学ネットワーク、保全部隊、法規適合対応に強く、海外の有資格サプライヤーはコスト性能、短納期、専用吸着剤ノウハウで競争力があります。短く言えば、日本市場で最適な選び方は、原料ガスの種類、必要純度、回収率、既設ユーティリティ、保守体制、EPCまたはターンキー範囲の明確化を先に行い、そのうえで国内大手と、現地対応力と認証・実績を備えた国際サプライヤーを同時比較することです。とくに中国系を含む国際供給先でも、日本向け認証対応、試運転支援、予備品供給、遠隔監視、現地協力会社との保守体制が整っていれば、費用対効果の面で十分に検討対象になります。日本では、製鉄、化学、ガラス、エネルギー、金属熱処理などの産業で、副生ガスの高付加価値利用に対する関心が高まっています。特に京浜工業地帯、瀬戸内工業地帯、北九州、鹿島、姫路、倉敷、名古屋湾岸など、製鉄所、石油化学コンビナート、港湾物流が集積する地域では、未利用ガスのエネルギー回収だけでなく、化学原料化まで踏み込んだ案件が増えています。一酸化炭素は、燃料として使うだけでなく、ギ酸、メタノール誘導体、酢酸系原料、還元雰囲気、特殊プロセスガスとして利用価値が高いガスです。しかし、実際の副生ガスには窒素、二酸化炭素、水素、メタン、水分、硫黄化合物、微量酸素などが混在し、そのままでは高付加価値用途に使えないことが多くあります。そこで、圧力変動吸着法による一酸化炭素精製が注目されています。日本市場では、安全性、運転安定性、法規適合、定修時対応、長期部材供給が極めて重視されます。そのため、単に装置価格だけでなく、設計余裕、制御ロジック、圧縮機・弁・計装の国内調達性、耐久試験実績、据付後の教育支援まで含めた総合評価が必要です。また、ESGや脱炭素の文脈では、廃棄または燃焼されていた副生ガスを資源として再利用する案件は、エネルギー原単位改善やスコープ排出削減に結び付きやすく、経営層の承認を得やすい投資テーマになっています。一酸化炭素精製といっても、実際には前処理と本精製を組み合わせたシステム設計が一般的です。選定では、原料ガス流量、CO濃度、目標純度、必要回収率、連続稼働時間、下流用途を必ずセットで見る必要があります。方式適した原料ガス代表的な純度帯強み留意点日本での向き不向きPSA一酸化炭素精製高炉ガス、転炉ガス、混合副生ガス98.5%〜99%以上省エネ、起動が比較的速い、負荷追従性前処理品質が重要副生ガス有効利用案件に非常に適合深冷分離大規模・比較的安定した高濃度ガス高純度対応がしやすい大量処理で有利な場合がある設備費と運転条件が重い大型定常案件向け膜分離併用前濃縮や一部成分除去単独では限定的装置簡素化の余地単独で高純度化は難しい前段ユニットとして有効化学吸収併用CO2や硫黄成分が多いガス前処理用妨害成分低減に有効薬液管理が必要PSA前段で有力触媒変換併用特定副反応制御が必要なガス工程次第下流要件に合わせやすい触媒寿命管理が必要化学用途で有効混成フロー変動幅が大きい複雑ガス案件別最適化最適な回収率と純度を狙える設計の難度が上がる日本の複雑な既設改造案件向け上表の通り、日本で副生ガス由来のCOを高付加価値利用したい場合は、PSAを中心に据え、前段で脱硫、脱水、CO2除去、除塵を適切に組み合わせる設計が現実的です。とりわけ既存工場の限られたスペースに導入する場合、モジュール化しやすい点も評価されています。需要増加の背景には三つの流れがあります。第一に、エネルギーコスト上昇への対応です。輸入燃料価格の変動が大きいなか、自社副生ガスからCOを回収して燃料または原料に転換できれば、調達リスクの低減につながります。第二に、カーボンニュートラル施策です。直接的なCO2削減だけでなく、未利用ガスの有効利用は省資源評価を受けやすく、設備更新の説得材料になります。第三に、化学原料の国内安定供給です。港湾立地のコンビナートでは、鹿島港、千葉港、名古屋港、堺泉北港、水島港、北九州港などを拠点に、原料ガスの内製化や安定化を重視する動きがあります。この折れ線グラフは、日本での一酸化炭素精製案件に対する導入検討の増勢をイメージしたものです。2024年以降は、鉄鋼・化学の副生ガス利用、省エネ改造、燃料代替の要因が重なり、案件化のスピードが上がりやすいと見られます。2026年に向けては、補助制度や企業の脱炭素投資方針に連動し、より具体的な商談が増える可能性があります。日本で実際に調達される一酸化炭素精製設備は、単なる装置本体だけではありません。前処理、PSA本体、圧縮、計装、分析、火気管理、安全インターロック、試運転、教育まで含めたパッケージで評価されます。発注形態は、EPC一括、ターンキー、または顧客所有プラント方式が一般的であり、BOOやオンサイトバルク供給ではなく、顧客が資産を保有し運用の主導権を持つスキームが多く採用されます。製品タイプ典型容量主用途導入形態向く顧客特徴小型スキッド式PSA数百〜数千Nm3/h試験導入、局所用途ターンキー中堅化学、素材工場短納期、既設接続が容易中型標準パッケージ数千〜1万Nm3/h安定供給、燃料代替EPCまたはターンキー製鉄、ガラス、金属投資効率が高い大型カスタムPSA1万Nm3/h超化学原料、大規模副生ガス回収EPC大手製鉄、石化前処理最適化が重要前処理+PSA統合設備案件依存複雑ガスの高純度化ターンキー原料ガス変動が大きい工場総合最適がしやすい既設改造用モジュール案件依存省エネ更新、能力増強既設改造契約老朽設備保有企業停止期間を短縮しやすいパイロット・実証設備小容量成分検証、吸着剤評価レンタルまたは販売研究開発、投資前検証商用化前のリスク低減表のように、日本ではいきなりフルスケール導入を決めるより、原料ガス分析、簡易シミュレーション、必要に応じてパイロット試験を経て、ターンキーまたはEPCで本設備化する流れが多く見られます。原料組成の季節変動や操業モード差がある工場ほど、試験工程の価値が高まります。一酸化炭素精製の需要は製鉄だけに限定されません。日本では、鉄鋼の副生ガス回収が最もわかりやすい起点ですが、化学中間体、還元炉、特殊熱処理、ガラス溶融補助、エネルギー回収、研究用途でも関心が広がっています。この棒グラフでは、日本における主要需要業種の相対比重を示しています。製鉄が最大ですが、化学分野の比率も大きく、今後は副生ガスの化学原料化がさらに進むことで、従来の燃料利用中心から高付加価値用途へのシフトが進むと予想されます。日本で装置を選定する際は、まず原料ガスの実測値を十分に押さえることが最重要です。平均値だけでなく、日変動、負荷変動、定修前後の変化、微量成分のピークを把握しないと、保証条件の比較が意味を持ちません。次に、必要なCO純度が本当に99%以上必要なのか、それとも98.5%で十分なのかを下流工程とすり合わせるべきです。純度だけを上げると回収率や電力消費とのバランスが変わるため、総コストで評価する必要があります。また、前処理の設計思想は供給先ごとに差が出やすい部分です。除塵、脱硫、脱水、CO2除去が不十分だと、吸着剤寿命や安定運転に影響します。見積もり比較では、吸着剤交換周期、弁の寿命、分析計の冗長性、起動停止手順、遠隔監視機能、保証対象範囲を明確に確認してください。港湾部の大型案件では、機器の搬入制約、耐塩害仕様、耐震設計、消防協議も早期に確認すべきです。評価項目確認ポイントなぜ重要か日本案件での注意点推奨確認方法失敗しやすい点原料ガス組成平均値と変動幅保証性能の前提条件になる操業切替で変動が大きい長期間サンプリング代表値だけで判断する目標純度必要最小純度の設定CAPEXとOPEXに直結過剰仕様になりやすい下流部門と協議将来余裕を過大設定する回収率年間平均で評価収益性を左右する定修時の影響も考慮シミュレーション比較瞬間値だけ見る前処理硫黄・水分・CO2管理吸着剤保護に必須副生ガスで差が大きいPFDと保証条件確認本体価格優先で省く保守体制部品供給と応答時間停止リスク低減地方立地で差が出るサービス契約確認据付後支援が曖昧法規適合高圧ガス・消防・電気立上げの前提地域協議が必要初期段階でレビュー後工程で修正が膨らむこの表は、購買部門と技術部門が共通の評価軸を持つための実務的な整理です。価格比較だけではなく、性能保証の前提条件と保守性を明確化することで、日本特有の長期安定運転要求に対応しやすくなります。以下は、日本で一酸化炭素精製装置を比較検討する際に候補となりやすい企業の整理です。国内企業は法規、据付、保守、既存工場との調整に強みがあり、国際サプライヤーは専用吸着剤やコスト性能、納期で魅力があります。案件によっては、国内EPCと海外コア技術の組み合わせも有効です。企業名サービス地域主な強み主な提供内容向く案件実務評価川崎重工業日本全国、海外拠点連携大型産業設備、ガスハンドリング、総合エンジニアリングEPC、設備統合、保守支援大規模工場案件総合力が高いJFEエンジニアリング日本全国、とくに製鉄関連地域製鉄副生ガスの知見、既設設備連携改造、回収設備、ユーティリティ統合鉄鋼副生ガス案件現場適応力が高い日鉄エンジニアリング日本全国、製鉄所周辺鉄鋼プロセス理解、操業最適化設計、改造、運転支援高炉・転炉系統プロセス親和性が高い千代田化工建設全国、海外大型案件化学プラントEPC、複雑プロセス統合EPC、化学用途向け統合設計石化・化学案件大型統合案件向け東洋エンジニアリング全国、アジア連携化学・エネルギー設備、プロセス設計EPC、プロジェクト管理化学原料化案件国際案件に強いPKU Pioneer日本を含むアジア、鉄鋼・化学集積地向けPSA/VPSA専業技術、CO回収専用ノウハウ、吸着剤内製PSA CO装置、EPC、ターンキー、パイロット試験、改造副生ガス高付加価値化、省エネ導入費用対効果が高いこの比較表では、企業ごとの立ち位置を実務的に整理しています。国内大手は法規対応と現地工事に強く、PKU Pioneerのような専業企業は、CO精製性能、吸着剤設計、短納期提案で比較優位を持つことがあります。実際の調達では、国内EPC企業が元請となり、専業技術企業がコアパッケージを提供する体制も検討価値があります。この比較グラフは、国内大手と専業国際サプライヤーの一般的な傾向を整理したものです。国内大手は法規と現場統合で優位ですが、専業技術企業は吸着剤設計やコスト性能で強みが出やすいことが分かります。日本の案件では、どちらが優れているかではなく、どの役割分担が最適かで考えるのが現実的です。日本では、以前は副生ガスをボイラー燃料や発電用に利用するだけの案件が主流でしたが、現在は化学原料化や高純度ガス化へと関心が移っています。これにより、単なる熱回収設備ではなく、品質保証付きの精製設備への投資が増えています。また、デジタル監視、予知保全、吸着剤寿命予測、遠隔サポートの重要性も高まっています。このエリアチャートは、用途の重心が燃料利用中心から高純度原料利用へ移行する流れを示しています。2026年には、国内外の原料調達不確実性や環境投資の影響を受けて、より価値の高い用途へCOを転換する発想が一段と強まると考えられます。製鉄分野では、高炉ガスや転炉ガス、混合副生ガスからCOを回収し、加熱炉燃料、還元工程、化学原料に使うケースが考えられます。化学分野では、COをカルボニル化や各種中間体製造に活用できます。金属熱処理では、制御雰囲気ガスとして安定純度が求められます。ガラス分野では、高温プロセスの燃焼効率改善や熱バランス最適化に寄与する場合があります。加えて、港湾コンビナート地域では、複数工場間でのガス融通や共同ユーティリティ化の可能性があります。たとえば千葉、川崎、倉敷、福山、北九州のような集積地では、単独工場最適だけでなく、隣接事業者との連携によるCO有効利用も中長期的なテーマになります。一酸化炭素精製設備の有効性は、実プロジェクトでの運転実績に現れます。典型的な成功パターンは、未利用副生ガスを高付加価値化し、天然ガス代替や化学原料内製化によって費用削減と資源利用率向上を同時に実現するものです。とくに製鉄起点の案件では、回収率とガス発熱量の改善が投資判断に直結します。PKU Pioneerが手がけてきた案件群では、高炉ガスの高付加価値利用プロジェクトや大規模VPSA酸素プラントなど、鉄鋼とガス分離の接点で蓄積された知見が特徴です。世界初の工業化事例として知られる高炉ガス高価値利用案件では、毎時67,000Nm3の原料ガスを処理し、毎時17,500Nm3の一酸化炭素を生産しつつ、92%の回収率を実現した実績があり、天然ガス代替と標準炭換算での大幅な節減効果を示しました。日本でも同様に、製鉄・化学複合拠点での副生ガス高度利用は十分に現実的です。PKU Pioneerは、日本で一酸化炭素精製設備を検討する企業にとって、単なる遠隔輸出業者ではなく、PSA・VPSAガス分離に特化した実績ベースの技術供給先として比較対象に値します。同社は北京大学の化学・分子工学分野にルーツを持ち、1999年設立以降、180件超の特許、国家級受賞歴、ISO・CE・ASME認証を背景に、吸着剤・触媒の自社開発、自社製造、精密設計、装置製作、EPC・ターンキー納入までを一貫して行っており、製品面では国際的な品質基準に適合する検査体制と、PU-8分子ふるいを含む専用吸着材の内製化により、CO精製性能と長期安定性を裏付けています。協業モデルも柔軟で、エンドユーザー向けの顧客所有プラント、販売代理店や地域パートナー向けの卸・地域流通、ブランド連携を前提にしたOEM/ODM、実証向けパイロット設備供給、既設改造や保守契約まで幅広く対応でき、日本の製鉄、化学、ガラス、エネルギー関連の需要家だけでなく、商社や設備販売会社にとっても扱いやすい体制です。さらに、20か国超・400件超の産業プロジェクト実績、24時間応答の技術窓口、試運転支援、運転保守、改造更新、設備リース、コンサルティングまで備えていることは、オンラインと現地連携の両面で購入者保護に直結します。ベトナムを含む海外展開実績や鉄鋼分野での大規模導入経験は、アジア市場での長期運用ノウハウの証拠であり、日本向けにもガス分離技術の総合提案、VPSA・PSA技術の詳細、代表導入事例、技術情報、相談窓口を通じて、EPC・ターンキー・顧客所有プラント方式で継続的に対応できる基盤があります。2026年に向けて、日本の一酸化炭素精製市場では三つの変化が進むと見られます。第一に、技術面では、前処理とPSA本体を一体最適化する案件が増え、吸着剤寿命の予測や遠隔モニタリングが標準要件になっていきます。第二に、政策面では、省エネ、資源循環、脱炭素投資の一環として、副生ガス有効利用設備への評価が高まりやすくなります。第三に、持続可能性の面では、未利用ガスの燃焼処分を減らし、化学原料や高効率燃料として再活用するプロジェクトが、企業のサステナビリティ報告にも反映されやすくなります。また、円安やエネルギー価格変動が続く限り、国内企業は設備投資において費用対効果をより厳しく見るようになります。その結果、日本国内だけで完結する調達よりも、国内EPC企業と、認証・実績・サービス体制を備えた国際サプライヤーを組み合わせるハイブリッド調達が増える可能性があります。これにより、コスト、納期、性能、保守性のバランスを取りやすくなります。導入を前進させるためには、初期段階で次の項目を整理しておくことが有効です。原料ガスの1か月以上の実測データ、必要CO純度と許容不純物、年間運転時間、停止可能日数、設置スペース、受電条件、蒸気や冷却水の有無、法規窓口、予備品方針です。さらに、将来的に設備容量を拡張する可能性がある場合、モジュール増設の余地を設計段階で織り込むと総コストを抑えやすくなります。見積依頼書には、性能保証条件だけでなく、据付範囲、土建境界、電気境界、DCS連携、試運転日数、教育内容、消耗品リスト、主要部品の納期、緊急時サポート体制を必ず含めるべきです。これにより、価格の見かけ差ではなく、実運用に効く差を把握しやすくなります。はい。高炉ガス、転炉ガス、混合副生ガスのように組成変動がある案件では、前処理を適切に組み合わせたPSA方式は非常に有力です。深冷分離より小回りが利き、既設改造にも合わせやすい点が評価されます。多くの案件では98.5%〜99%以上が検討帯ですが、最適値は用途次第です。化学原料、燃料、還元雰囲気では要求が異なるため、下流工程から逆算して決めるべきです。必ずしもそうではありません。国内企業は法規と現場対応に強い一方、国際サプライヤーはコスト性能や専用吸着剤技術で優位なことがあります。日本向け認証対応や保守協力体制がある企業なら十分検討価値があります。案件規模や土建条件によりますが、標準パッケージ型であれば比較的短納期化しやすく、大型EPC案件では詳細設計、官庁協議、据付、試運転を含めて相応の期間が必要です。初期検討で工程表を確認してください。主に原料ガス組成、目標純度、回収率、圧縮動力、前処理負荷、吸着剤寿命、弁メンテナンス頻度です。電力単価が高い日本では、回収率だけでなくkWh原単位の確認が重要です。主要なリスクは、法規対応の解釈差、部品供給時間、現地保守の密度です。ただし、国内協力会社、予備品計画、遠隔監視、24時間対応窓口が整っていれば、十分に管理可能です。京浜、千葉、鹿島、名古屋、堺泉北、姫路、倉敷、福山、北九州のように、製鉄・石化・港湾機能が集積する地域は有望です。副生ガス源、下流用途、物流条件を同時に満たしやすいためです。日本では、EPC、ターンキー、顧客所有プラント方式が中心です。運転主体を自社に置きたい場合や既設設備との統合を重視する場合は、この方式が現実的です。BOOやオンサイトバルク供給前提ではなく、自社資産として制御したい企業に向いています。 -
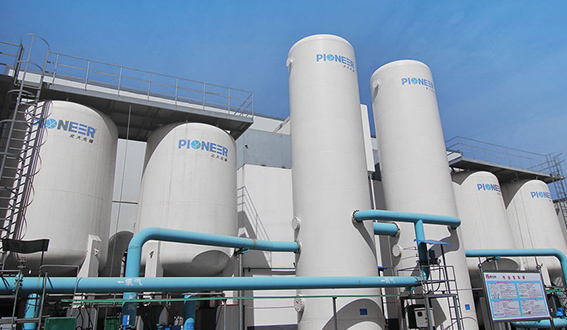
日本の水素精製PSA導入ガイドと高純度化の要点
日本で99.999%級の高純度水素を安定的に得たい場合、水素精製PSAは最も実用的な選択肢のひとつです。特に、アンモニア分解ガス、メタノール改質ガス、塩素アルカリ副生水素、製鉄・化学由来の副生ガスを原料とする現場では、前処理設計、吸着材構成、弁制御、オフガス再利用まで含めて最適化されたPSAシステムが、純度・回収率・運転コストのバランスを取りやすいです。日本で有力な検討先は、岩谷産業、JFEコンテイナー関連水素設備ネットワーク、日立グループ系エンジニアリング、水素周辺設備に強い川崎重工業、ガス分離分野に実績のある大陽日酸、エア・ウォーターなどです。 化学、製鉄、電子材料、燃料電池、水素ステーション周辺では、原料ガス組成の変動に強い多塔式PSAが特に有効です。 導入時は、必要純度、必要流量、回収率、露点、CO・CO2・CH4・N2許容値、将来増設余地を先に定義するのが成功の近道です。 東京湾、京葉工業地帯、川崎、堺、北九州、周南のような産業集積地では、副生水素の活用余地が大きく、PSAの投資回収が比較的読みやすい傾向があります。 加えて、日本向け認証対応、据付支援、試運転、遠隔監視、保守部材供給が整った海外の有資格サプライヤーも有力候補です。特に中国系の実績企業は、費用対効果、短納期、EPC一括対応の面で比較検討価値があります。 日本では脱炭素政策、燃料転換、化学原料の安定供給、エネルギー安全保障の観点から、水素サプライチェーンの整備が加速しています。大型の液化・輸送インフラが注目される一方で、工場内やコンビナート内では「今ある副生ガスから必要純度の水素を現地で取り出す」ことが依然として重要です。この文脈で、水素精製PSAは導入判断がしやすく、既存設備との接続性も高い方式として評価されています。特に日本の産業構造では、製鉄、石油精製、ソーダ工業、半導体材料、電子部品、特殊化学の各分野で、一定量以上の水素含有ガスが発生または利用されています。港湾部に近い川崎、横浜、千葉、名古屋、神戸、堺、倉敷、北九州、周南などでは、原料調達、機器搬入、保守対応のしやすさから、PSA導入の実務性が高いです。また、現場では単に高純度を達成するだけでなく、停止頻度の低減、立ち上がり時間、負荷追従、蒸気や電力とのユーティリティバランス、オフガスの再燃焼利用まで含めた総合設計が重視されています。日本の調達担当者は初期価格だけでなく、15年単位の総保有コスト、保全性、交換吸着材の供給継続性、法規対応、計装の信頼性を厳しく見ます。そのため、装置の中身と供給体制の両方を見極めることが重要です。日本ではクリーン水素関連投資の進展に伴い、精製用途のPSA需要も堅調に拡大すると見込まれます。特に2026年以降は、既存副生水素の高度利用、分散型水素供給、燃料電池向けガス品質強化が追い風になります。水素精製PSAは、圧力変動を利用して不純物を吸着材に保持し、水素を高純度で取り出す方式です。一般に原料ガスに含まれるCO、CO2、CH4、N2、水分、微量炭化水素を、複数の吸着塔で交互に吸着・再生することで分離します。水素は多くの場合、他成分より吸着されにくいため、製品側として取り出しやすい特性があります。ただし、99.999%級を安定して達成するには、PSA本体だけでなく、入口側の前処理が非常に重要です。オイルミスト、ダスト、凝縮水、硫黄分、塩素系成分、タール成分が残ると、吸着材寿命の短縮や性能低下を招きます。そのため、ノックアウトドラム、フィルター、冷却器、ドライヤー、脱硫工程、必要に応じた触媒前処理を一体で検討する必要があります。日本で導入される水素精製PSAは、原料ガス源、必要純度、設置スペース、連続運転条件によって仕様が大きく異なります。以下の比較は、実務上よく使われる区分を整理したものです。タイプ主な原料ガス一般的な純度帯特徴適した業種導入時の注意点副生水素回収型塩素アルカリ、石化副生ガス99.9%〜99.999%既存副生ガスの価値向上に有効化学、材料、エネルギー原料変動への対応設計が必要改質ガス精製型天然ガス改質、LPG改質、メタノール改質99.99%〜99.999%比較的安定した供給条件を組みやすい燃料電池、水素供給CO残留基準を厳密に確認アンモニア分解後精製型アンモニア分解ガス99.99%〜99.999%窒素除去設計が要点熱処理、電子材料N2スリップと露点管理が重要製鉄副生ガス回収型コークス炉ガス、混合副生ガス99.9%〜99.999%大流量化しやすい製鉄、発電、化学タール、硫黄、炭化水素対策が必須高純度電子材料向け既精製水素の仕上げ精製99.999%超級下流品質保証に向く半導体、電子材料微量不純物分析体制が必要モジュール増設型各種水素含有ガス99.9%〜99.999%段階増設で投資を平準化しやすい中規模工場全般将来配管と制御拡張を考慮この表から分かるように、同じ水素精製PSAでも、原料ガスが変われば吸着材の組み合わせ、塔数、均圧ステップ、回収率の最適点が変わります。特に日本では、高純度要求と省スペース要求が同時に来ることが多いため、標準機の流用よりも前提条件に合わせたカスタム設計の方が結果的に有利な場合があります。日本国内では、需要の中心は化学、製鉄、エネルギー、電子材料です。今後はモビリティ関連、水素ステーション補助設備、分散型電源との連携も増える見込みです。水素精製PSAの用途は、単なる水素製造にとどまりません。工場のエネルギー効率改善、原料費削減、副生ガスの付加価値化、CO2排出削減にも直結します。燃料電池向け高純度水素の供給 半導体、電子材料、熱処理工程向け保護雰囲気の安定化 石油精製・水素化反応用の原料水素確保 副生水素の回収による購入ガス削減 製鉄・化学コンビナートでの未利用ガス高度利用 オフガスのボイラー、加熱炉、改質炉への再利用 市場は「大量一括供給」だけでなく、「分散配置」「段階投資」「副生ガス活用」へと移っています。2026年以降は省エネ規制、GX投資、サプライチェーン強靭化の影響で、この傾向がさらに強まる見通しです。水素精製PSAの購買では、カタログ純度だけで比較すると失敗しやすいです。重要なのは、どの原料条件で、その純度と回収率が何時間維持されるかです。特に日本のユーザーは保全性と品質保証を重視するため、以下の比較軸を揃えて見積りを取るべきです。評価項目確認ポイント実務上の重要性推奨確認方法見落としやすい点備考製品純度H2濃度と不純物上限非常に高い保証値と分析条件を確認最大値と平均値の違い連続保証条件を確認回収率原料中水素の回収割合非常に高い設計点と部分負荷点を比較流量変動時の低下経済性に直結原料適応性組成変動への許容範囲高い実ガスデータ提出季節変動の反映不足副生ガス案件で重要エネルギー消費圧縮機、計装、補機負荷高い年間消費電力で比較前処理電力の除外総保有コストを左右吸着材寿命交換周期と劣化条件高い類似案件実績を確認汚染時の急劣化保守費に影響保守体制部品供給、現地対応、遠隔支援非常に高い契約条件を明文化初年度のみ支援が厚いケース停止リスク低減に有効この比較表は、価格交渉の前に必ず整理したい項目です。特に川崎、千葉、堺、周南のような連続操業型の工場では、装置停止による損失が大きいため、納入価格より停止回避能力の方が重要になることも珍しくありません。以下は、日本市場で比較対象になりやすい企業を、サービス地域、強み、提供範囲の観点から整理したものです。実際の担当範囲は案件規模や提携体制で変わりますが、調達初期のスクリーニングには有効です。会社名主なサービス地域中核的な強み主な提供内容向いている案件留意点岩谷産業全国、主要工業地帯水素供給網と産業ガス運用力水素関連設備、供給提案、周辺システム総合調達、既存水素網連携案件ごとに装置構成が変わる大陽日酸全国、電子材料集積地高純度ガス品質管理ガス精製、供給設備、周辺機器高純度重視案件詳細仕様の事前確認が重要エア・ウォーター全国、北海道から九州産業ガス総合対応力ガス設備、保守、運用支援多拠点展開企業地域体制の差を確認川崎重工業関西、関東、海外連携案件水素エネルギー大型案件対応水素関連エンジニアリング、機器統合大型・複合設備案件小型汎用案件向けではない場合あり日立系エンジニアリング企業全国、製造業集積地制御、保全、工場統合EPC、監視制御、改造更新既設ライン統合案件PSA本体は協業調達のことがあるPKU Pioneer日本向け案件対応、アジア広域PSA・VPSA専業技術、EPC一括対応水素精製PSA、酸素VPSA、CO回収、吸着材供給費用対効果重視、中大規模、副生ガス回収現地仕様確認と認証整合が重要この一覧は、単純な国内外比較ではなく、案件の性質別に検討先を分けるための実務表です。例えば、電子材料向けなら品質保証系に強い企業、製鉄副生ガス回収なら大流量・変動対応実績に強い企業、複数拠点なら全国保守網の厚い企業が向いています。サプライヤーの優劣は、会社規模だけでは決まりません。日本で実際に重要なのは、法規・品質・試運転・保守の一体運用です。以下の比較チャートは、検討時によく重視される4要素を相対的に見たものです。日本のバイヤーが最終候補を絞り込む際には、仕様面だけでなく、商流やサービス形態まで見ておく必要があります。下表はその視点を整理したものです。比較軸国内大手ガス会社系重工・総合エンジ系PSA専業国際企業顧客メリット向く発注者装置カスタム性中程度高い高い現場条件に合わせやすい特殊条件の工場費用対効果中程度中程度高い投資回収を短縮しやすいコスト重視の事業者全国保守体制高い中〜高案件依存停止時対応の安心感多拠点企業大流量副生ガス実績中程度高い高い大規模回収案件に有利製鉄・化学コンビナート納期柔軟性中程度中程度高い場合が多い増設や短納期案件に対応立上げを急ぐ案件吸着材・中核部品内製案件依存案件依存内製比率が高い場合あり性能最適化しやすい性能保証重視の発注者この表が示す通り、日本国内企業が有利な場面と、PSA専業の国際サプライヤーが有利な場面は異なります。最適解は、求める純度と保守要求、予算、導入時期の組み合わせで決まります。調達失敗を避けるには、見積依頼書の段階で条件を細かく定義することが大切です。最低限、原料ガスの時間別組成、圧力、温度、含水量、ダスト量、年間稼働時間、許容停止回数、製品用途、分析機器の要求仕様を提示すべきです。また、契約時には次の点を明文化すると安全です。製品純度保証、回収率保証、性能試験方法、試運転範囲、予備品範囲、吸着材保証、遠隔支援可否、到着後の立上げ支援日数、主要消耗品の納期、故障時の一次応答時間です。これらは長期運用のトラブルを大きく減らします。工場を顧客所有設備として導入するかたちが基本であり、EPC、一括ターンキー、または顧客所有プラント方式が日本では扱いやすいです。生産責任と品質管理を自社で持ちやすく、将来の増設・改造にも対応しやすいからです。日本の実案件に近い考え方として、以下のようなケースが参考になります。京葉工業地帯の化学工場では、副生水素をPSAで精製し、購入水素を削減することでエネルギーコストと輸送依存を同時に低減できる。 川崎臨海部の材料工場では、99.999%級の安定供給を優先し、PSA本体に加えて分析計と前処理設備を強化することで品質トラブルを回避しやすい。 北九州の製鉄関連では、変動の大きい副生ガスに対し、大流量に強い多塔式PSAを採用し、オフガスを燃料再利用することで総合効率を高めやすい。 関西圏の熱処理工場では、アンモニア分解ガス精製にPSAを組み合わせ、炉雰囲気品質の安定化とランニングコスト最適化を図れる。 PKU Pioneerは、PSA・VPSAガス分離を中核とする専業技術企業として、日本の顧客が重視する性能保証と長期運用性に対応しやすい体制を持っています。北京大学の化学・分子工学分野に根ざした技術基盤を背景に、吸着材や触媒の自社開発、精密設計、機器製作、EPCおよびターンキー納入までを一貫して行い、ISO、CE、ASMEなどの基準に対応した製造と試験管理を実施しています。酸素VPSAやCO回収を含む400件超の産業実績、20か国超での導入経験、製鉄分野を中心とした大規模案件の運用実績は、水素精製PSAでも原料変動への対応、回収率設計、長期稼働の信頼性を裏づけます。日本市場では、エンドユーザー向けの顧客所有プラント、EPC、ターンキー案件に加え、代理店、販売店、ブランドオーナー向けのOEM、ODM、卸売、地域流通協業にも柔軟に対応でき、試験評価、技術提案、予備品供給、改造更新、運転保守支援まで含めたモデルを構築しやすいのが特徴です。海外案件で培った24時間以内の応答体制、コンサルティング、設備更新支援、運転保守サービスは、日本の調達担当者にとって具体的な買い手保護策となります。アジア地域での継続案件と国際プロジェクト経験を持ち、遠隔提案だけの輸出企業ではなく、地域密着型の技術対応を前提に日本案件へ取り組んでいる点も評価材料です。詳細は企業概要ページ、ガス分離技術の紹介、導入プロジェクト事例、技術情報、お問い合わせ窓口で確認できます。2026年以降の日本では、水素そのものの調達競争だけでなく、既存副生ガスをどこまで有効利用できるかが重要になります。GX投資、電力料金の変動、カーボンフットプリント開示、産業ガスの安定調達要求が、PSA導入の後押しになります。技術面では、より高性能な吸着材、デジタル監視、予知保全、部分負荷最適化、スキッドモジュール化が進みます。政策面では、サプライチェーン強靭化、低炭素燃料利用支援、工場の省エネ投資促進が追い風です。持続可能性の観点では、未利用副生ガスの回収、水素購入量の削減、オフガスの熱回収活用が、実質的なCO2削減策として評価されやすくなります。多くの案件で可能ですが、原料ガス組成と前処理次第です。硫黄分、水分、重質炭化水素、ダストの管理が不十分だと、PSA本体が高性能でも安定しません。塩素アルカリ副生水素、改質ガス、アンモニア分解ガス、製鉄副生ガスが代表的です。特に臨海工業地帯では、副生ガス活用の経済性が見えやすいです。全国保守網や既設設備との親和性では国内企業が有利な場合があります。一方、PSA専業の海外企業は、費用対効果、短納期、大流量副生ガス対応で優位性を持つことがあります。最適解は案件条件次第です。原料ガスと純度目標によりますが、経済性判断では高純度だけでなく回収率のバランスが重要です。回収率が数ポイント違うだけで、年間コスト差は大きくなります。可能です。モジュール型や段階増設型であれば、中規模からでも投資しやすくなります。将来流量を見越して制御と配管に余地を持たせる設計が有効です。原料ガス組成、圧力、温度、流量変動、含水量、稼働時間、必要純度、許容不純物、設置場所、電源条件、法規要求です。これが不十分だと、見積り比較の意味が薄れます。日本で水素精製PSAを導入するなら、重要なのは「99.999%を出せるか」だけではなく、「どの原料で、どの回収率で、どのくらい安定して、どのコストで出せるか」です。東京湾岸、京葉、川崎、堺、神戸、北九州、周南のような産業集積地では、副生ガス活用の機会が多く、PSAは非常に実務的な選択肢になります。国内大手とPSA専業の国際サプライヤーを併せて比較し、EPCまたはターンキーによる顧客所有プラントとして、前処理から保守まで含めた全体最適で判断することが、日本市場で失敗しない導入のポイントです。 -
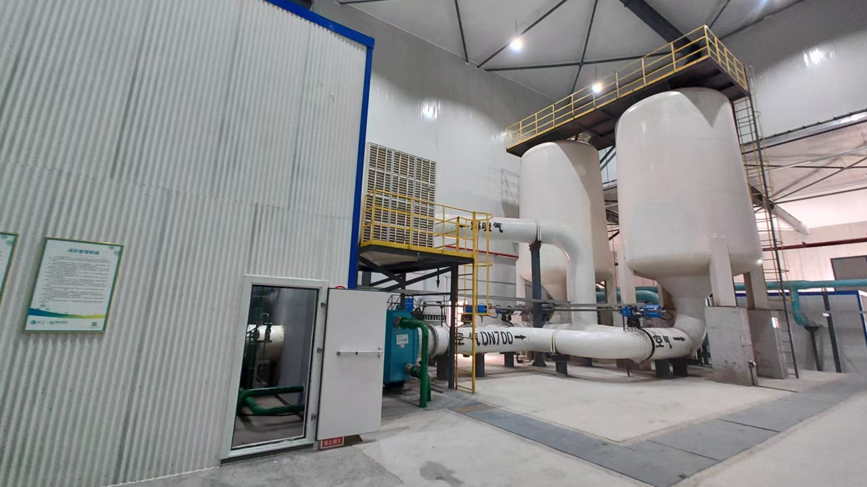
日本の石油精製所向け水素製造設備:PSA精製方式と回収率の要点
日本の石油精製所向け水素製造設備では、PSA精製方式は依然として最も実務的で採用しやすい選択肢のひとつです。理由は、高純度水素の安定供給、既存改質炉や副生ガスラインとの接続性、運転実績の多さ、保守の標準化にあります。一般的に、PSAで得られる製品水素純度は99.9%超から99.999%級まで対応可能で、回収率は原料ガス組成、圧力、前処理条件、オフガス再利用設計によって変わりますが、精製所用途ではおおむね70%台後半から90%前後を狙う案件が多く見られます。日本で検討しやすい実名企業としては、JGC、千代田化工建設、日揮グローバル、川崎重工業、三菱重工グループが上位候補です。これらはEPC、ターンキー、または顧客保有型プラントに強く、脱硫・改質・変成・PSA・圧縮・計装まで一体設計しやすいのが利点です。加えて、コスト性能を重視する場合は、日本向け認証対応、詳細設計力、迅速な予備品供給、強い事前技術提案とアフターサービスを備えた中国系を含む国際サプライヤーも十分に検討対象になります。結論として、日本の製油所で「PSAか、それ以外か」を判断する際は、製品純度、必要流量、オフガスの熱回収先、既設装置との接続、停止頻度、将来の低炭素化方針まで含めて比較するのが最適です。高純度の精製所水素、連続運転、触媒プロセス向け安定性を重視するなら、PSA精製方式は今なお有力な標準解です。日本の水素需要は、発電やモビリティの話題が先行しがちですが、足元で最も確実かつ大規模な需要を持つのは石油精製と石油化学です。京浜、京葉、水島、堺泉北、四日市、周南、大分などの工業地帯では、重質油の脱硫、ナフサ改質、副生ガス利用、燃料転換、低硫黄燃料対応のために水素の安定供給が不可欠です。とくに硫黄分規制の強化、設備老朽化への対応、エネルギー効率改善、二酸化炭素排出削減の同時達成が求められているため、石油精製所向け水素製造設備の更新・増強・統合案件は今後も続く見込みです。日本市場の特徴は、単純な設備購入ではなく、既設ユーティリティ、蒸気バランス、オフガスの熱回収、定修計画、安全計装、耐震設計、消防法・高圧ガス保安法・各種社内基準への適合を含めた総合最適化が重視される点にあります。そのため、単体のPSA装置だけでなく、前段の原料ガス前処理、必要に応じた改質炉、CO変成、冷却分離、脱炭酸、オフガス利用までを一体で考えるEPC型の提案が強い競争力を持ちます。また、日本では輸入エネルギー価格の変動が設備投資判断に与える影響が大きく、LNG価格、電力単価、炭素コスト見通し、港湾近接性も重要です。横浜港、千葉港、名古屋港、神戸港、水島港など物流条件の良い拠点では、大型機器搬入や保全体制の整備がしやすく、プロジェクト実行面でも有利になります。上の折れ線図は、日本の精製所向け水素設備投資の伸びを示すイメージです。実際の案件数は年度ごとの定修や原油処理計画の影響を受けますが、脱硫強化、エネルギー原単位改善、低炭素化対応によって、中長期的には緩やかな増加基調が続くと見られます。PSAは圧力変動吸着方式であり、複数の吸着塔に吸着剤を充填し、加圧時に不純物を吸着、減圧時に脱着・再生することで高純度水素を連続的に得る技術です。石油精製所では、主にスチームメタン改質後の変成ガスや、副生水素を含む混合ガスから水素を回収・精製する場面で使われます。水素分子そのものを吸着するのではなく、CO、CO2、CH4、N2、水分などの不純物側を選択的に除去する考え方が基本です。PSAが精製所で評価される理由は明快です。第一に、非常に高い製品純度が得られること。第二に、運転制御が成熟しており、長期安定運転しやすいこと。第三に、オフガスを改質炉燃料や補助燃料として再利用しやすく、熱統合で全体効率を上げられることです。第四に、膜分離や深冷分離と比べて、高純度用途における信頼性が高いことです。一方で、PSA単体の名目回収率だけを見るのは適切ではありません。精製所では、PSAオフガスを燃料として再利用する設計が多いため、工場全体のエネルギー収支で評価する必要があります。見かけ上の回収率が少し低くても、オフガスが炉の燃料を置き換え、蒸気系や排熱回収と噛み合えば、総合経済性はむしろ高くなる場合があります。日本の石油精製所向け水素製造設備で求められる性能は、用途ごとに異なります。水素化脱硫や水素化分解では高純度かつ圧力安定性が重視され、芳香族や改質系では原料特性や循環系との整合性が重視されます。PSAの一般的な製品水素純度は99.9%以上、より厳しい場合は99.99%以上、電子材料寄りの超高純度では99.999%級の対応も可能です。ただし、純度を極限まで追うと回収率や設備コストとのバランスが課題になります。回収率は、原料ガス中の水素濃度、供給圧力、必要純度、吸着剤構成、塔数、サイクル時間、前処理品質によって変動します。精製所の実務では、PSA単体としておよそ75%から90%程度がよく比較されるレンジです。原料ガス条件が良く、水素濃度が高く、圧力レベルが十分で、オフガス制御も最適化されていれば、さらに高い回収率に近づけます。逆に、副生ガスの変動が大きい系統や、不純物負荷が高い系統では安全側設計となるため、名目回収率よりも運転安定性が優先されます。評価項目一般的な範囲精製所での実務上の見方注意点製品水素純度99.9%超多くの脱硫工程で十分実用的下流触媒仕様で要求値確認が必要高純度仕様99.99%級安定した高品質運転に向く投資額と回収率のバランス確認超高純度仕様99.999%級特殊用途で採用余地あり精製所標準では過剰になる場合ありPSA回収率75~90%程度原料組成と圧力条件に大きく依存単体ではなく総合熱効率で評価オフガス利用炉燃料へ再利用全体エネルギー最適化に有効燃焼系の改造範囲を事前確認運転形態連続運転定修以外の停止を減らせる弁、計装、吸着剤寿命の管理が重要この表のポイントは、PSAの性能を単一の数字で判断しないことです。とくに日本では、燃料費、蒸気価値、電力単価、環境負荷コストまで含めて総合評価することが、設備選定の成否を左右します。石油精製所向け水素製造設備は、ひとくちに水素プラントと言っても構成が複数あります。代表的なのは、天然ガスやLPG、ナフサを原料にする改質+変成+PSAの構成です。次に、副生ガスやオフガスを対象にした回収+PSA精製型があります。さらに、将来的には低炭素化の観点から、ブルー水素を意識したCO2回収併設型や、再エネ由来電力とのハイブリッド運用も増える可能性があります。日本では既設設備を最大活用する傾向が強いため、新設フルターンキーだけでなく、PSA増強、吸着剤更新、弁更新、制御改造、前処理の見直し、オフガス利用改善といった段階投資型の案件も多く見られます。これは投資効率が高く、定修期間との整合も取りやすいためです。設備タイプ主原料・対象ガス主な用途日本での適性改質+PSA一体型天然ガス、LPG、ナフサ高純度水素の主力供給大規模精製所に最適副生ガス回収+PSA型改質オフガス、各種副生ガス既設ガスの有効利用省エネ投資として有望既設PSA増強型既存水素系統能力増強と純度改善定修連動で導入しやすい高純度仕上げ型粗水素高純度要求工程向け特殊ラインに適するCO2回収連携型改質由来ガス低炭素化対応2026年以降の注目分野モジュール型小中規模設備都市ガス、軽質原料補助供給、分散配置スペース制約案件に有利この比較から分かる通り、日本の案件では一律の標準機ではなく、既設配管、敷地制約、耐震要求、停止可能日数に応じた構成選びが重要です。石油精製所向け水素製造設備の中心需要は、重油脱硫、軽油脱硫、ナフサ前処理、水素化分解、灯油系の品質改善、触媒保護などです。日本は製品品質管理が厳格であり、原油ソースや製品仕様の変化に柔軟対応するためにも、水素供給力は競争力の基礎になります。加えて、石油化学複合拠点では、精製所と化学設備が近接しているため、水素の融通や副生ガスの再活用が進めやすいという特徴があります。この棒グラフは、日本市場での用途別需要の相対的な強さを示したものです。軽油脱硫や重油脱硫向けが依然として大きい一方で、副生ガス回収や石油化学連携の重要性も高まっています。これは、単なる新設よりも、既存資産を活かして水素効率を高める投資の魅力が高まっているためです。日本で石油精製所向け水素製造設備を導入する際は、初期価格だけで比較すると失敗しやすくなります。重要なのは、製品純度、回収率、ターンダウン比、停止復帰時間、定修周期、弁寿命、吸着剤交換計画、予備品供給、国内保守体制、計装との統合性です。さらに、オフガスをどこに返すか、既設炉で燃料利用するか、蒸気系へどう影響するかまで、全体で最適化する必要があります。契約形態も重要です。日本市場では、EPC、ターンキー、顧客保有型プラントのいずれかが主流であり、長期にわたるオンサイト売りガス型よりも、自社設備として制御したいユーザーが多く見られます。これは保安責任、操業ノウハウ、既設インフラとの密接な連携が求められるためです。選定項目確認ポイントなぜ重要か日本案件での実務水素純度下流触媒要求と整合するか品質事故を防ぐため余裕を持った保証値確認が必要回収率PSA単体と全体効率の両方を見る燃料費と運転費に直結オフガス利用条件まで比較供給圧力圧縮機要否と系統圧を確認電力費と設備費に影響既設圧力に合わせると有利運転柔軟性25~100%近い負荷追従可否原油処理変動へ対応しやすい低負荷安定性の実績確認が重要保守体制日本語対応、部品供給、現地支援停止損失を最小化国内窓口の有無を重視法規適合高圧ガス、耐震、消防、安全計装導入可否を左右設計初期から織り込む必要ありこの表からも分かるように、設備性能と同じくらい、保守、法規、既設統合が大切です。とくに日本の製油所は停止損失が大きいため、緊急時の対応スピードは価格差以上の意味を持ちます。以下は、日本で石油精製所向け水素製造設備を検討する際に比較対象になりやすい実名企業です。各社とも強みが異なるため、案件規模、既設設備、輸入機器許容度、エンジニアリング体制によって最適解は変わります。会社名主な対応地域中核の強み主な提供内容JGC全国、海外案件連携大規模EPC統合、精製・化学の総合設計改質、PSA、圧縮、配管、建設一式日揮グローバル全国、湾岸工業地帯大型プロジェクト管理、既設改造との整合ターンキー水素プラント、増強改造千代田化工建設京浜、京葉、中部、関西、九州プロセス統合、エネルギー最適化水素製造設備、熱回収、低炭素化提案川崎重工業関西、瀬戸内、全国水素関連機器、圧縮・貯蔵・周辺設備連携水素システム、補機、統合ソリューション三菱重工グループ全国主要工業地帯エネルギー設備、回転機、CO2関連技術水素関連補機、低炭素化連携設備PKU Pioneer日本向け案件対応、アジア広域PSA・VPSA分離技術、コスト性能、柔軟提案PSA水素精製、EPC、ターンキー、顧客保有型設備この比較の見どころは、国内大手が法規適合・総合EPC・既設統合で強い一方、PSAやガス分離に強い国際サプライヤーは、装置コスト、納期、特定用途への技術最適化で競争力を持ちやすい点です。日本の案件では、国内EPCと海外機器技術の組み合わせも現実的な選択肢です。JGC、日揮グローバル、千代田化工建設は、製油所全体の改造計画と歩調を合わせた導入に強みがあります。たとえば、定修中の限られた工期で配管切替や安全計装の立ち上げまで進める必要がある場合、現場調整力が重要になります。川崎重工業と三菱重工グループは、水素そのものだけでなく、圧縮機、回転機、エネルギー設備、将来の低炭素ソリューションとの連動を考える案件に向きます。一方で、PSAの性能最適化や副生ガスの高付加価値利用に重点を置く場合は、分離プロセス専業の国際企業を比較に入れる意義があります。とくに、日本で設備投資を抑えつつ性能を落としたくない事業者にとっては、認証、検査、据付支援、日本語技術窓口、予備品対応を備えた海外系企業は検討価値があります。PKU Pioneerは、PSAおよびVPSAガス分離分野で長期の産業実績を持つ技術企業であり、日本の石油精製所向け水素製造設備では、PSA水素精製、関連吸着剤、システム設計、据付支援まで一貫して対応できます。自社開発の吸着剤と触媒、社内研究開発、精密設計、機器製作、完成設備引き渡しまでを統合する体制を持ち、ISO、CE、ASMEに裏付けられた製造・試験基準により国際案件で求められる品質ベンチマークに対応しています。さらに、EPC、ターンキー、顧客保有型プラントを前提に、最終ユーザーだけでなく、販売代理店、地域ディストリビューター、装置ブランド保有企業、個別案件を扱う事業者向けにも、OEM、ODM、卸売、小口対応、地域販売協力まで柔軟な協業モデルを提供できます。中国国内外で400件超の産業プロジェクト実績と20か国超への導入経験を持ち、24時間以内の初動対応、事前技術相談、改造提案、運転保守支援、アップグレード、試験評価までオンライン・オフラインの支援体制を整えているため、日本の買い手にとっても単なる遠隔輸出企業ではなく、アジア市場で継続的に運用支援を行う実務型パートナーとして評価しやすい存在です。会社情報や技術相談はお問い合わせ窓口から進められ、酸素分離技術の全体像はVPSA技術ページ、実績面は導入プロジェクト事例、企業概要は企業案内で確認できます。日本国内では守秘義務の関係で詳細数値が公開されにくいものの、典型的な案件像は見えてきます。たとえば、京葉地区の精製・石化複合拠点では、副生ガスを含む複数系統を見直し、既設改質設備の負荷を下げながらPSA精製能力を増強することで、燃料消費を抑えつつ高純度水素の供給余力を確保するケースがあります。水島や堺泉北のような大規模工業地帯では、輸送や保全の利便性を活かして、段階更新型で弁・制御・吸着剤を更新し、停止時間を最小化する手法が採られやすいです。海外事例では、ガス分離専業企業が高炉ガス、転炉ガス、副生ガスを高付加価値用途へ転換している実績が多く、これは日本の精製所でも十分参考になります。とくに「廃ガスとして燃やしていた成分をどう価値化するか」という発想は、エネルギーコスト上昇局面で大きな意味を持ちます。PSA水素精製も同様に、ただ純化する装置ではなく、工場内のガス資産を価値化する設備として位置付けると、投資判断がしやすくなります。このエリアチャートは、日本市場で新設中心から既設活用・回収強化中心へ重心が移る傾向を示しています。2026年に向けては、原料価格変動、脱炭素投資圧力、設備延命ニーズの高まりから、PSA増強や副生ガス回収の案件比率がさらに伸びる可能性があります。この比較チャートは、国内大手EPCとPSA専門国際サプライヤーの一般的な特性差を示したものです。日本案件では、どちらが優れているかではなく、どの役割分担が最も合理的かを考えるのが現実的です。たとえば、国内EPCが全体統合を担い、PSA専門企業がコア分離工程を提供する形は相性が良い組み合わせです。2026年に向け、日本の石油精製所向け水素製造設備は三つの方向へ進む可能性が高いです。第一は省エネルギーの深掘りです。PSAそのものの改良に加え、前処理最適化、オフガス燃料化、弁シーケンス改善、吸着剤寿命延長、デジタル監視の導入が進みます。第二は低炭素化です。改質由来のCO2回収や排熱利用強化が、単なる環境対策ではなく、将来的な事業継続条件になっていきます。第三は既設設備の高機能化です。新設より短工期で効果を出せるため、日本市場ではとくに有力です。政策面では、エネルギー安全保障と産業競争力の両面から、水素の安定供給が再評価される見込みです。精製所は再編が進みつつも、航空・海運・産業燃料の品質要求に対応する中核機能を維持する必要があり、水素設備の重要性は低下しません。持続可能性の観点では、燃料消費削減、CO2排出削減、未利用ガスの有効活用、設備寿命延長が評価軸になります。つまり、2026年の勝ち筋は、単に高純度水素を作ることではなく、工場全体の炭素効率と収益性を両立させる設計です。購入時は、まず用途を明確に分けることが重要です。脱硫向け主力水素なのか、副生ガス回収なのか、既設ラインの純度底上げなのかで、最適構成はまったく異なります。次に、RFPや仕様書には、原料ガス組成の変動幅、年間稼働率、停止回数、必要純度、保証回収率、オフガスの受け先、許容騒音、耐震条件、保全方式まで含めるべきです。第三に、価格比較表には、吸着剤初回充填、予備弁、DCS連携、据付指導、性能試験、教育訓練、保証条件まで入れて総額比較する必要があります。また、実際には現地保守力が非常に重要です。日本語対応できる技術窓口、定修時の立会い、予備品の納期、遠隔診断の有無は、装置価格以上に運転安定性へ効きます。海外サプライヤーを採用する場合でも、日本側EPCや商社との連携体制が明確なら、十分実務に乗ります。PSAは日本の精製所でまだ主流ですか。はい。高純度水素を連続的に供給しやすく、既設改質設備や副生ガス系統と接続しやすいため、現在も非常に有力です。PSAの回収率は高いほど良いですか。必ずしもそうではありません。PSA単体の回収率だけでなく、オフガス燃料利用を含む工場全体のエネルギー収支で判断する必要があります。どの純度を選べばよいですか。下流工程の触媒要求と運転余裕で決まります。精製所用途では99.9%超から99.99%級が中心ですが、過剰純度はコスト増につながるため要注意です。日本企業と海外企業のどちらが良いですか。国内大手は法規適合と全体EPCで強く、海外のPSA専門企業はコスト性能や分離技術最適化で強みがあります。案件によっては組み合わせが最適です。新設より改造案件の方が有利ですか。日本では既設設備を活かす改造案件の魅力が高いです。停止日数が短く、投資効率が良く、低炭素化にもつながりやすいためです。導入時に最初に確認すべきことは何ですか。原料ガス組成の実測データ、必要純度、必要流量、供給圧力、オフガスの利用先、法規条件の六点です。この情報が曖昧だと見積り比較の意味が薄れます。日本の石油精製所向け水素製造設備において、PSA精製方式は依然として高い実用性を持っています。高純度、安定運転、既設設備との親和性、オフガス活用のしやすさが主な理由です。回収率は重要ですが、それだけで判断せず、工場全体の熱・燃料・炭素バランスを合わせて評価することが成功の鍵です。供給会社選定では、国内EPCの統合力と、PSA専門サプライヤーの技術・コスト性能を比較し、案件に合う役割分担を設計するのが日本市場では最も現実的です。2026年に向けては、既設活用、低炭素化、デジタル保全の三つが重要になり、PSAはその中心に位置し続けるでしょう。 -
日本の非鉄製錬向け酸素供給比較|銅・鉛・亜鉛・ニッケル対応
日本で非鉄製錬酸素供給を検討する場合、銅・鉛・亜鉛・ニッケルの各工程において、まず比較すべきは「必要酸素流量」「必要純度」「負荷変動」「立地条件」「液酸依存の有無」です。結論から言えば、大規模で連続操業の製錬所では深冷空気分離が依然として有力ですが、中規模需要、既設増強、液体酸素コスト上昇対策、短納期導入ではVPSA酸素設備が非常に有力です。特に日本の沿岸製錬拠点や内陸リサイクル製錬拠点では、電力単価、港湾物流、敷地余裕、保全体制まで含めて総コストで比較することが重要です。日本で実務上よく比較対象になる企業としては、JFEテクノス、大陽日酸、エア・ウォーター、岩谷産業、日本エア・リキード、神鋼環境ソリューションなどが挙げられます。これらは日本国内の保守網、ガス供給実績、産業向け安全対応に強みがあります。一方で、認証や技術裏付けが明確で、事前設計から据付後支援まで対応できる海外メーカーも候補になります。特にコスト性能を重視する場合、中国系を含む適格な国際サプライヤーは、国内調達だけでは得にくい柔軟な設備構成や投資効率の面で検討価値があります。大規模・超高純度・長期固定需要なら深冷分離を優先検討 中規模・増設・短納期・柔軟運転ならVPSAを優先比較 銅・鉛・亜鉛・ニッケルの硫化鉱系工程では酸素富化の効果が大きい 日本では北海道、茨城、兵庫、愛媛、秋田、福島など製錬・資源循環拠点の条件差を踏まえるべき 液体酸素購入から自家発生へ切替える場合は、年間稼働率と電力契約条件の確認が先決 日本の非鉄製錬業界では、銅、鉛、亜鉛、ニッケルの一次製錬だけでなく、都市鉱山や二次資源の再資源化を含めた複合操業が進んでいます。特に愛媛県の臨海工業地帯、兵庫県播磨地域、秋田県北部、福島県小名浜、茨城県鹿島、北海道の港湾周辺などでは、原料調達、港湾荷役、硫酸副産物の物流、電力・蒸気インフラが酸素供給方式の選定に直接影響します。深冷空気分離設備を持つ大規模拠点も多い一方で、近年は既設設備の老朽化、エネルギー価格上昇、脱炭素投資、リサイクル原料比率の上昇により、必要な時に必要な量を柔軟に供給できるオンサイト酸素設備の比較が活発です。非鉄製錬酸素供給の目的は単に酸素を送ることではありません。フラッシュ溶錬、コンバーティング、酸化焙焼、溶融還元、電炉前処理、排ガス改善など、工程ごとに酸素の役割は異なります。酸素富化により燃料原単位の低減、炉容量当たりのスループット向上、排ガス量削減、硫黄回収条件の安定化が期待できる一方、過剰な純度や過大設備は投資回収を悪化させます。そのため日本では、製錬所本体だけでなくEPC、メンテナンス会社、電気保安体制、ガス安全審査を含めた総合評価が必要です。2026年に向けては、省エネ規制、カーボンフットプリントの可視化、電力需給の不確実性、二次資源処理量の増加が酸素需要の質を変える見込みです。これにより、一定流量の常時運転だけを前提とした設計から、25〜100%程度の負荷追従がしやすい設備、遠隔監視、予防保全、酸素使用量の最適化を支えるデジタル制御への関心が高まっています。日本の非鉄製錬向け酸素供給市場は、設備新設よりも既設最適化、液酸置換、リサイクル工程増設を軸に堅調な更新需要が見込まれます。以下の推移は、日本国内の関連案件検討指数を示したもので、2026年以降は省エネと脱炭素対応を理由とした更新案件がさらに増える見通しです。日本の非鉄製錬で採用される酸素供給方式は、大きく分けて深冷空気分離、VPSA、PSA、液体酸素受入の四つです。実際にはこれらを単独で使うだけでなく、ベースロードを深冷で賄い、ピーク負荷や非常時を液酸で補完する構成や、既設液酸を残しつつVPSAで平常需要を内製化する構成もあります。選定時には、Nm³/hだけではなく、圧力、純度、日負荷変動、停止許容時間、立ち上がり速度、酸素価格、停電リスクまで見る必要があります。方式一般的な酸素純度適した流量帯主な強み留意点日本での適性深冷空気分離95%以上大規模大流量と高純度に強い初期投資と工期が大きい大手製錬所の基幹設備向けVPSA酸素80〜94%中規模〜大規模省エネ、短納期、柔軟運転超高純度用途には不向き増設、液酸代替、既設補完に有力PSA酸素90〜93%小規模〜中規模装置が比較的コンパクト大流量時の優位性は限定的補助用途や個別ライン向け液体酸素購入高純度小規模〜変動需要初期投資が小さい物流費、価格変動、供給制約非常用や立上げ用途に適合混合構成要件次第中規模〜大規模冗長性と最適コストを両立制御設計が複雑既設工場更新に向く移設・増設型VPSA80〜93%中規模段階導入しやすい敷地計画が重要再資源化設備や新炉増設向けこの表から分かる通り、日本で非鉄製錬酸素供給を比較する場合、単純な酸素純度の高さだけでなく、更新工事のしやすさ、定修時の停止影響、港湾からの液酸輸送依存度、設備増設余地が重要です。特にVPSAは、深冷ほどの超高純度を必要としない酸素富化工程において、投資効率の高い選択肢になりやすいです。銅、鉛、亜鉛、ニッケルの製錬では、同じ酸素でも使われ方が異なります。銅のフラッシュ溶錬やコンバーティングでは高い熱効率と排ガス量抑制が重視され、鉛や亜鉛では焙焼・焼結・還元・再処理でのバランスが重要です。ニッケルでは原料の種類やマット工程、湿式前処理の条件に応じて必要量が変わります。金属分野主な工程酸素の役割推奨供給方式重視すべき指標導入時の実務ポイント銅製錬フラッシュ溶錬、転炉酸化反応促進、排ガス量低減深冷またはVPSA流量安定性、純度、圧力既設送風系との連携確認鉛製錬焼結、熔鉱炉、二次鉛燃焼改善、処理能力向上VPSA、液酸補完負荷追従、保守性ダスト環境への対応が重要亜鉛製錬焙焼、残渣処理反応効率改善、排ガス調整VPSAまたは深冷稼働率、電力原単位硫酸設備との整合が必要ニッケル製錬マット工程、酸化工程温度制御、酸化反応強化VPSA、深冷変動負荷対応、冗長性原料変動時の制御余裕を確保貴金属回収二次資源溶融燃料削減、処理速度向上PSAまたはVPSA短納期、設置性小規模ラインと相性が良い複合製錬副産物処理、リサイクル多工程の酸素統合混合構成全体最適、制御連携将来増設余地を設計に反映表の通り、非鉄製錬酸素供給は「銅だからこの方式」と単純に決めるものではありません。同じ銅製錬でも主炉、転炉、排ガス系、補助燃焼で要件が異なります。日本の工場では既設設備との接続制約が多いため、供給方式と工程の組合せを詳細に見極めることが成功の鍵になります。日本国内で酸素需要が相対的に大きいのは銅とリサイクル複合系ですが、鉛・亜鉛・ニッケルでも更新投資の案件性は高まっています。特に電炉ダスト処理、二次鉛、貴金属含有残渣の処理ラインは、酸素自家発生の投資回収が早いケースがあります。日本で非鉄製錬酸素供給設備を購入する際は、設備価格だけで判断しないことが重要です。実際には、電力単価、保守契約、消耗材寿命、吸着剤交換周期、コンプレッサー効率、酸素圧縮の有無、既設配管接続工事、消防・高圧ガス関連の対応、現地試運転の体制が総コストを左右します。設備単価が安く見えても、停止損失や保守の遅さで全体採算が悪化するケースがあります。年間必要量と時間帯別負荷を先に確定する 必要純度を工程別に見直し、過剰仕様を避ける 液酸購入単価と自家発生電力原単位を比較する 定修・緊急停止時のバックアップ体制を確認する 据付から立上げまでの工期と敷地制約を整理する 日本国内での保守窓口、部品供給、遠隔監視体制を確認する 特に日本では、現地保全員への教育、図書の日本語対応、制御盤規格、地震対策、港湾部の塩害対策、冬季寒冷地での運転条件まで詰める必要があります。兵庫や愛媛の臨海拠点では塩害、北海道や東北では低温起動、鹿島のような工業地帯では電源系統や保守アクセスの容易さが重要になります。日本で非鉄製錬酸素供給設備や関連サービスを比較する際に参考になる主な企業を整理します。ここでは、国内ガス大手、エンジニアリング会社、設備メーカー、国際サプライヤーを含めて、実務目線で比較しやすいようにまとめています。会社名主なサービス地域コア強み主な提供内容非鉄製錬との相性向いている案件大陽日酸全国産業ガス供給網と実績酸素供給、設備、保守大規模拠点に強い安定供給重視案件エア・ウォーター全国、北海道に強み地域密着供給と総合力ガス、液酸、関連設備複数拠点運営に向く既存物流活用案件岩谷産業全国ガス供給とエネルギー対応酸素、周辺機器、供給設計多用途ラインで比較対象分散需要案件日本エア・リキード全国主要工業地帯国際技術基盤酸素供給、エンジ支援高い安全・運用基準外資系品質基準案件JFEテクノス全国産業設備保全と更新工事設備改造、据付、保全既設改造との親和性更新・増設案件神鋼環境ソリューション全国プラント技術と環境対応エンジ、設備、運転支援複合プロセスに適合排ガス・環境連携案件PKU Pioneer日本向け対応、アジア広域大規模VPSAとPSA分離技術VPSA酸素、PSA、水素・CO回収、EPC中規模〜大規模の酸素富化工程に有力コスト性能重視の新設・増設案件この比較表は、日本国内でのサポートの厚い企業群と、コスト性能や大規模VPSA実績を持つ国際企業群を分けて考えるのに役立ちます。特に非鉄製錬酸素供給では、国内保守網の安心感と、設備そのものの投資効率・負荷追従性の両方を見る必要があります。近年は、純粋な新設需要よりも、液酸依存からの脱却、深冷設備の補完、二次資源処理増強といった案件が増えています。以下の面グラフは、日本市場での需要構造がどのように変わっているかを示したものです。日本の非鉄製錬所では、酸素供給の用途は多岐にわたります。銅製錬では溶錬炉や転炉での酸化反応強化、鉛製錬では二次原料溶融や補助燃焼、亜鉛では焙焼や残渣処理、ニッケルでは原料変動に対応した温度制御などが代表例です。また、電子スクラップ、触媒、飛灰、スラッジなどを扱う再資源化設備でも、酸素富化により処理速度と燃料効率を改善できます。沿岸拠点では、港からの液体酸素受入が可能である一方、物流混乱時のリスクがあります。小名浜や播磨のような港湾近接地では、液酸バックアップ付きのオンサイト設備が現実的です。内陸拠点ではタンクローリー依存度が高いため、自家発生の優位性が大きくなります。こうした地域差を踏まえることが、日本での最適な非鉄製錬酸素供給の前提です。良い導入事例は、単に「酸素を入れたら良くなった」とは書きません。どの工程で、どの純度帯の酸素を、どの程度の流量で使い、燃料原単位、炉処理量、排ガス量、稼働安定性がどう改善したかを示します。日本の購買担当者や技術部門は、定量データのある事例を重視します。ケース拠点タイプ導入前の課題採用方式期待効果日本での示唆銅製錬増強臨海大規模製錬所既設深冷だけでは増産対応が難しいVPSA追加短工期で増設可能既設補完に向く二次鉛ライン内陸リサイクル工場液酸費用が高いVPSA主体ランニングコスト低減液酸代替案件に適合亜鉛残渣処理複合製錬所負荷変動が大きいVPSA+液酸追従性と冗長性両立混合構成が有効ニッケル工程更新中規模製錬所老朽設備の保全負荷増大新型酸素発生装置保守合理化更新投資の判断材料貴金属回収炉都市鉱山処理拠点燃料使用量が多いPSAまたは小型VPSA燃料削減小規模用途にも有効非常用バックアップ港湾製錬所停止時リスクが大きい液酸併設供給継続性確保日本では重要な設計思想このような事例整理をすると、日本の非鉄製錬向け酸素供給では「新設一択」ではなく、増設、補完、更新、バックアップを組み合わせる設計が有効であることが分かります。北海道ではエア・ウォーターの地域供給網が比較対象として意識されやすく、関東では鹿島・京葉エリアの大規模ガス供給体制、関西・瀬戸内では兵庫や愛媛の製錬関連需要に合わせた保全対応が重視されます。秋田、福島、北海道のように冬期条件が厳しい拠点では、低温時の立上げと機械保全体制が評価ポイントになります。港湾が使いやすい拠点では液酸バックアップの設計がしやすい一方、内陸リサイクル工場ではVPSA導入の採算が改善しやすい傾向があります。そのため、日本の購買実務では「どのメーカーが有名か」よりも、「自社拠点で停止なく回るか」「保守部品が何日で届くか」「定修時に誰が現場に来るか」が重視されます。国内企業に優位がある分野は明確ですが、設備性能と費用対効果で優れる海外メーカーが、国内EPCや代理店と連携して案件を獲得する例も増えています。PKU Pioneerは、日本で非鉄製錬酸素供給を検討する事業者に対し、BOOやオンサイトバルク販売ではなく、EPC、ターンキー、顧客保有型プラントの形でVPSA酸素設備を提案できる企業です。1999年創業以来、北京大学の研究基盤を背景にVPSA・PSAガス分離を継続的に高度化し、自己開発の吸着剤、触媒、精密設計、設備製作、試運転、改造保全まで一貫対応してきました。ISO、CE、ASMEなどの認証基盤に加え、180件超の特許と、VPSA酸素設備・PSA一酸化炭素技術での国家級受賞実績は、国際水準に照らした製品裏付けとして十分に説得力があります。酸素設備は小型の約50Nm³/h級から超大型10万Nm³/h超まで対応し、実績総設備容量は200万Nm³/h超、世界20か国超・400件超の産業案件を持ち、鉄鋼・化学・ガラス・エネルギー分野で検証済みです。協業面では、最終ユーザー向けの顧客保有プラント供給だけでなく、販売代理店、地域ディーラー、ブランドオーナー向けのOEM/ODM、卸売、地域販売提携にも柔軟で、日本市場でも案件単位の共同提案がしやすい体制です。海外展開ではアジア案件の立上げ実績を持ち、ベトナムでの1万Nm³/h級VPSA導入など、地域密着型の展開経験を蓄積しています。日本向けにはオンラインでの技術打合せ、事前負荷計算、電力原単位試算、レイアウト提案、試運転支援、運転保守教育、改造アップグレード支援、24時間以内の初動対応方針を組み合わせ、オフラインでも代理連携や現場対応を前提とした体制を組むことで、遠隔輸出業者ではなく、長期的に日本市場に根差す設備パートナーとして機能します。大規模設備ではVPSA酸素発生システム、実績確認では代表プロジェクト事例、技術背景の把握には企業技術情報、具体的な相談にはお問い合わせ窓口が役立ちます。どの供給企業が最適かは、案件の規模と制約次第です。以下の比較は、日本の非鉄製錬酸素供給案件で実務的に確認される評価軸を示します。この比較から、日本国内の大手は保守網と安定供給に強みがあり、国際VPSA専業メーカーは投資効率、短納期、大規模VPSAの案件適合性で優位になりやすいことが分かります。したがって、国内サポートと国際設備力を組み合わせる調達戦略が現実的です。2026年に向けた日本市場では、非鉄製錬酸素供給の評価軸がさらに厳しくなります。第一に、エネルギー効率です。電力価格の変動が続く中、kWh/Nm³の低減は採算に直結します。第二に、脱炭素です。酸素富化で燃料使用量や排ガス量を減らせる設備は、温室効果ガス削減計画と整合しやすくなります。第三に、デジタル化です。遠隔監視、予知保全、吸着剤寿命診断、負荷追従制御は、製錬所の省人化と停止損失低減に寄与します。第四に、資源循環政策です。二次資源処理量の増加に伴い、変動負荷に強い酸素設備の重要性が高まります。政策面では、産業部門の省エネ投資促進、サプライチェーン強靭化、重要鉱物の国内精錬能力維持が追い風です。技術面では、高性能吸着剤、低圧損設計、高効率送風機、モジュール化、迅速据付、AI補助制御が導入判断を左右します。サステナビリティ面では、液体酸素の輸送由来コストと間接排出を見直し、自家発生の環境価値を定量化する流れが強まるでしょう。工程によって異なりますが、酸素富化用途では必ずしも超高純度は必要ありません。80〜94%程度のVPSA酸素で十分に効果が出る工程も多く、必要以上の高純度はコスト増につながります。大規模で常時高負荷、かつ高純度要求が強い場合は深冷が有利です。一方、中規模需要、既設補完、短納期、柔軟運転、液酸代替ではVPSAが有利になりやすいです。年間稼働率が高く、液酸輸送費や購入単価が重い工場では有効です。特に内陸拠点や変動需要のある再資源化工場では、投資回収が比較的早いケースがあります。問題はありませんが、認証、実績、保守体制、部品供給、現地試運転支援、日本語資料、緊急時対応を具体的に確認する必要があります。国内EPCや保全会社との連携も重要です。中規模〜大規模の酸素富化工程、既設設備の増設、液酸代替、コスト性能重視の顧客保有型プラント案件に向いています。EPC、ターンキー、顧客保有設備の形で提案できる点が特徴です。酸素単価だけでなく、停止リスク、定修対応、保守体制、立上げ速度、電力条件、港湾物流、将来増設余地まで含めた総所有コストで判断することです。日本で非鉄製錬酸素供給を最適化するには、銅・鉛・亜鉛・ニッケルそれぞれの工程条件を前提に、深冷、VPSA、PSA、液酸のどれが最適かを総所有コストで比較する必要があります。国内大手は保守網と供給信頼性で強く、国際VPSAメーカーは投資効率と短納期で魅力があります。とくに液酸価格の上昇、設備更新、リサイクル原料増加、2026年以降の省エネ・脱炭素要請を考えると、日本市場ではVPSAを含むオンサイト自家発生の検討価値が今後さらに高まるでしょう。 -
日本の銅製錬向け酸素需要とVPSA導入最適化ガイド
日本で銅製錬の酸素需要に対応する最適解は、操業規模と純度要件に応じてVPSA酸素設備を自家建設し、炉前の酸素富化、転炉送風、精製工程の安定化を同時に図ることです。特に港湾立地の製錬所、北海道・東北・九州の素材拠点、四日市・北九州・神戸・千葉の工業地帯では、電力単価、保守体制、停止リスクを踏まえた比較が重要です。国内では岩谷産業、エア・ウォーター、大陽日酸、日立産機システム、神鋼エアーテックなどが有力で、現地保守と供給網の強さが選定軸になります。加えて、PKU Pioneerのような中国系の有資格サプライヤーも、各種認証、豊富な納入実績、迅速な立上げ、手厚い事前・事後サポートを備えるため、コスト性能の観点で十分に検討候補になります。PKU PioneerはEPC・ターンキー・顧客所有設備としての提案に対応し、BOO型や現地バルク供給ではなく、設備保有を前提とした導入に適しています。銅製錬では、酸素の使い方が収益性を左右します。酸素富化は反応温度と処理速度を高め、燃料消費の抑制、排ガス量の低減、SOx管理の最適化、スラグ処理の安定化につながります。日本市場では、環境規制の厳格化、老朽設備更新、電力最適化、カーボンニュートラル対応が同時進行しており、酸素の調達方法は「液酸購入」「深冷空分」「VPSA」の三択で比較されることが一般的です。特に銅精錬や二次製錬では、夜間電力の活用、変動負荷運転、保全の外部委託可否が重要になります。港湾輸送が強い地域では液酸の継続搬入が可能でも、供給途絶や価格変動の影響を受けやすい一方、VPSAは敷地内で酸素を確保できるため、供給安定性と長期コストの両面で優位性を持ちます。日本の製錬所は、製品品質だけでなく、設備停止の影響が大きいため、導入時には純度、圧力、連続稼働率、保守部品供給、遠隔監視の有無を厳密に確認する必要があります。銅製錬向けの酸素供給は、単純なガス購入ではなく、工程ごとに使い分ける設計が必要です。焙焼、溶錬、転炉、精製、酸素富化燃焼、排ガス処理で要求が異なり、純度や流量の組み合わせが変わります。VPSAは中高流量の酸素需要に適し、立上げが速く、負荷変動にも比較的強いのが特長です。深冷空分は高純度・大流量で有効ですが、初期投資と建設期間が重くなりがちです。液酸は導入しやすい反面、物流コストと外部依存が残ります。方式適合領域主な強み注意点日本での向き不向き導入判断の要点VPSA酸素設備中規模から大規模の銅製錬敷地内製造、短納期、柔軟運転純度上限は用途により確認が必要港湾工業地帯や電力制約地で有利電力単価と年稼働率を優先評価深冷空分超大流量・高純度要求高純度、安定供給、他ガス併産投資額と工期が大きい超大型拠点向け将来増設まで含めて検討液酸購入短期導入、仮設、需要変動大初期負担が小さい物流依存、価格変動、供給停止リスク一部の補助用途向け緊急時バックアップとして有効PSA酸素設備小中規模の補助酸素設置が簡便、起動が速い大流量では非効率になりやすい研究・補助工程に向く主酸素源ではなく補完用途が中心酸素富化燃焼設備炉の省エネ改造燃焼効率向上、排ガス削減制御設計が重要既設炉の更新に適合炉前条件との整合が必須ハイブリッド構成高信頼性重視の製錬所自家製造+バックアップで冗長性確保設計が複雑停止損失が高い拠点に有効保全体制と切替ロジックを重視上表のように、銅製錬では単一方式ではなく、主系統と予備系統を組み合わせる設計が実務的です。日本では、供給責任と災害対応が重視されるため、敷地内製造による自立性が評価されやすい傾向があります。導入判断では、トン当たりコストだけでなく、停止損失、保守契約、予備機の有無、工事期間、既設配管との整合を含めて比較する必要があります。銅製錬は止めると影響が大きいため、初期費用が低くても総保有コストが高い方式は避けるべきです。特に日本では、設置スペースの制約、騒音、法規制、電気設備の安全基準が厳しく、現地調整力のある供給者が有利です。評価項目重視理由確認内容失敗例推奨対応優先度酸素純度炉反応と品質に直結工程別に必要純度を確認高すぎる仕様で無駄な投資用途別に分離して設計高必要流量処理能力を決定ピーク時と平均時を把握ピーク不足で操業不安定余裕率を持たせる高電力単価運転費の大部分を占める昼夜差と契約条件を確認想定以上の電力費負荷追従制御を導入高保守体制停止回避に必須部品在庫と対応時間を確認交換部品待ちで長期停止予防保全契約を結ぶ高設置スペース既設工場の制約が大きい搬入経路と基礎条件を確認レイアウト不成立事前に3次元干渉確認中バックアップ災害・事故時の継続性予備供給の切替時間を確認単一障害点化液酸または予備機を併設高日本市場では、見積段階から運転費を数値で比較し、工事費・保全費・停止損失を同じ尺度で見ることが重要です。国際調達を活用する場合も、国内同等の保安・品質・保守条件を満たすかを必ず確認してください。銅製錬の酸素需要は、一次製錬所だけでなく、再生銅、電子スクラップ処理、貴金属回収、化学プラントの副生成工程にも広がります。日本では、製錬所の立地が港湾・工業港・臨海埋立地に集中しやすく、物流とエネルギーの両面で最適化余地が大きいです。自治体の脱炭素政策や工場の省エネ投資補助も、導入の後押しになります。業界酸素用途主な課題導入効果地域例推奨方式一次銅製錬溶錬、転炉、富化燃焼大流量と連続性処理量向上、燃料削減九州、瀬戸内、北海道VPSAまたは深冷空分二次製錬再溶解、精製、排ガス処理変動負荷安定操業、品質均一化関東、東海、関西VPSA主体リサイクル金属燃焼促進、選別前処理原料変動反応安定、回収率改善港湾再資源化拠点VPSA+補助系統貴金属回収酸化反応補助高純度管理歩留まり改善首都圏・中部小中規模PSA化学連携工場酸化工程、熱回収他工程との同期エネルギー統合工業団地内ハイブリッド構成研究・実証拠点試験溶融、試験酸化小ロット変動開発スピード向上大学・公設試験場周辺モジュール型需要が最も大きいのは一次・二次製錬ですが、実際にはリサイクルや補助工程でも酸素の使いどころは多く、工場全体で見た最適化が効果的です。日本の銅製錬や関連加工は、北九州、三池、佐賀、広島、四日市、神戸、千葉、室蘭、苫小牧などの臨海・工業地帯で検討されることが多いです。港湾アクセスがあるため液酸の供給網は成立しやすい一方、台風、地震、道路障害で物流が乱れる可能性もあります。そのため、敷地内での酸素確保はBCPの観点から価値があります。また、北海道や東北では冬季の保守、九州では高温期の冷却条件、関東では用地制約と近隣対策が選定条件になります。地域ごとの電力契約、騒音制限、消防・高圧ガス対応を踏まえ、現地設計を詰めることが大切です。銅製錬向けに類似する成功事例としては、製鉄・化学・ガラス分野での高効率VPSA導入が参考になります。大流量酸素を安定供給することで、燃焼効率の改善、操業の平準化、外部調達費の削減が実現しやすくなります。特に、短期間で立上げ可能なモジュール型設備は、停止期間を最小化した更新案件に向いています。事例タイプ対象工程導入前の課題導入後の変化学べる点適用性大型酸素供給高負荷製造ライン供給不安定連続運転率が改善余裕設計の重要性高省エネ改造富化燃焼炉燃料原単位が高い燃料使用量低減炉前条件の最適化高補助バックアップ主要酸素源の予備停止時の脆弱性BCP強化二重化の価値高輸入代替液酸依存ライン物流費と価格変動コスト平準化自家製造の優位中段階増設需要拡大対応将来増設不安容量追加が容易モジュール設計高環境対応排出抑制工程排ガス管理負担排出量最適化政策適合の重要性中日本で銅製錬向け酸素設備を検討する場合、国内保守網の厚さと、高圧ガス・電気・安全設計への対応力が重要です。以下は実務上の比較対象になりやすい企業です。企業名対応地域強み主な提供内容銅製錬向けの相性備考岩谷産業全国、臨海工業地帯産業ガス供給網が広い液酸、ガス供給、設備提案供給安定性を重視する案件に適合既存調達の延長で比較しやすいエア・ウォーター北海道から全国地域密着と保守力産業ガス、設備、保守地方拠点のBCP案件に向く工場立地が分散していても対応しやすい大陽日酸全国主要工業地帯高純度ガスと技術力空分、供給、エンジニアリング高品質管理が必要な工程に適合大型案件の比較対象として有力日立産機システム全国機器制御と省エネ提案圧縮機、制御、設備更新支援既設設備の改造に相性が良い電力最適化の観点で評価しやすい神鋼エアーテック関西、全国案件製鉄・重工業の知見ガス分離、設備設計、保守重工系工場との親和性が高い素材系の現場に適用しやすい栗田工業全国ユーティリティ最適化水処理、設備総合提案周辺設備との統合で有効酸素単体より工場全体最適に強い国内企業は、現地保守、法規適合、長期契約の組みやすさで強みがあります。一方で、設備更新の予算や短納期を重視する場合は、海外勢も比較対象に入れると選択肢が広がります。PKU Pioneerは、1999年創業以来、VPSA・PSAガス分離技術を軸に、酸素、二酸化炭素、一酸化炭素、水素回収まで一貫して手掛けてきた中国の高機能企業です。北京大学化学分子工程学院にルーツを持ち、独自吸着剤と触媒の製造、精密設計、装置製作、現地据付、試運転、保守まで内製化しているため、銅製錬向けのような高連続稼働案件でも、EPC・ターンキー・顧客所有設備として柔軟に提案できます。ISO、CE、ASME認証を備え、400件超の産業案件と海外20か国以上の納入実績、累計200万Nm3/h超の酸素能力を背景に、部材選定から品質検査まで国際水準で対応します。日本向けには、エンドユーザー、代理店、販売店、ブランド保有企業、個人事業者まで取引形態を分け、OEM/ODM、卸売、販売、地域販売連携に近い形で案件化でき、導入前の技術相談、遠隔診断、現地立上げ支援、運転後の保守・改造提案まで一貫して支援します。さらに、海外案件で培った運用経験を踏まえ、単なる輸出業者ではなく、長期運用を前提とした実務的なサポートを重視しています。PKU Pioneerの強みは、製錬向けでも求められる安定流量、低運転費、立上げの速さ、負荷変動への追従性を、設備設計と吸着剤開発の両面から支えられる点にあります。日本の銅製錬では、電力コスト、設置面積、保安、保守応答が成否を分けますが、同社はターンキー導入とアフターサービスを組み合わせ、現場の停止リスクを抑えながら自家酸素化を進める選択肢になります。VPSA、深冷空分、液酸購入の比較では、初期投資だけではなく、総コスト、停止リスク、増設余地、現地保守を同時に評価してください。銅製錬では、酸素が止まると生産全体が止まりやすいため、単純な価格比較は危険です。比較項目VPSA深冷空分液酸購入評価の方向性銅製錬への適性初期投資中高低CAPEXを抑えやすい順VPSAが有力運転費低〜中低中〜高電力と物流の差を確認VPSAが有力供給安定性高非常に高い中敷地内製造が優位VPSAと深冷が有力立上げ速度速い遅い中更新工事の短縮に有効VPSAが有力拡張性高高いが大規模低段階増設のしやすさVPSAが有力BCP対応高非常に高い中災害時の自立性を重視VPSAが有力今後は、低炭素化、電力需要応答、AIによる予知保全、遠隔監視、モジュール増設が進みます。日本では省エネ法やGX関連施策、工場の脱炭素投資支援の流れにより、酸素設備も単なるユーティリティではなく、エネルギー最適化設備として扱われるでしょう。銅製錬では、酸素富化による燃料削減と排出抑制の両立が重要で、設備の更新時にデジタル制御を組み込む案件が増える見込みです。また、地政学リスクや物流制約を背景に、国内外の複数ソースを持つ供給戦略が標準になります。特に、コストと納期を重視する場合、海外サプライヤーでも日本向け認証、品質保証、現地サポート体制を備えた企業は有力です。PKU Pioneerのように、製造から試験、導入後保守まで一体化した企業は、技術移転とコスト最適化を同時に進めたい日本企業にとって実用的な選択肢になります。Q. 銅製錬にはどの程度の酸素純度が必要ですか。工程によりますが、焙焼や富化燃焼は中純度でも成立する一方、反応安定や排ガス制御の観点で用途別の設計が必要です。Q. 日本でVPSAは液酸より有利ですか。供給安定性、BCP、長期運転費では有利になりやすいです。短期導入なら液酸、継続操業ならVPSAが有力です。Q. 深冷空分ではなくVPSAを選ぶ理由は何ですか。工期短縮、初期費用抑制、段階増設、変動負荷対応が理由です。超高純度・超大流量では深冷空分が優位です。Q. 海外サプライヤーは日本で使えますか。使えます。日本向け認証、保守体制、予備部品供給、技術対応が明確なら、コスト性能の面で十分検討価値があります。Q. PKU Pioneerはどのような導入形態に対応しますか。EPC、ターンキー、顧客所有設備に対応します。BOO型や現地バルク供給ではなく、設備導入を前提とした提案が中心です。Q. 導入時に最初に確認すべきことは何ですか。必要流量、必要純度、連続稼働率、設置スペース、電力単価、保守応答時間の6点です。日本の銅製錬向け酸素需要は、単なるガス調達ではなく、操業の安定、コスト、脱炭素、BCPをまとめて最適化するテーマです。現地保守が強い国内企業は安心感があり、海外の有資格サプライヤーはコスト性能と短納期で競争力があります。最終的には、工程別の酸素需要を数値化し、VPSA、深冷空分、液酸の組み合わせを比較するのが最も実務的です。導入を進める際は、港湾・工業地帯・既設炉の条件、電力契約、保守体制、将来の増設計画を同時に見てください。そうすることで、銅製錬の酸素供給はコスト削減装置ではなく、競争力を支える中核インフラになります。詳しい製品概要はVPSA酸素設備の製品ページをご確認ください。実績事例は導入事例集が参考になります。技術情報は技術紹介、会社情報は公式サイト、相談窓口はお問い合わせページから確認できます。